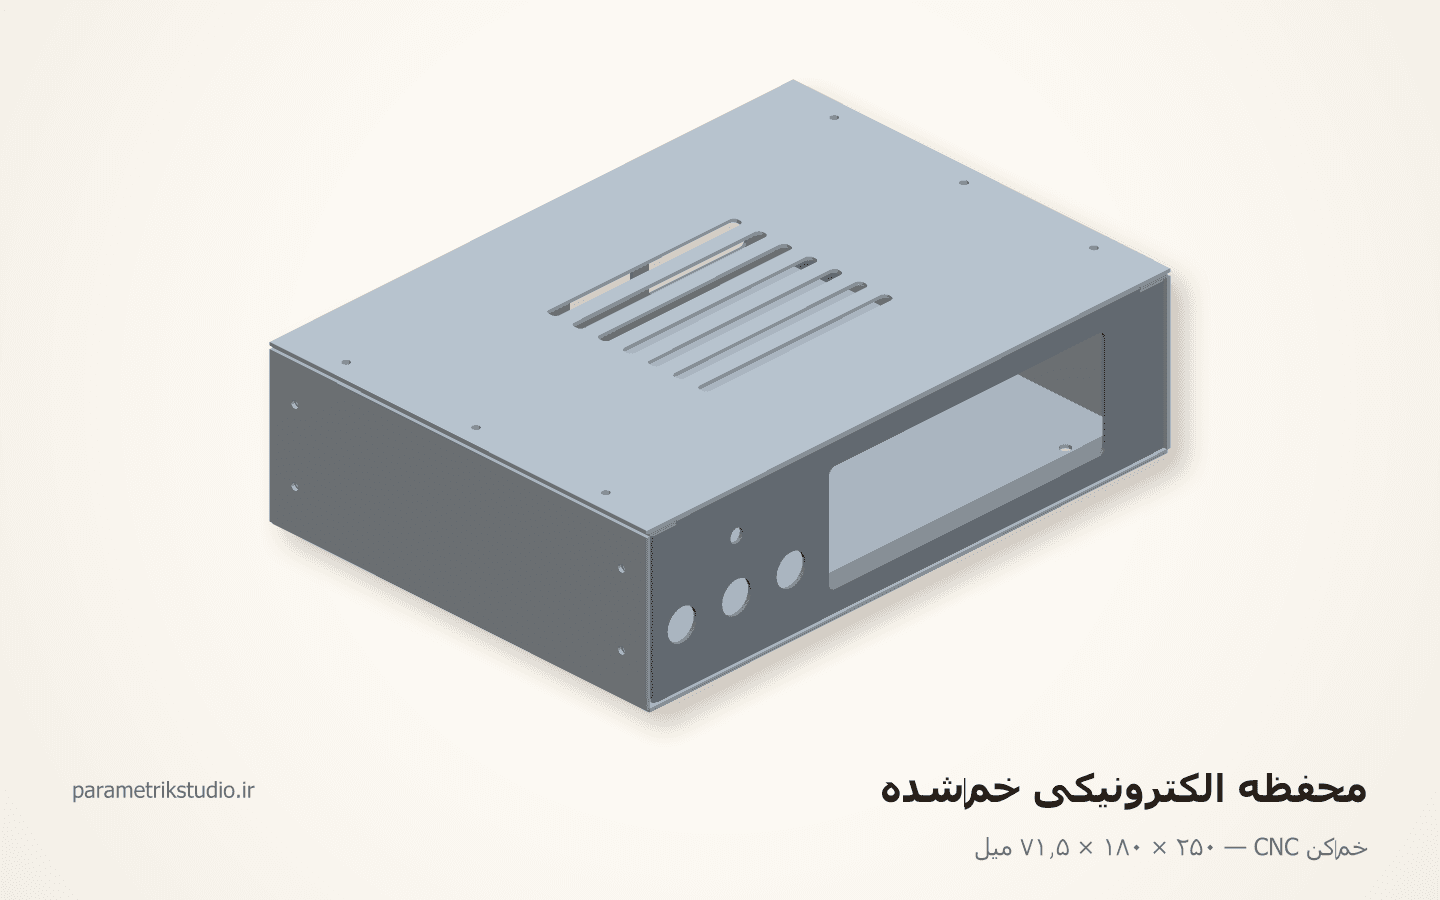
محفظهای سفارش دادهای: ناودانی ساده از فولاد ۲ میل، کفِ ۱۰۰ و دو دیوارهٔ ۴۰. روی مدل سهبعدی همهچیز درست است. قطعه از خمکن CNC بیرون میآید و عرضش ۱۸۷ است، نه ۱۸۰. یا برعکس: کارگاه خودش باز کرده و قطعه ۱٫۵ میل کوتاه درآمده و درِ محفظه روی لبه نمینشیند.
هیچکدام خطای دستگاه نیست. تلورانس همان خمکن ±۰٫۲ میل در طول است و زاویه ±۰٫۵ درجه — یعنی دستگاه ده برابر دقیقتر از خطایی است که دیدهای. خطا در حسابِ بازشد است، و بازشد چیزی است که در نقشهٔ سهبعدی اصلاً وجود ندارد.
ورق موقع خم شدن، طولش عوض میشود
یک تیغه ورق را روی قالبِ V فشار میدهد. بیرونِ خم کشیده میشود و درازتر میماند؛ داخلِ خم فشرده میشود و کوتاهتر. بین این دو، یک لایه هست که نه کشیده میشود نه فشرده: تارِ خنثی. طولِ ورقِ بازشده، طولِ همین لایه است — نه طول سطح بیرونی که تو روی نقشه اندازه گرفتهای.
اگر ماده کاملاً کشسان میماند، تارِ خنثی دقیقاً وسطِ ضخامت مینشست. ولی خم، تغییرشکل پلاستیک است: بیرونِ خم نازک میشود و تارِ خنثی به سمت سطح داخلی سُر میخورد.
K-factor همین جابهجایی است: فاصلهٔ تارِ خنثی از سطح داخلی، تقسیم بر ضخامت. وسطِ ضخامت یعنی ۰٫۵؛ در عمل روی خمکن ورقکاری بین ۰٫۳۳ تا ۰٫۴۵ درمیآید.
کدام سرِ این بازه؟ قاعدهاش این است:
- شعاعِ تنگ نسبت به ضخامت (نسبت R/T نزدیک ۱) → تارِ خنثی بیشتر سُر میخورد → K نزدیک ۰٫۳۳.
- شعاعِ دستودلباز (R چند برابر T) → کشیدگی ملایمتر → K نزدیک ۰٫۴۵.
- ورقِ نرمتر و قالبِ بازتر K را بالا میبرد؛ فولادِ سخت و V تنگ پایین.
K عددِ جهانی نیست. عددِ ترکیبِ ماده و قالب و همان دستگاه است. پایینتر میگویم چطور با یک خمِ آزمایشی درش بیاوری.
سه فرمول، و هر سهشان را با ماشینحساب میشود چک کرد
یک — بازشدِ خم (Bend Allowance): طولِ تارِ خنثی در ناحیهٔ خم. برای خمِ با زاویهٔ A درجه، شعاع داخلی R و ضخامت T:
BA = (π ÷ ۱۸۰) × A × (R + K×T)
دو — جهشِ بیرونی (Outside Setback): فاصلهٔ گوشهٔ فرضیِ تیزِ بیرونی تا نقطهای که خم واقعاً شروع میشود:
OSSB = tan(A ÷ ۲) × (R + T)
سه — جبرانِ خم (Bend Deduction): آنقدری که باید از مجموع اضلاعِ بیرونی کم کنی:
BD = ۲ × OSSB − BA
و نتیجهٔ نهایی که روی DXF میرود:
طول بازشده = مجموع اضلاع بیرونی − (تعداد خمها × BD)
همان ناودانی، عدد به عدد
فولاد ۲ میل. شعاع داخلی ۲ (کمترین شعاعِ مجاز، که پایینتر دلیلش را میگویم). K برابر ۰٫۴۰. زاویهٔ خم ۹۰ درجه، دو خم.
۱. R + K×T = ۲ + ۰٫۴۰×۲ = ۲٫۸۰ ۲. BA = ۱٫۵۷۰۸ × ۲٫۸۰ = ۴٫۴۰ — چون (π÷۱۸۰)×۹۰ همان ۱٫۵۷۰۸ است. ۳. OSSB = tan(۴۵°) × (۲+۲) = ۱ × ۴ = ۴٫۰۰ ۴. BD = ۲×۴٫۰۰ − ۴٫۴۰ = ۳٫۶۰ ۵. مجموع اضلاع بیرونی: ۴۰ + ۱۰۰ + ۴۰ = ۱۸۰ ۶. طول بازشده = ۱۸۰ − ۲×۳٫۶۰ = ۱۷۲٫۸۰
ورقی که باید بریده شود ۱۷۲٫۸ میل است، نه ۱۸۰. اگر ۱۸۰ بدهی، قطعه ۷٫۲ میل پهنتر درمیآید — همان ۱۸۷ ابتدای مقاله.
و اگر K را حدس بزنی؟
جدول زیر همان قطعه است، فقط با Kهای مختلف. ستون آخر بگو چقدر ورق بریده میشود:
| K | R + K×T | BA | BD یک خم | طول بازشدهٔ ناودانی | | --- | --- | --- | --- | --- | | ۰٫۳۳ | ۲٫۶۶ | ۴٫۱۸ | ۳٫۸۲ | ۱۷۲٫۳۶ | | ۰٫۳۶ | ۲٫۷۲ | ۴٫۲۷ | ۳٫۷۳ | ۱۷۲٫۵۵ | | ۰٫۴۰ | ۲٫۸۰ | ۴٫۴۰ | ۳٫۶۰ | ۱۷۲٫۸۰ | | ۰٫۴۲ | ۲٫۸۴ | ۴٫۴۶ | ۳٫۵۴ | ۱۷۲٫۹۲ | | ۰٫۴۵ | ۲٫۹۰ | ۴٫۵۶ | ۳٫۴۴ | ۱۷۳٫۱۱ |
اختلافِ دو سرِ بازه در هر خم برابر است با ۳٫۸۲ − ۳٫۴۴ = ۰٫۳۸ میل.
حالا این را کنار تلورانسِ دستگاه بگذار: ±۰٫۲ میل. یک خم با K حدسی، از تلورانسِ ماشین بیرون میزند. محفظهٔ ششخمه ۶ × ۰٫۳۸ = ۲٫۲۶ میل خطا میگیرد — یازده برابر چیزی که خمکن ضمانت میکند.
جهتِ خطا هم قابل پیشبینی است: اگر K واقعیِ کارگاه از Kی تو کوچکتر باشد، BD بزرگتر میشود و قطعه بزرگتر از نقشه درمیآید؛ اگر بزرگتر باشد، قطعه کوتاه میآید. با ورقِ ۱۷۲٫۳۶ که برای K=۰٫۳۳ بریده شده ولی روی دستگاهی با K=۰٫۴۵ خم میشود: ۱۷۲٫۳۶ + ۲×۳٫۴۴ = ۱۷۹٫۲۵ — سهچهارم میل کوتاه، روی قطعهای با فقط دو خم.
K را حدس نزن: یک خمِ آزمایشی، پنج دقیقه
از همان ورق و با همان قالب، نواری به طول دقیقِ ۱۰۰ میل ببُر. یک خمِ ۹۰ درجه وسطش بزن. دو بالِ بیرونی را با کولیس اندازه بگیر.
فرض کن ۴۸٫۳ و ۵۵٫۳ درآمد. مجموع بیرونی ۱۰۳٫۶ است، پس:
BD = ۱۰۳٫۶ − ۱۰۰ = ۳٫۶۰
حالا فرمول را برعکس کن تا K دربیاید:
K = { (۲÷π) × [۲×(R+T) − BD] − R } ÷ T
با R=۲ و T=۲:
(۲÷π) = ۰٫۶۳۶۶ · ۲×(۲+۲) − ۳٫۶۰ = ۴٫۴۰ · ۰٫۶۳۶۶ × ۴٫۴۰ = ۲٫۸۰ · (۲٫۸۰ − ۲) ÷ ۲ = ۰٫۴۰
K برابر ۰٫۴۰. این عدد را همانجا روی برگهٔ ستآپ بنویس، همراه با ماده، ضخامت و شمارهٔ قالب. برای همان ترکیب، تا آخر عمرِ آن دستگاه معتبر است. یک نوار ضایعات و پنج دقیقه، جای حدس زدن روی یک بچِ صد تایی.
قواعدی که از همین هندسه بیرون میآیند
شعاع داخلی هرگز کمتر از ضخامت
کف قاعده این است: R حداقل برابر T. کمتر از آن، کشیدگیِ سطح بیرونی از تحملِ ماده میگذرد و بیرونِ خم ترک میخورد. ترک همیشه فوری نیست؛ گاهی خمِ تیز تحویل میشود و سه ماه بعد زیر ارتعاش از همانجا میشکند.
این قاعده جهت هم دارد: خمی که موازیِ جهت نوردِ ورق بیفتد، حتی با R=T هم پوست میاندازد. اگر قطعهای در چیدمان مجبور است آنطور بنشیند، یا شعاع را بزرگتر بگیر یا قطعه را ۹۰ درجه بچرخان.
کوچکترین بال، حدود ۴ برابر ضخامت
بالِ کوتاهتر از ۴T روی قالبِ V نمینشیند و موقع فشار از دهانهٔ قالب میپرد بیرون — که هم قطعه را خراب میکند هم خطرناک است.
عدد از هندسهٔ قالب میآید: بال باید دستِکم تا لبهٔ V برسد و کمی هم بیرون بزند. دهانهٔ V معمولاً چند برابر ضخامت است و نیمهٔ دهانه، همان چیزی است که زیرِ بال میافتد؛ کفِ ۴T دقیقاً از همین نصفکردن درمیآید. روی فولاد ۲ میل یعنی بالِ بیرونی هیچوقت کمتر از ۸ میل نباشد.
سوراخ، دستِکم ۲٫۵ برابر ضخامت از خط خم
سوراخی که داخلِ ناحیهٔ خم بیفتد گرد نمیماند: ماده در آن ناحیه جاری میشود، سوراخ بیضی میشود و لبهٔ بال قوز میکند. پیچ داخلش نمیرود و کسی هم نمیفهمد چرا.
قاعده ۲٫۵ برابر ضخامت است، از لبهٔ سوراخ تا خط خم — نه از مرکزش. روی ۲ میل یعنی ۵ میل.
عدد با حسابِ بالا همخوان است: ناحیهای که واقعاً تغییرشکل میدهد تا R + T = ۴ میل از گوشه کشیده میشود، و ۲٫۵T = ۵ یک میل حاشیه رویش میگذارد. اگر جای سوراخ قابلِ جابهجایی نیست، دو راه داری: شکافِ رهاسازی پشتِ سوراخ بزن تا خم به آن نرسد، یا بعد از خم سوراخ کن و بپذیر که تلورانسِ موقعیتش دیگر تلورانسِ لیزر نیست.
گوشهٔ تلاقیِ دو خم، شکافِ رهاسازی میخواهد
جایی که دو خط خم به هم میرسند، ماده از دو طرف به یک نقطه هجوم میآورد. اگر راه فرار نداشته باشد یا آنجا جمع میشود و برجستگی میسازد، یا پاره میکند.
راهش یک بریدگی در گوشه است، قبل از خم و روی همان فایل برش. قاعدهٔ کارگاهی فقط میگوید شکاف لازم است و عددی نمیدهد؛ عدد را از همان هندسهای بگیر که بالا حساب کردیم:
- پهنای شکاف دستِکم برابر ضخامت — روی ۲ میل، ۲ میل.
- عمقش از محلِ تلاقیِ دو خط خم، دستِکم به اندازهٔ
R + Tکه همان OSSBِ محاسبهشده است — روی ۲ میل، ۴ میل. - تهِ شکاف را گرد کن. گوشهٔ تیزِ داخلی، نقطهٔ شروعِ ترک است. یک سوراخ ته شکاف، ارزانترین بیمهٔ این قطعه است.
ترتیب خم، قبل از اینکه قطعه به دستگاه بخورد
قطعه موقع خم دور تیغه میچرخد. خمِ اول راحت است؛ خمِ چهارم، سه بالِ قبلی را با خودش داخل دستگاه میبرد. قطعهای که روی کاغذ بیایراد است، ممکن است در مرحلهٔ آخر فیزیکاً به بدنهٔ دستگاه بخورد و اصلاً ساخته نشود.
قاعدهٔ عملی: از خمهایی شروع کن که کوچکترین حجم را بالا میآورند و بالِ بلند را برای آخر بگذار، و مطمئن شو در هر مرحله لبهٔ تکیهگاهِ عقب (بکگیج) هنوز به یک سطحِ تخت میرسد. اگر محفظهٔ عمیقی طراحی میکنی، قبل از قطعیکردنِ ابعاد، عمقِ گلوگاهِ همان دستگاه را بپرس. ظرفیتِ کاتالوگی — طول خم تا ۴۰۰۰ میل و تناژ ۴۰ تا ۳۰۰ — چیزی دربارهٔ عمقِ گلوگاه نمیگوید.
تناژ را هم میشود سرانگشتی چک کرد: ۳۰۰ تن روی ۴ متر یعنی ۳۰۰ ÷ ۴ = ۷۵ تن بر متر. نیروی خم تقریباً با مربعِ ضخامت میرود، پس دو برابر کردنِ ضخامت یعنی چهار برابر شدنِ تناژ. همین است که سقفِ فولاد روی خمکن ۸ میل است، در حالی که لیزر فایبر همان فولاد را تا ۲۵ میل میبُرد. ورق را بریدن، سادهتر از خم کردنش است.
جدول قواعد، برای ضخامتهایی که روی این دستگاه میروند
ستون آخر از همین فرمولها ساده شده: با R=T و K=۰٫۴۰، داریم BD = ۴T − ۱٫۵۷۰۸×۱٫۴T = ۴T − ۲٫۲۰T = ۱٫۸۰T. یعنی برای شعاعِ حداقلی، جبرانِ هر خمِ ۹۰ درجه تقریباً ۱٫۸ برابر ضخامت است.
| ضخامت | کمترین شعاع داخلی | کمترین بال (۴T) | سوراخ تا خط خم (۲٫۵T) | BD هر خم ۹۰° | | --- | --- | --- | --- | --- | | ۱ | ۱ | ۴ | ۲٫۵ | ۱٫۸۰ | | ۱٫۵ | ۱٫۵ | ۶ | ۳٫۷۵ | ۲٫۷۰ | | ۲ | ۲ | ۸ | ۵ | ۳٫۶۰ | | ۳ | ۳ | ۱۲ | ۷٫۵ | ۵٫۴۰ | | ۴ | ۴ | ۱۶ | ۱۰ | ۷٫۲۰ | | ۶ | ۶ | ۲۴ | ۱۵ | ۱۰٫۸۰ | | ۸ | ۸ | ۳۲ | ۲۰ | ۱۴٫۴۰ |
روی فولاد ۸ میل — سقفِ همین دستگاه — هر خم ۱۴٫۴ میل از مجموع اضلاع کم میکند. کسی که این را نبیند، قطعهای تحویل میگیرد که یک و نیم سانت اشتباه است.
زاویهٔ ±۰٫۵ درجه روی بالِ بلند چه میکند
تلورانسِ زاویه ±۰٫۵ درجه است و بیضرر به نظر میرسد. اثرش را در نوکِ بال ببین:
tan(۰٫۵°) = ۰٫۰۰۸۷
- بالِ ۴۰ میلی:
۴۰ × ۰٫۰۰۸۷ = ۰٫۳۵میل جابهجایی. - بالِ ۱۰۰ میلی:
۰٫۸۷میل. - بالِ ۳۰۰ میلی:
۲٫۶۱میل.
روی بالِ بلند، خطای زاویه از خطای طول بزرگتر میشود. پس اگر دو دیوارهٔ بلند باید در بالا به هم برسند، لبه به لبه نچینشان؛ زبانه و شکاف بگذار یا یک لبهٔ همپوشان تعریف کن که ۲ تا ۳ میل بازی داشته باشد. اگر قرار است جوش بخورد، ربات جوشکاری درزی را میپذیرد که لقیاش از ۱۰ درصد ضخامت بیشتر نباشد — روی ۲ میل یعنی ۰٫۲ میل، که با دو بالِ ۳۰۰ میلی و زاویهٔ ±۰٫۵ درجه ساده به دست نمیآید. نتیجه: درز را خودجا-انداز طراحی کن.
گسترده را کدام دستگاه ببُرد
نقشهٔ بازشده اول باید بریده شود، و لقی و تلورانسِ آن دستگاه مستقیم وارد قطعهٔ خمشده میشود:
| دستگاه | تلورانس | لقی برش | برای قطعهای که بعد خم میشود | | --- | --- | --- | --- | | لیزر فایبر | ±۰٫۰۵ تا ±۰٫۱ | ۰٫۱ تا ۰٫۳ | انتخابِ اول؛ خط خم روی لایهٔ جدا علامت میخورد | | پانچ برج | ±۰٫۱ | ۵ تا ۱۰٪ ضخامت هر طرف | خوب، اگر همهٔ سوراخها در جدول ابزار باشند | | واترجت | ±۰٫۱ تا ±۰٫۲ | ۰٫۸ تا ۱٫۲ | بدون حرارت؛ ولی مخروطیِ برش را ببین | | پلاسما | ±۰٫۵ تا ±۱ | ۱٫۵ تا ۳ | برای قطعهٔ جفتشونده نه — لقی از کلِ جبرانِ خم بزرگتر است | | خمکن | ±۰٫۲ طول · ±۰٫۵ درجه | ندارد | — |
سطرِ پلاسما را دوباره بخوان: لقیِ ۳ میلی از جبرانِ خمِ ورق ۲ میل (۳٫۶۰) کوچکتر نیست. یعنی روی قطعهٔ خمشده، خطای برش با خطای بازشد هموزن میشود و دیگر نمیفهمی کدام یکی خرابش کرده.
نکتهٔ فایل هم همینجاست: روی لیزر فایبر خط خم باید روی لایهٔ جدا و بدون برش علامت بخورد. خط خمی که با خط برش یک لایه است یا برش میخورد، یا اپراتور خودش باید حدس بزند کدام خط کجاست.
اشتباه رایج: فرستادن مدل سهبعدی، بدون نقشهٔ بازشده
شایعترین چیزی که به دستمان میرسد یک STEP از محفظهٔ خمشده است با این جمله که «لطفاً بسازید». اتفاقی که میافتد این است: اپراتور مدل را در نرمافزار خودش باز میکند، با K-factorِ پیشفرضِ همان نرمافزار — که ممکن است ۰٫۳۳ باشد یا ۰٫۴۵ — و برش میزند. هیچکس دروغ نگفته و هیچکس هم اشتباه نکرده؛ فقط عددی که تو انتخاب نکردی، جای تو انتخاب شده.
تحویلیِ درست دو فایل است، نه یکی:
- DXF بازشده به میلیمتر — کانتورِ برش، سوراخها، شکافِ گوشه، و خط خم روی لایهٔ جدا.
- STEP از حالت خمخورده — برای تأیید بصری، نه برای تولید.
و روی نقشه، سه عددی که K را قابل بازتولید میکند: ضخامت واقعی، شعاع داخلی، و K-factoری که با آن حساب شده. با این سه، هر کارگاهی میتواند حساب تو را در سی ثانیه چک کند — و اگر K خودش فرق دارد، قبل از برش بگوید، نه بعدش.
این دقیقاً کاری است که در نمونهٔ محفظهٔ خمشده انجام دادهایم و در خدمات هم همان را تحویل میدهیم: گستردهای که حسابشده است، نه حدسزده.
چکلیست قبل از فرستادن قطعهٔ خمشده
۱. ضخامتِ واقعی ورق را اندازه گرفتهای، نه عددِ اسمی؟ ۲. شعاع داخلی هر خم دستِکم برابر ضخامت است؟ ۳. کوتاهترین بال از ۴ برابر ضخامت کمتر نیست؟ ۴. فاصلهٔ لبهٔ هر سوراخ تا خط خم دستِکم ۲٫۵ برابر ضخامت است؟ ۵. هر گوشهٔ تلاقیِ دو خم، شکافِ رهاسازی با تهِ گرد دارد؟ ۶. K-factor از خمِ آزمایشی درآمده، یا هنوز پیشفرضِ نرمافزار است؟ ۷. طول بازشده را دستی با مجموع اضلاع − تعداد خم × BD چک کردهای؟ ۸. ترتیب خمها روی برگهٔ ستآپ نوشته شده و قطعه در مرحلهٔ آخر جایی گیر نمیکند؟ ۹. خط خم روی لایهٔ جدا و بدون برش است؟ ۱۰. هم DXF بازشده فرستادهای، هم STEP برای تأیید؟
نقشهٔ سهبعدی میگوید قطعه چه شکلی باید باشد. نقشهٔ بازشده میگوید چقدر ورق لازم دارد. کارگاه با دومی کار میکند؛ اگر ندهی، خودش میسازدش.
اگر محفظه یا قابی داری که باید خم شود و مطمئن نیستی گستردهاش درست حساب شده، ضخامت، شعاع و تعداد خمها را بفرست تا با هم چک کنیم. سی ثانیه حساب، ارزانتر از یک بچِ بریدهشده است.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.