
برش تخت
لیزر فایبر
Fiber Laser
دقیقترین راه بریدن فلز — و گرانترین دقیقهای که در ایران بیکار میماند.
نمونهٔ ساختهشده
صفحهٔ جلوی تابلو کنترل
یک محصولِ همیشگی: هر سازندهٔ تابلو ماهی چند صفحهٔ متفاوت لازم دارد و هیچکدام تکراری نیست.
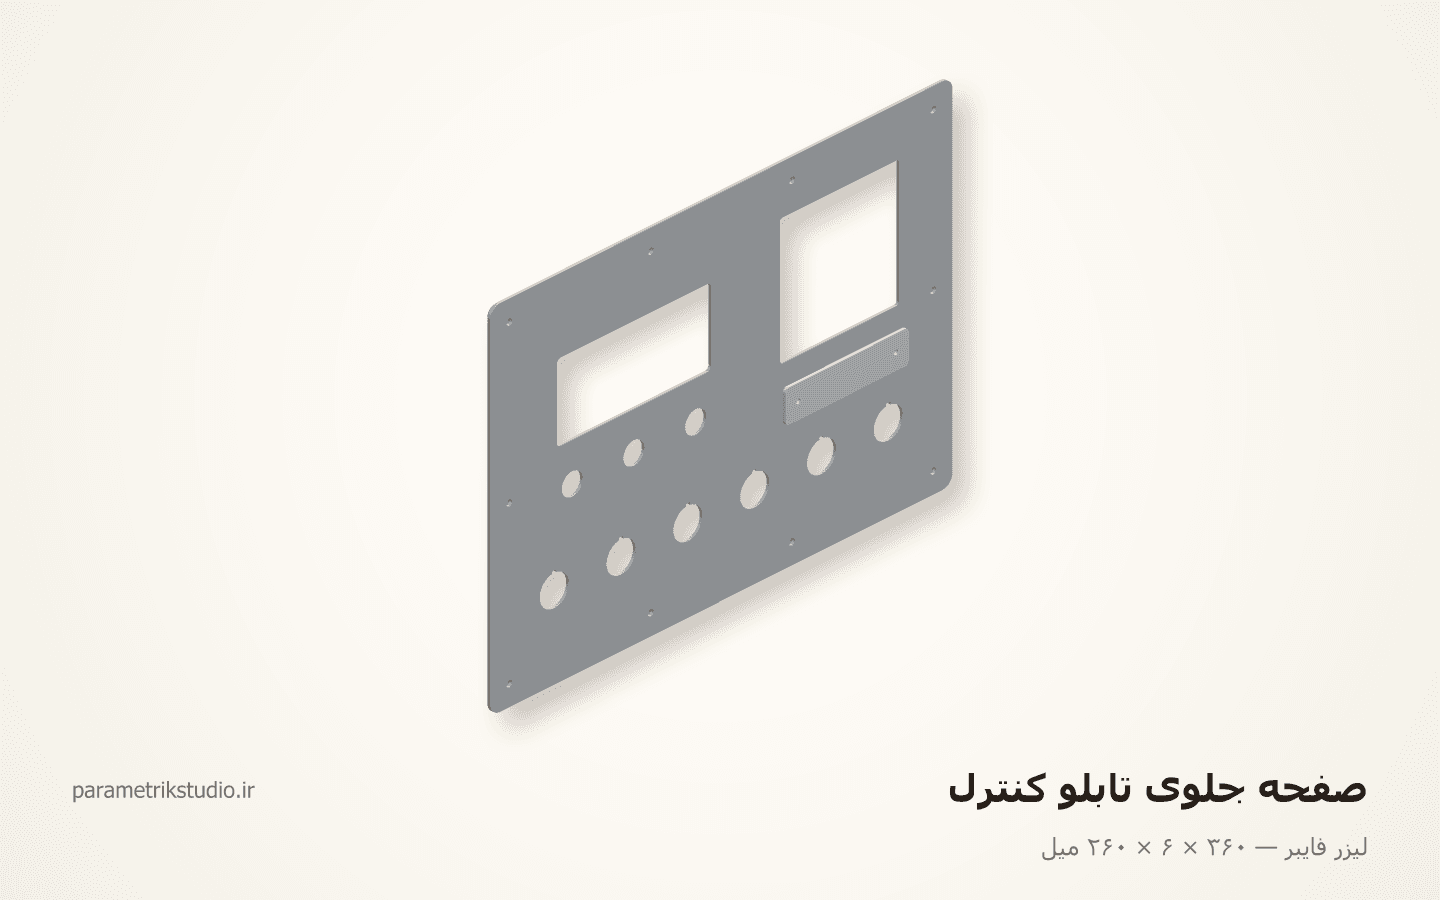
این نمونه چه چیزی را ثابت میکند
بازشوی کلید و نمایشگر با تلورانس نصب، حکاکی راهنما، و سوراخ پیچِ شمارششده
مشخصات نمونه
- ابعاد کلی
- ۳۶۰ × ۶ × ۲۶۰ میل
- قطعه
- ۳ نوع، ۳ عدد
- ماده
- استیل ۳۰۴ — ورق ۲ میل
- وزن تقریبی
- ۱۶۴۷ گرم
- ورق
- استیل ۳۰۴ — ورق ۲ میل · هر سه قطعه از یک ورق و یک ستآپ
- کوچکترین سوراخ
- Ø۳٫۳ — ۱٫۶۵ برابرِ ضخامت
- باریکترین باریکه
- ۸٫۳۵ میل در «پلاکِ شناسایی» — ۴٫۲ برابرِ ضخامت
- شعاعِ گوشهٔ داخلی
- کمینه ۰٫۵ میل — گوشهٔ شیارِ ضدچرخش
- بازشوها
- بریدهٔ DIN ۹۲٫۶ مربع · پنجرهٔ ۱۲۰×۵۶ · ۶×Ø۲۲٫۵ · ۳×Ø۱۶٫۲
- سوراخ پیچ
- ۱۰ عدد Ø۴٫۵ — گامِ ۱۱۰ افقی، ۱۱۵ قائم
- حکاکی
- مارکِ فایبر روی لایهٔ جدا — کادرِ راهنما، متن در تولید
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- بریدهٔ آمپرمتر ۹۲٫۶ است، نه ۹۲: باندِ DIN ۴۳۷۰۰ برابرِ ۰٫۸−/۰+ است و این وسطِ باند مینشیند. گشادتر نبُر، قابِ دستگاه لبه را نمیپوشاند.
- شیارِ ۳٫۲×۱٫۶ بالای هر سوراخِ Ø۲۲٫۵ ضدچرخشِ شستی است و باید رو به بالا بماند — صفحه را موقع چیدن نچرخان.
- پلاک با چهار میکروجوینت به ورق وصل میماند؛ نشانِ لایهٔ MARK بریده نمیشود، فقط جای جوینت را میگوید. بعد از برش با سوهانِ تخت تمیز شود.
- ترتیب کار: اول مارک، بعد سوراخهای ریز، آخر کانتورِ بیرونی. برعکسش یعنی قطعه بعد از آزاد شدن جابهجا میشود.
- ابعاد خالص است؛ جبرانِ لقیِ برش در CAM اعمال میشود، نه در این فایل.
- لایهٔ FOLD خالی است چون هیچ قطعهای خم نمیشود — سفتی از کلافِ پشت میآید.
- نایلونِ محافظِ استیل تا پایانِ پرچکاری روی رویِ کار بماند؛ خش روی ورقِ نسوز در نمیرود.
مشخصات دستگاه
- چه میسازد
- ورق فولاد، استیل، آلومینیوم، برنج و مس
- ماده
- فولاد ۰٫۵ تا ۲۵ میل · استیل ۰٫۵ تا ۱۵ · آلومینیوم ۱ تا ۱۲ · برنج و مس تا ۶
- ظرفیت
- ورق ۳۰۰۰×۱۵۰۰ · توان ۱ تا ۶ کیلووات
- تلورانس
- ±۰٫۰۵ تا ±۰٫۱ میل
- لقی برش
- ۰٫۱ تا ۰٫۳ میل
- فرمت ورودی
- DXF R12 · DWG
چه کسانی این دستگاه را دارند: کارگاه ورقکاری، تابلو برقسازی، صنایع فلزی، تزئینات فلزی
قواعد طراحی برای لیزر فایبر
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
کوچکترین سوراخ حدوداً برابر ضخامت ورق است. روی ورق ۵ میل، سوراخ Ø۳ یا درنمیآید یا مخروطی میشود.
- ۲
پهنای باریکه بین دو برش باید دستِکم برابر ضخامت باشد، وگرنه حرارت آن نوار را تاب میدهد.
- ۳
گوشهٔ تیزِ داخلی حرارت را جمع میکند و میسوزاند — شعاع ۰٫۵ بگذار.
- ۴
قطعات ریز باید با میکروجوینت به ورق وصل بمانند وگرنه داخل دستگاه میافتند.
- ۵
اگر قطعه بعداً خم میشود، خط خم باید روی لایهٔ جدا و بدون برش علامت بخورد.
خطای رایجی که کار را خراب میکند
کانتورِ تودرتو بدون مشخصکردن اینکه کدام سوراخ است و کدام قطعه — دستگاه ممکن است قطعه را دور بیندازد.
فرمت تحویل
فقط کانتور بسته؛ هر خط باز یعنی توقف دستگاه
در همین خانواده
دستگاههای برش تخت
 برش تخت
روتر CNC چوب
CNC Router
پرکارترین دستگاه ورقبُر ایران — و دستگاهی که بیشترین فایلِ بد را میبیند.
نمونهٔ ساختهشده
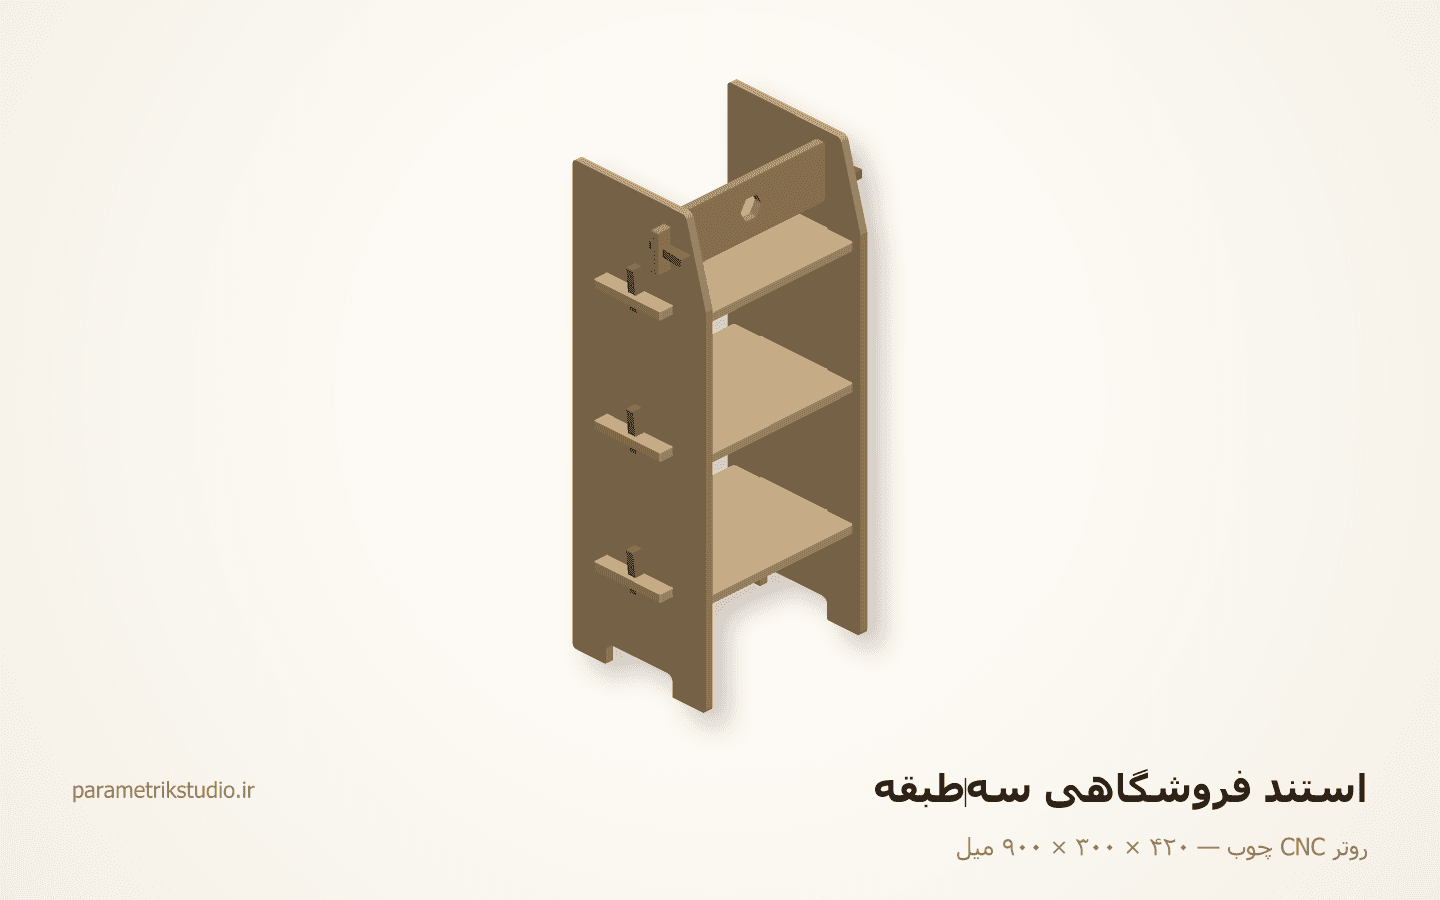
استند فروشگاهی سهطبقه
۴۲۰ × ۳۰۰ × ۹۰۰ میل۷ نوع قطعه
 برش تخت
لیزر CO₂
CO2 Laser
تنها دستگاهی که در یک پاس هم میبُرد و هم عکس حک میکند.
نمونهٔ ساختهشده
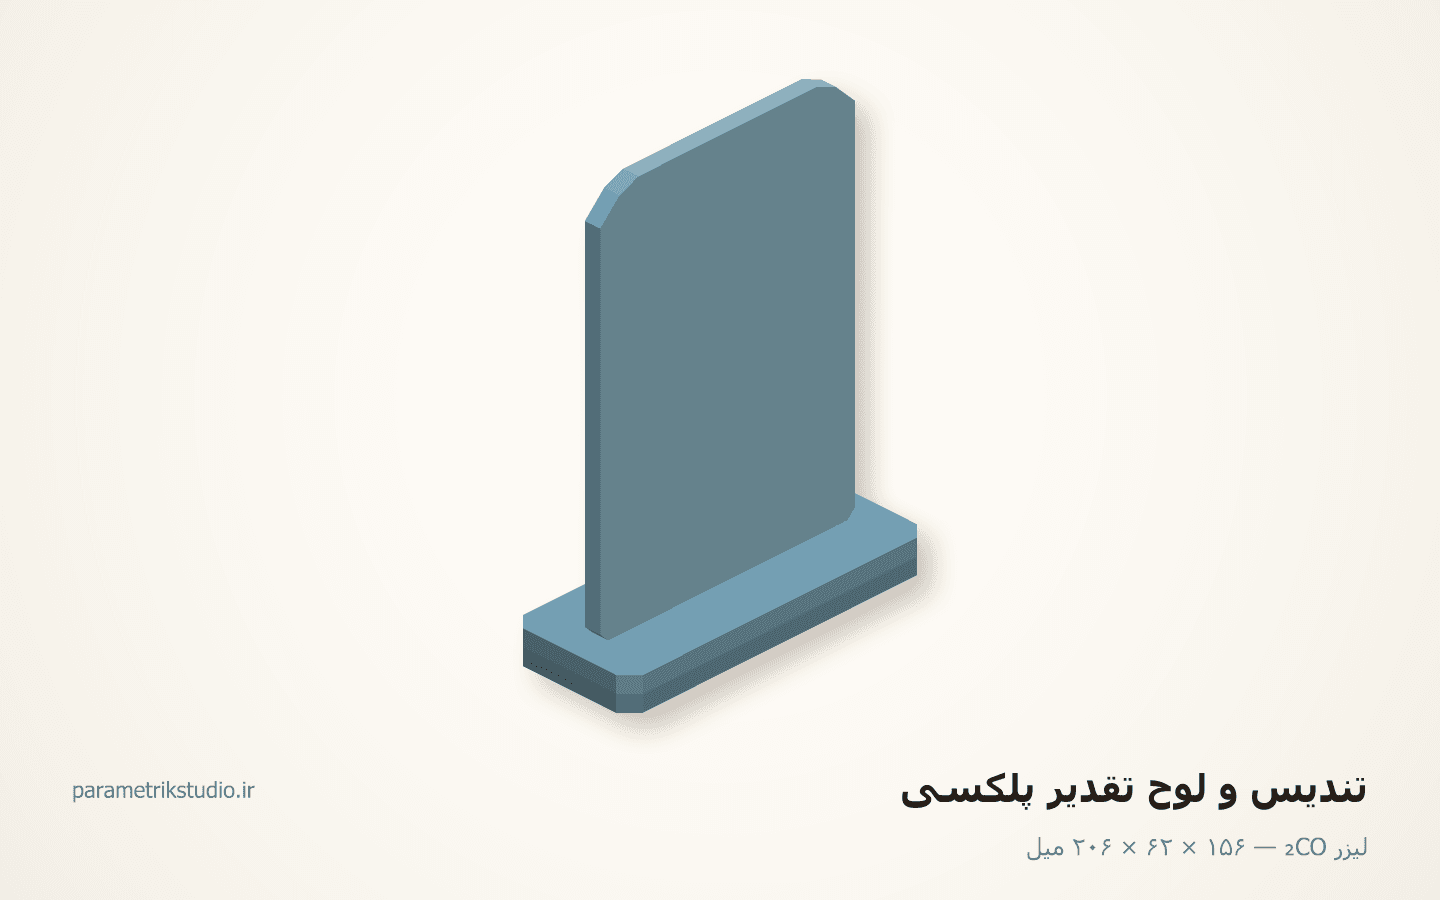
تندیس و لوح تقدیر پلکسی
۱۵۶ × ۶۲ × ۲۰۶ میل۳ نوع قطعه
 برش تخت
برش پلاسما CNC
CNC Plasma
ارزانترین راه بریدن فولادِ ضخیم — بهشرطی که جزئیات ریز نخواهی.
نمونهٔ ساختهشده
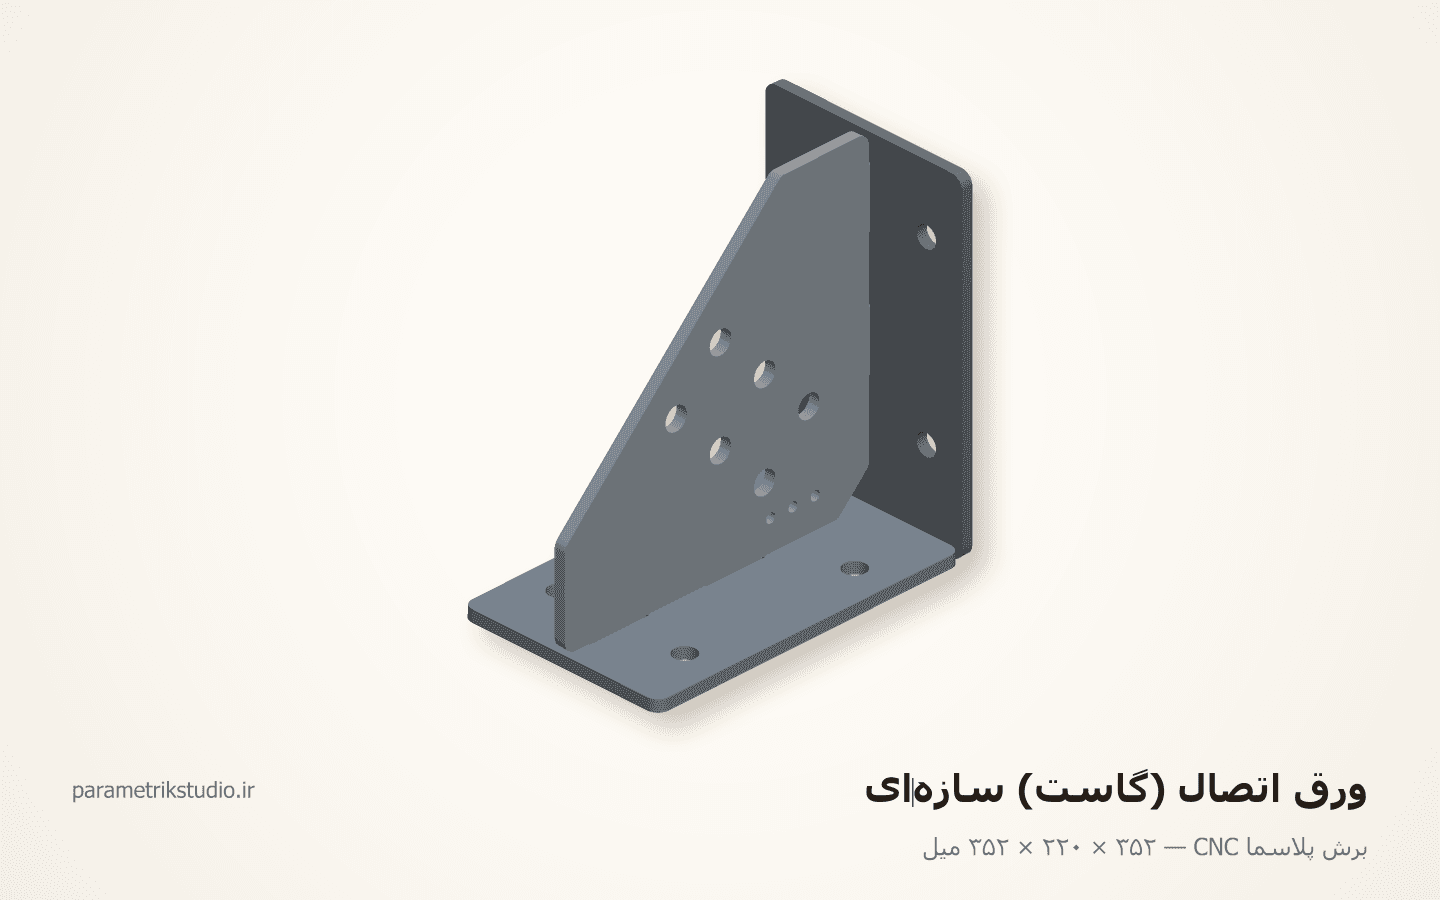
ورق اتصال (گاست) سازهای
۳۵۲ × ۲۲۰ × ۳۵۲ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.