
برش تخت
روتر CNC چوب
CNC Router
پرکارترین دستگاه ورقبُر ایران — و دستگاهی که بیشترین فایلِ بد را میبیند.
نمونهٔ ساختهشده
استند فروشگاهی سهطبقه
استند، محصولِ تیراژ-یک است: هر برند ابعاد خودش را دارد. دقیقاً جایی که فایل پارامتریک از نجاری سنتی جلو میزند.
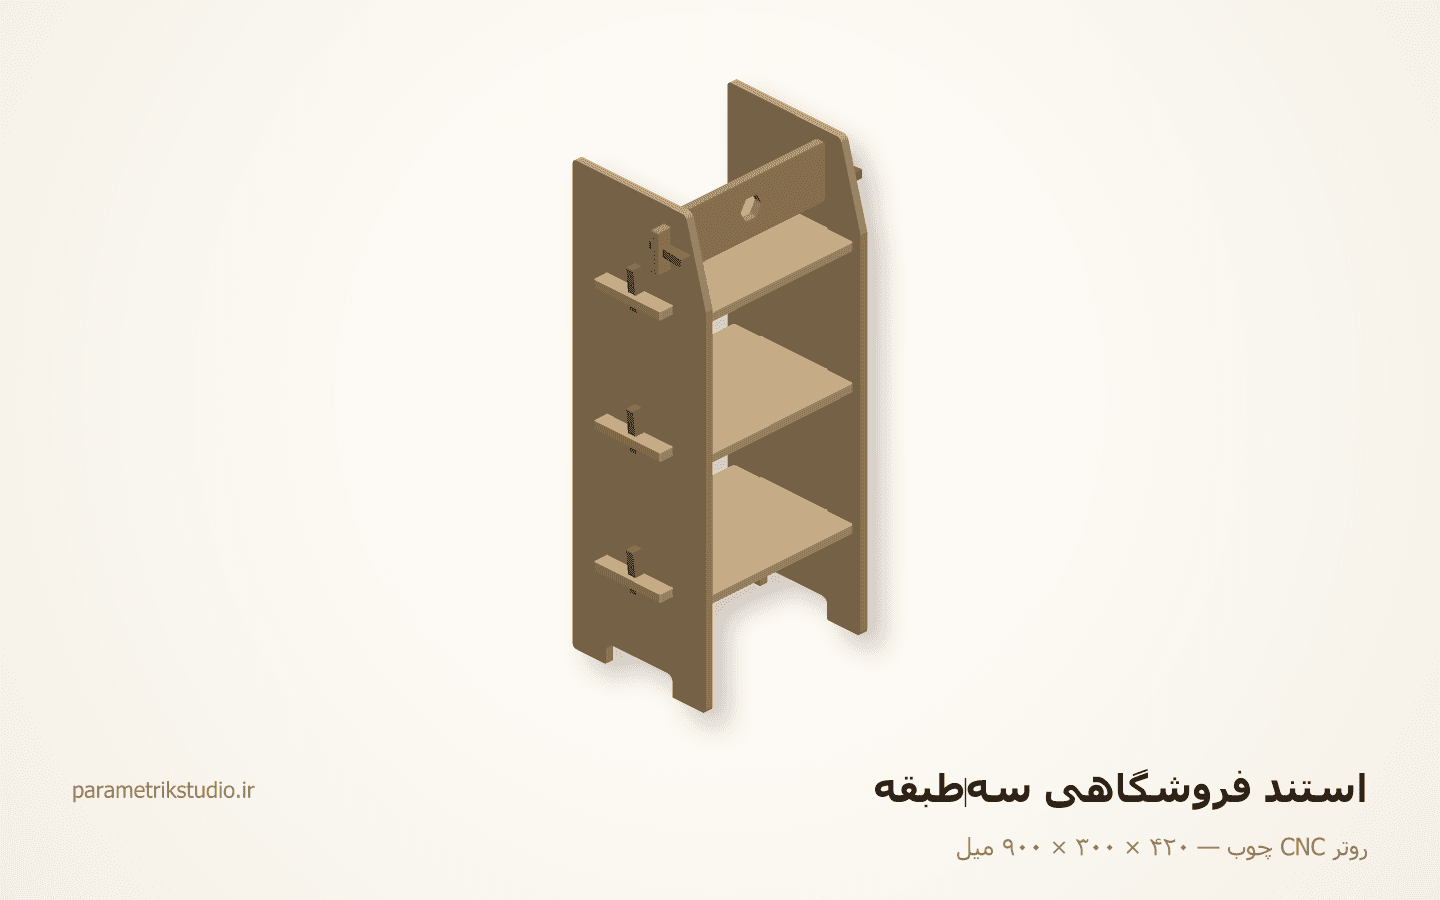
این نمونه چه چیزی را ثابت میکند
اتصال کفتراشی بدون یراق، مونتاژ بدون ابزار، چیدمان روی یک ورق
مشخصات نمونه
- ابعاد کلی
- ۴۲۰ × ۳۰۰ × ۹۰۰ میل
- قطعه
- ۷ نوع، ۱۴ عدد
- ماده
- PW15
- وزن تقریبی
- ۹۴۵۷ گرم
- ماده
- پلایوود ۱۵ — ضخامت واقعیِ کولیسخورده ۱۵٫۴
- ورق خام
- ۲۴۴۰×۱۲۲۰ — یک ورق = دو استندِ کامل
- قطعات
- ۱۴ قطعه از ۴ بلنکِ متفاوت
- مساحت خالص
- ۰٫۸۶ متر مربع
- جرم کل
- ۸٫۶۳ کیلوگرم
- یراق
- هیچ — بدون پیچ، بدون چسب، مونتاژ با دست
- عرض جیب
- ۱۵٫۴ + ۲٫۰ = ۱۷٫۴ — از ضخامت واقعی، نه اسمی
- گوشهٔ داخلیِ تیز
- ۰ — هر ۴۸ گوشهٔ داخلی با کمان باز شده
- کمترین شعاع داخلی
- ۳٫۰ — برابر یا بیشتر از شعاعِ تیغهٔ Ø۶
- زبانهٔ نگهدارنده
- ۱۶ عدد روی قطعاتِ کوچک (۶×۳)
- گوهٔ قفل
- ۸ عددِ یکسان · شیب ۱:۱۰ (نوک ۱۴ → سر ۲۲٫۲) · مسیرِ قفل ۳۵ میل
- زاویهٔ واژگونی
- ۱۷ درجه (خالی) — بارگذاری این عدد را کم میکند
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- قبل از هر چیز ضخامتِ ورق را سهنقطه کولیس بزن. همهٔ جیبها از «ضخامت واقعی + ۲٫۰» ساخته شدهاند؛ اگر بَچِ ورق ۱۵٫۴ نیست، فایل را با tAct درست دوباره بگیر.
- تیغهٔ Ø۶. گوشههای داخلیِ جیب با استخوانِ سگی باز شدهاند، پس زبانهها را گرد نکن؛ گوشهٔ تیزِ زبانه قرار است تا ته بنشیند.
- گوهها کوچکاند و زبانهٔ نگهدارنده دارند (۶ میل طول، ۳ میل باقیمانده). زبانهها عمداً روی نیمهٔ سرِ گوهاند — آن نیمه داخلِ پنجره نمیرود، پس اگر تهزبانه کاملاً صاف نشد اشکالی ندارد.
- فلشِ لایهٔ MARK جهتِ الیافِ رویه است و دستوری است، نه تزئینی. گوهٔ عرضیبریده زیرِ چکش نصف میشود.
- پانل چپ و راست یک بلنکِ واحدند: هیچ فیچرِ یکرویی ندارند. دو بار همان فایل را ببُر و دومی را برگردان — پینِ رجیستر لازم نیست.
- ترتیب مونتاژ: پانل چپ را بخوابان، سه قفسه را از داخل توی جیبها بگذار، پانل راست را روی نوکِ زبانهها بیاور، استند را بلند کن، شش گوه را از بالا بزن، سردر را از جلو بینداز و دو گوهٔ آخر را از جلو بران.
- گوه را با چکشِ لاستیکی بزن تا لبِ سرش له نشود؛ اگر روزی لق شد، همان گوه را دو-سه میل بیشتر بران — همین.
- برای نصبِ عمومی (فروشگاه با تردد)، یک تسمهٔ مهارِ دیوار ببند. تنها یراقِ مجاز در این طرح همین است و دلیلش wallAnchor است؛ هیچ پیچی در خودِ سازه نیست.
- حکاکی با نوکِ V شصتدرجه، عمق ۰٫۶ میل: اول جیبها، بعد حکاکی، آخر کانتورِ بیرونی. ششضلعیِ وسط سرتاسری بریده میشود و نور از آن رد میکند.
مشخصات دستگاه
- چه میسازد
- مبلمان تختبر، کابینت، استند فروشگاهی، مشبک چوبی
- ماده
- پلایوود ۶ تا ۳۰ میل · MDF ۸ تا ۳۰ · چوب ماسیو · پلکسی · کامپوزیت آلومینیوم
- ظرفیت
- ورق تا ۳۰۰۰×۲۰۰۰ · ضخامت تا حدود ۵۰ میل در چند پاس
- تلورانس
- ±۰٫۱ تا ±۰٫۲ میل
- لقی برش
- برابر قطر تیغه — Ø۳ تا Ø۸، معمول Ø۶
- فرمت ورودی
- DXF R12 · DWG
چه کسانی این دستگاه را دارند: کارگاههای کابینت، مبلمان، تابلوسازی — تقریباً هر شهری دهها تا دارد
قواعد طراحی برای روتر CNC چوب
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
گوشهٔ داخلیِ تیز وجود ندارد: تیغهٔ Ø۶ شعاع ۳ میگذارد. یا لبهٔ نر را گرد کن، یا گوشه را با «استخوان سگی» باز کن.
- ۲
عرض جیب = ضخامت **واقعی** ورق + ۲٫۰، نه ضخامت اسمی. هر بَچ ورق چند دهم فرق دارد.
- ۳
قطعهٔ کوچک باید زبانهٔ نگهدارنده داشته باشد وگرنه آخر کار میپرد و تیغه را میشکند.
- ۴
قطعهای که هر دو رو کار دارد، پین رجیستر میخواهد و هندسهٔ پشتش باید از قبل آینه شود.
- ۵
چیدمان روی ورق باید جهت لایه را رعایت کند: قطعهٔ باریکِ باربر، عمود بر لایهٔ رویه ضعیف است.
خطای رایجی که کار را خراب میکند
فایلی که با spline کشیده شده و اپراتور مجبور است دستی تبدیلش کند — و در تبدیل، ابعاد جابهجا میشود.
فرمت تحویل
عمق و وجه از نام لایه خوانده میشود، نه از یادداشت کنار فایل
در همین خانواده
دستگاههای برش تخت
 برش تخت
لیزر CO₂
CO2 Laser
تنها دستگاهی که در یک پاس هم میبُرد و هم عکس حک میکند.
نمونهٔ ساختهشده
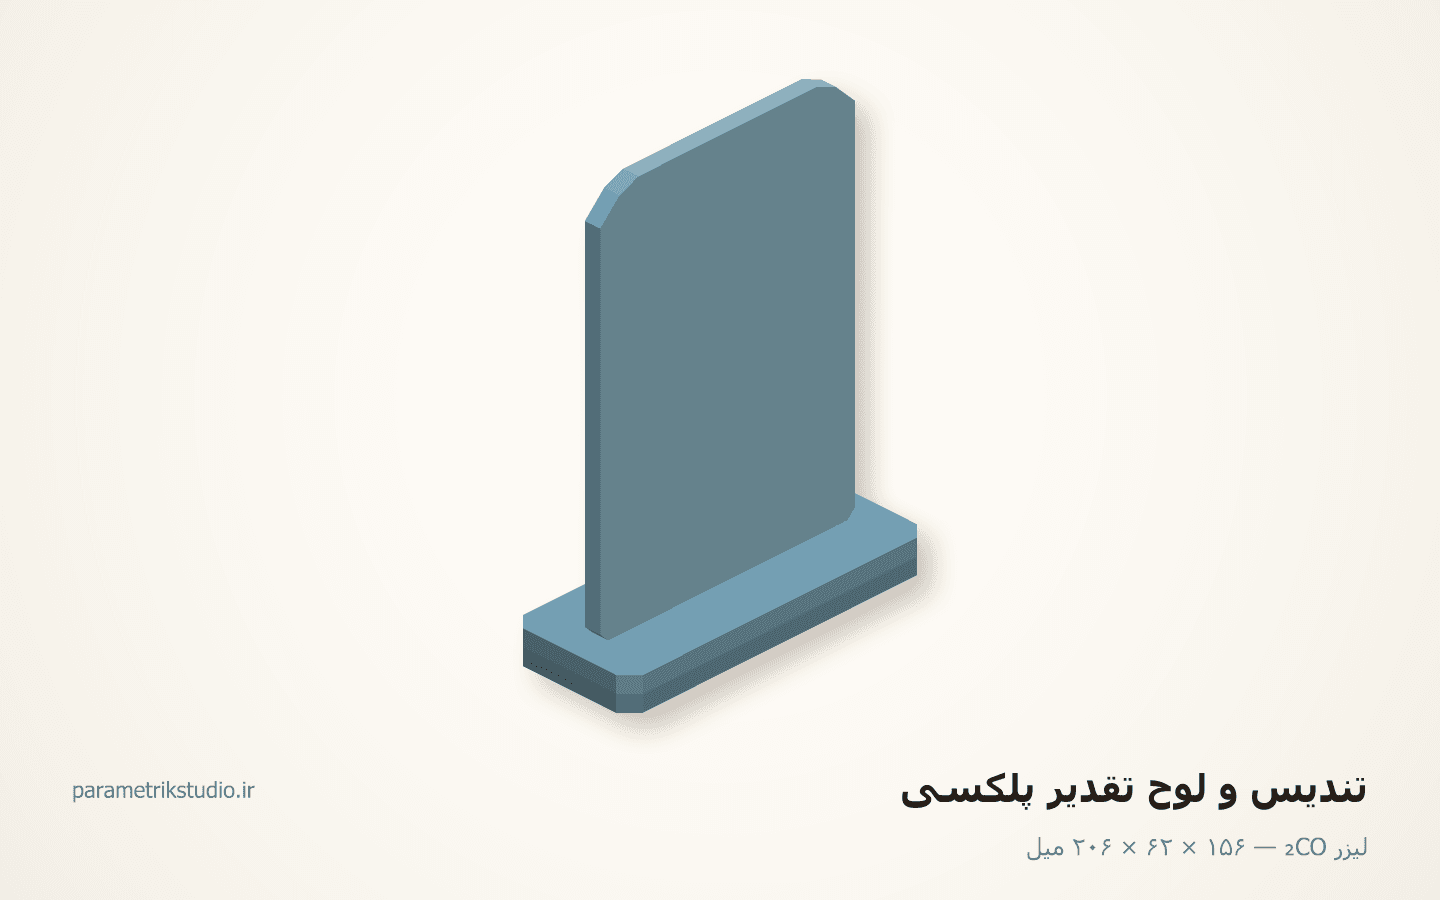
تندیس و لوح تقدیر پلکسی
۱۵۶ × ۶۲ × ۲۰۶ میل۳ نوع قطعه
 برش تخت
لیزر فایبر
Fiber Laser
دقیقترین راه بریدن فلز — و گرانترین دقیقهای که در ایران بیکار میماند.
نمونهٔ ساختهشده
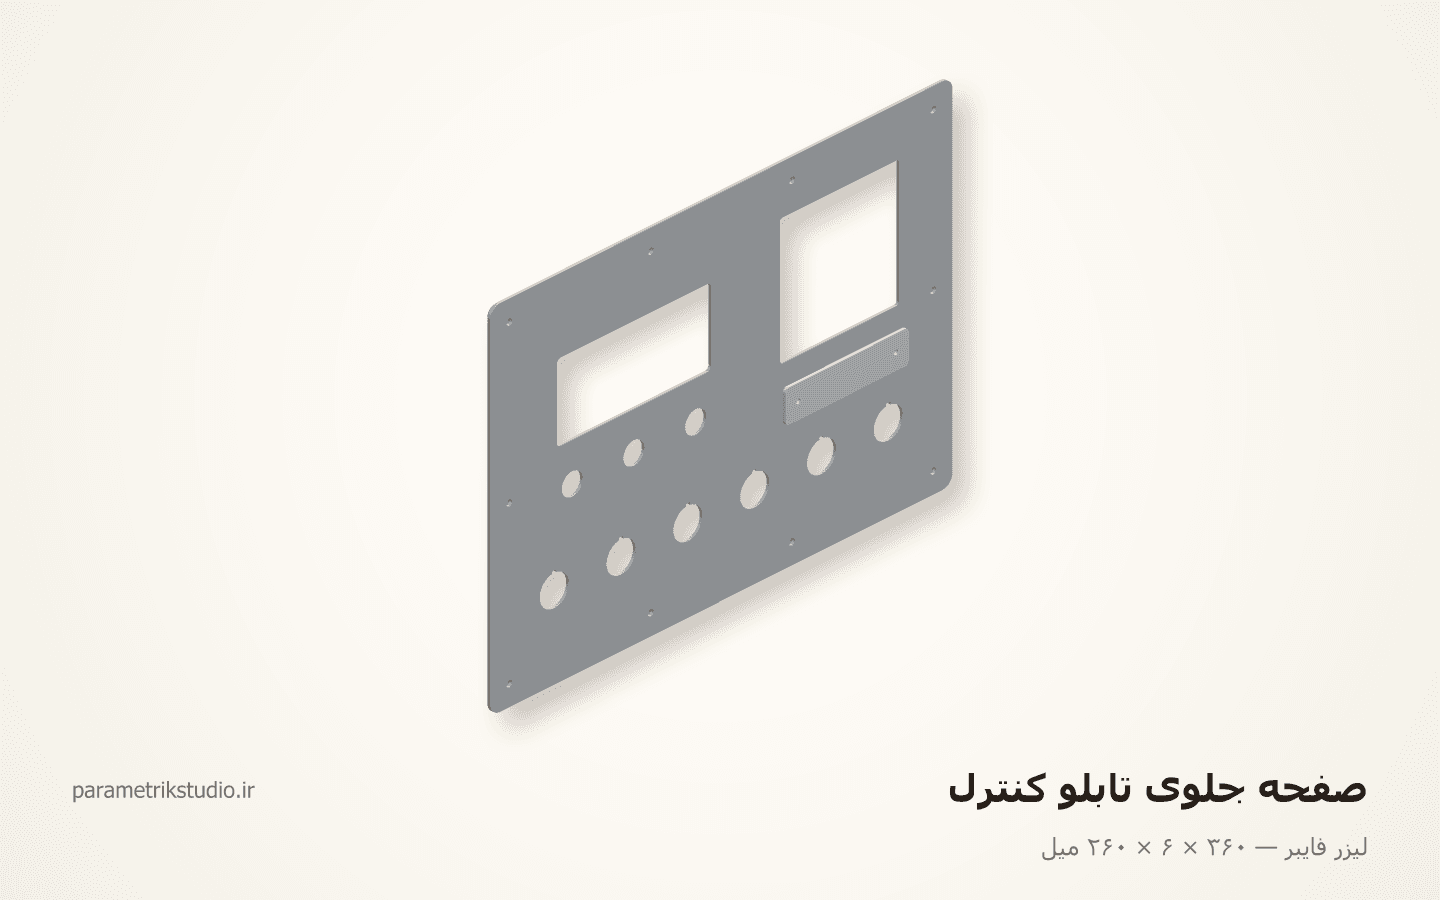
صفحهٔ جلوی تابلو کنترل
۳۶۰ × ۶ × ۲۶۰ میل۳ نوع قطعه
 برش تخت
برش پلاسما CNC
CNC Plasma
ارزانترین راه بریدن فولادِ ضخیم — بهشرطی که جزئیات ریز نخواهی.
نمونهٔ ساختهشده
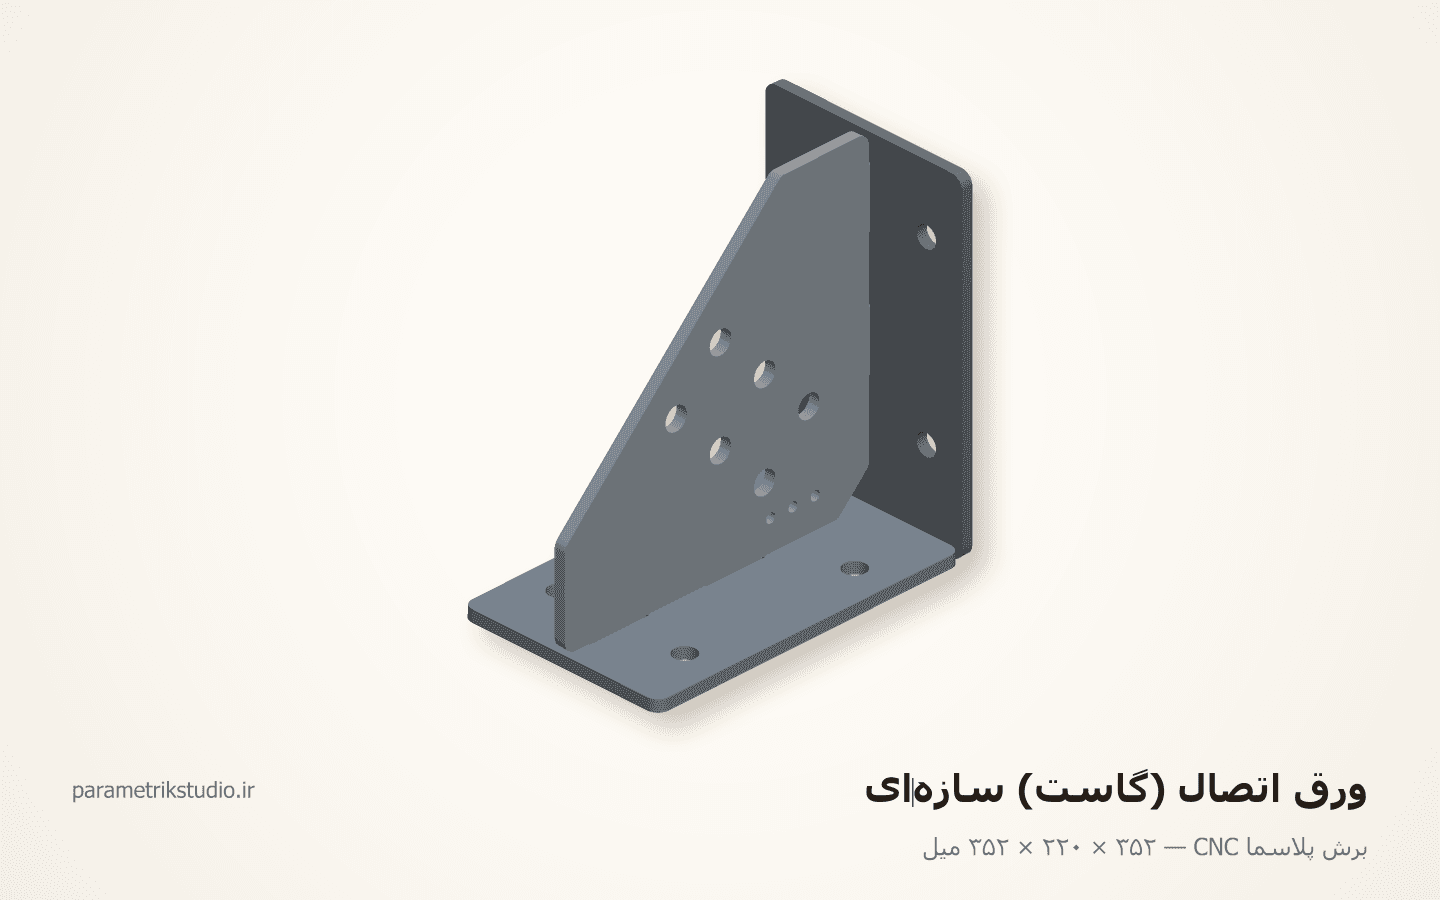
ورق اتصال (گاست) سازهای
۳۵۲ × ۲۲۰ × ۳۵۲ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.