
برش تخت
برش پلاسما CNC
CNC Plasma
ارزانترین راه بریدن فولادِ ضخیم — بهشرطی که جزئیات ریز نخواهی.
نمونهٔ ساختهشده
ورق اتصال (گاست) سازهای
قطعهای که جزئیات کم و مسئولیت زیاد دارد: اگر فاصلهٔ لبه غلط باشد، اتصال پاره میشود نه پیچ.
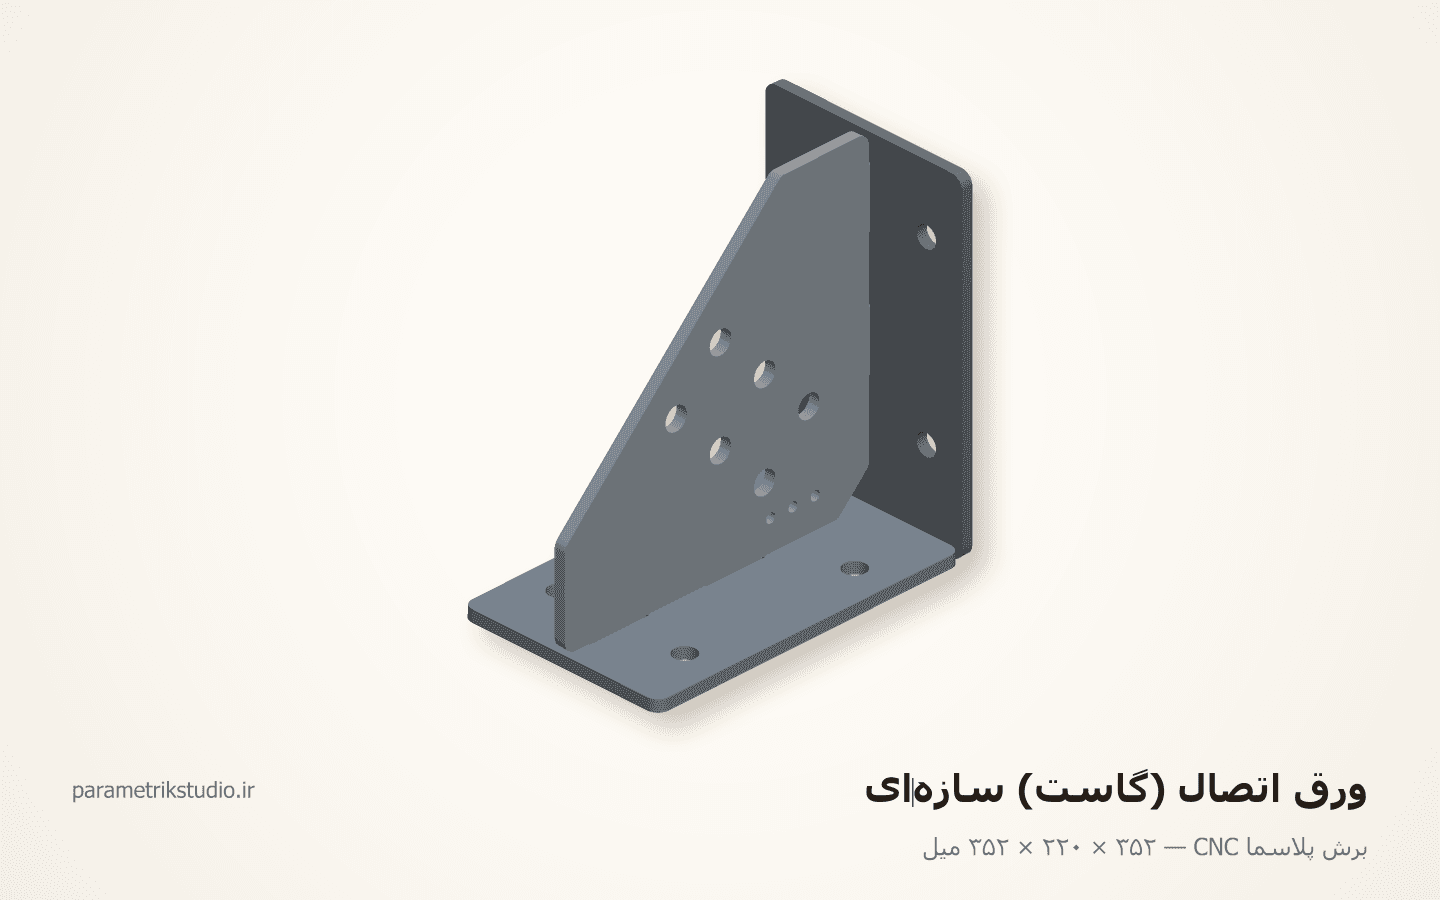
این نمونه چه چیزی را ثابت میکند
چیدمان سوراخ پیچ با فاصلهٔ لبهٔ استاندارد، جبران لقیِ درشت، و علامتگذاری با سوراخ
مشخصات نمونه
- ابعاد کلی
- ۳۵۲ × ۲۲۰ × ۳۵۲ میل
- قطعه
- ۳ نوع، ۳ عدد
- ماده
- فولاد ST37 — ورق ۱۲ میل
- وزن تقریبی
- ۲۱۵۸۸ گرم
- ماده
- فولاد ST37 (S235) — ورق ۱۲ میل، هر سه ورق از یک شیت
- پیچِ بادبند
- ۶ عدد M22 · سوراخ Ø۲۴ · گام ۷۰ · گِیج ۷۰
- فاصلهٔ لبه
- ۴۰ میل از هر سوراخ تا هر لبه — ۱٫۶۷ برابر قطرِ سوراخ
- کوچکترین سوراخِ مشعل
- Ø۱۸ = ۱٫۵ × ضخامت · هرچه ریزتر، روی لایهٔ مته
- تیپرِ لبه
- ۲٫۰ درجه = ۰٫۴۲ میل روی ۱۲ — در مِش کشیده شده
- لقیِ زبانه در شکاف
- ۲٫۰ میل در ضخامت · ۵٫۰ در هر سرِ شکاف
- مقطع ویتمور
- ۲۳۲ میل → تسلیمِ ورق ≈ ۶۵۳ کیلونیوتن
- لبهٔ آزاد
- ۳۴۲ میل — حدِ بدونِ سختکننده حدود ۷۲۰ (۶۰ × ضخامت)
- وزن مجموعه
- ۲۱٫۶ کیلوگرم، سه ورق
- ورقِ خام
- شیت ۳۰۰۰×۱۵۰۰ — هر سه قطعه از یک ورق در میآید
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- هندسه اندازهٔ خالص است. جبرانِ لقیِ ۲٫۵ میلیِ مشعل در CAM اعمال شود؛ روی نقشه دست نبرید.
- سوراخهای Ø۱۰ علامتگذاری روی لایهٔ متهاند. پلاسما روی ورق ۱۲ زیرِ Ø۱۸ سوراخِ گرد نمیزند — مخروطی و بیضی در میآید.
- ترتیب برش: اول سوراخها، بعد شکافها، آخر کانتورِ بیرونی. اگر کانتور اول بریده شود قطعه آزاد میشود و بقیهٔ سوراخها جابهجا میافتند.
- شمارهٔ ورق = تعدادِ سوراخِ ریزِ کنارِ گوشهٔ داخلی: کفی یک، پشت دو، گاست سه. هر سه ردیف ۳۵ میل از همان گوشهاند.
- لبهٔ برش تیپر دارد: سوراخ در رویی که مشعل از آن وارد شده گشادتر و در پشت تنگتر است. هر سه ورق با یک رو بریده و همان رو با گچ علامت بخورد، وگرنه پیچ از یک طرف رد میشود و از طرف دیگر نه.
- شکافِ ۱۴ میلی روی ورق ۱۲ نگرانکننده نیست: قاعدهٔ «۱٫۵ برابر ضخامت» مالِ سوراخِ گرد است که مشعل باید همانجا دور بزند. مشعل در شکاف از یک سر میرود و از سر دیگر بیرون میآید.
- زبانه یک میل کوتاهتر از ضخامتِ صفحه است تا دورِ آن جای جوش بماند. دو میل لقیِ شکاف برای جا رفتن است نه برای کج نشستن — قبل از خالجوش گونیا را بگیرید.
- پوستهٔ سختِ لبهٔ پلاسما مته را کند میکند؛ ردیفِ سوراخِ علامت عمداً بیش از ۲۵ میل از لبهٔ بریده فاصله دارد.
مشخصات دستگاه
- چه میسازد
- ورق ضخیم سازهای، نرده، تزئینات فلزی باغی
- ماده
- فولاد ۱ تا ۳۰ میل · استیل تا ۲۰ · آلومینیوم تا ۱۵
- ظرفیت
- میز ۳۰۰۰×۱۵۰۰ تا ۶۰۰۰×۲۵۰۰
- تلورانس
- ±۰٫۵ تا ±۱ میل
- لقی برش
- ۱٫۵ تا ۳ میل — بزرگترین لقیِ این فهرست
- فرمت ورودی
- DXF R12
چه کسانی این دستگاه را دارند: صنایع فلزی، سازه، درب و نردهٔ فرفورژه، تجهیزات کشاورزی
قواعد طراحی برای برش پلاسما CNC
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
هیچ جزئیاتی زیر ۵ میل نکش: لقیِ ۳ میلی آن را میخورد.
- ۲
سوراخ کوچکتر از ۱٫۵ برابر ضخامت، مخروطی و بیضی درمیآید — آن را با مته بزن، نه با پلاسما.
- ۳
لبه شیبدار (تیپر) دارد و پوستهٔ سخت میگیرد؛ اگر بعداً قلاویز میشود، سوراخ را کوچکتر بگذار و بعد بازکن.
- ۴
پیچشِ حرارتی روی قطعهٔ بلند و باریک جدی است — ترتیب برش را طوری بچین که حرارت پخش شود.
- ۵
متنِ حکاکی روی پلاسما معنی ندارد؛ برای شمارهگذاری از سوراخ یا برشِ سرتاسری استفاده کن.
خطای رایجی که کار را خراب میکند
استفاده از فایلِ لیزر روی پلاسما بدون بزرگکردن جزئیات — نتیجه، قطعهای است که هیچ سوراخش سر جایش نیست.
فرمت تحویل
باید برای لقیِ درشت پلاسما جبران شود
در همین خانواده
دستگاههای برش تخت
 برش تخت
روتر CNC چوب
CNC Router
پرکارترین دستگاه ورقبُر ایران — و دستگاهی که بیشترین فایلِ بد را میبیند.
نمونهٔ ساختهشده
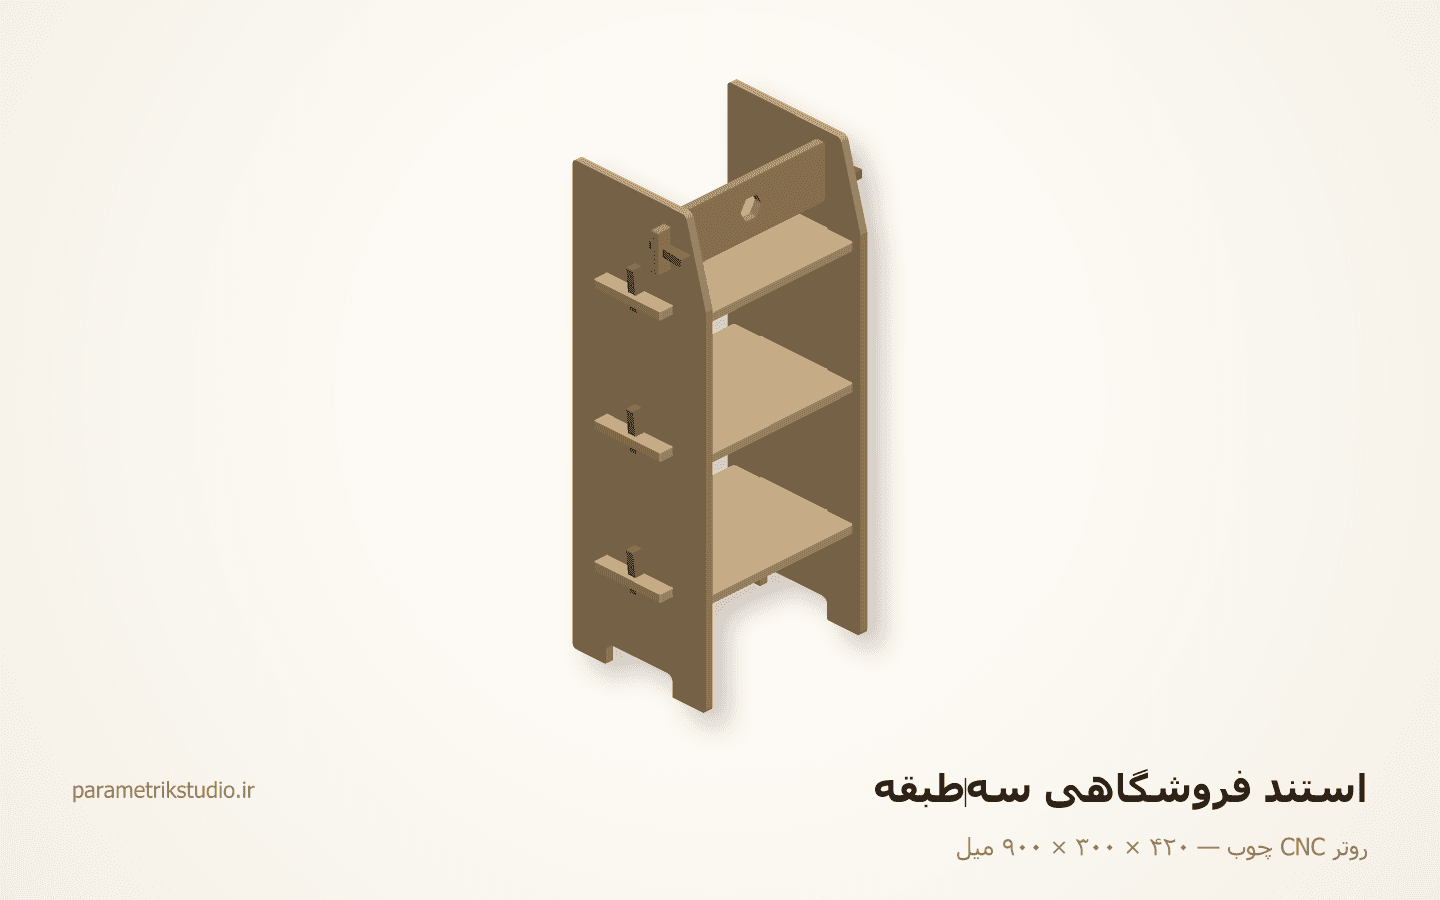
استند فروشگاهی سهطبقه
۴۲۰ × ۳۰۰ × ۹۰۰ میل۷ نوع قطعه
 برش تخت
لیزر CO₂
CO2 Laser
تنها دستگاهی که در یک پاس هم میبُرد و هم عکس حک میکند.
نمونهٔ ساختهشده
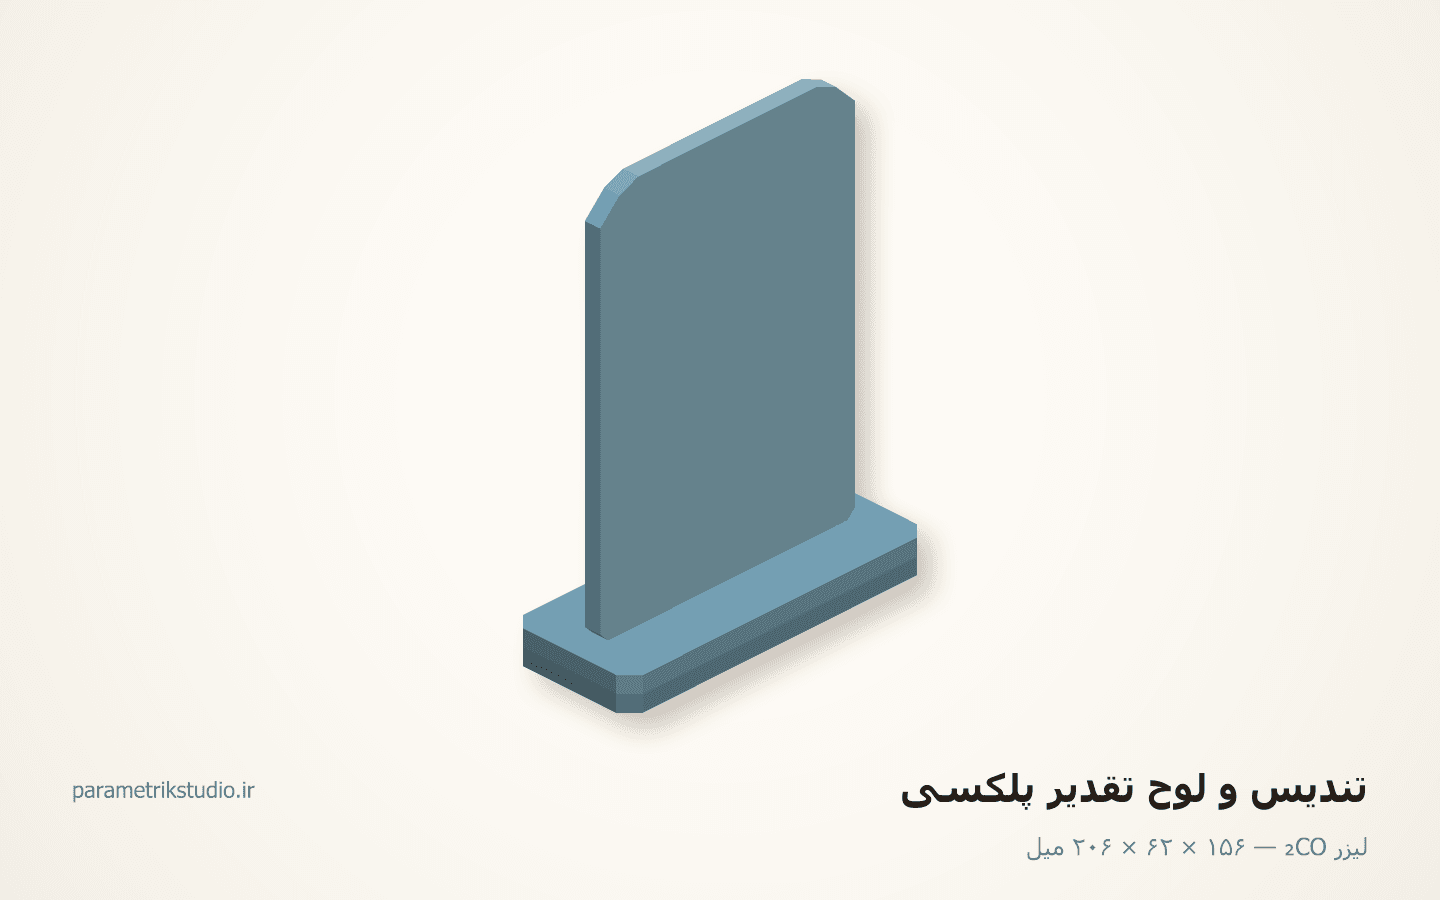
تندیس و لوح تقدیر پلکسی
۱۵۶ × ۶۲ × ۲۰۶ میل۳ نوع قطعه
 برش تخت
لیزر فایبر
Fiber Laser
دقیقترین راه بریدن فلز — و گرانترین دقیقهای که در ایران بیکار میماند.
نمونهٔ ساختهشده
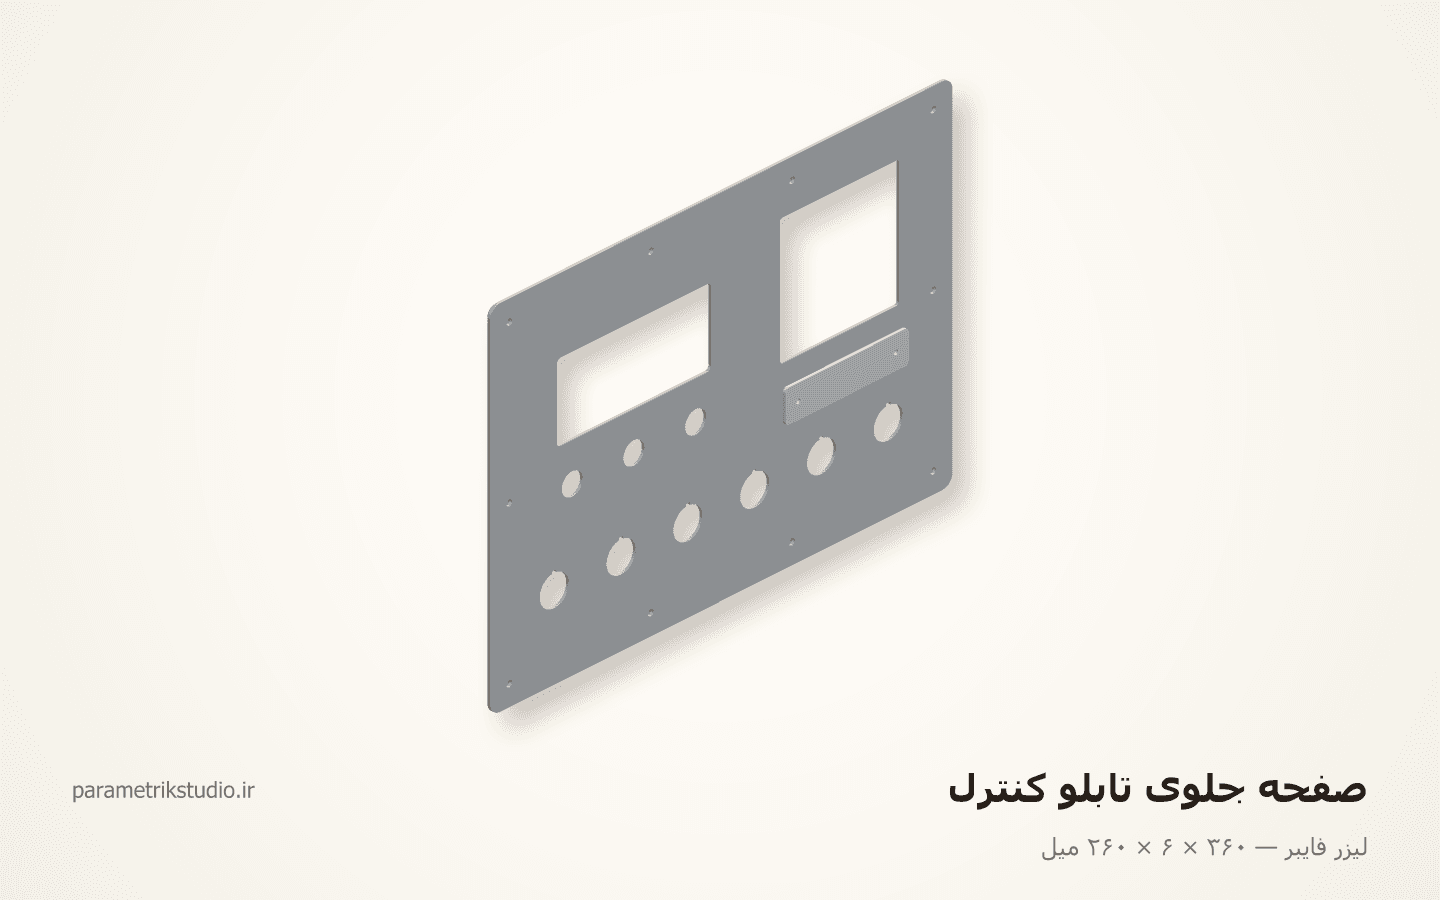
صفحهٔ جلوی تابلو کنترل
۳۶۰ × ۶ × ۲۶۰ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.