
برش تخت
خمکن CNC
CNC Press Brake
دستگاهی که قطعهٔ تخت را سهبعدی میکند — و بیشترین خطای طراحی همینجا رخ میدهد.
نمونهٔ ساختهشده
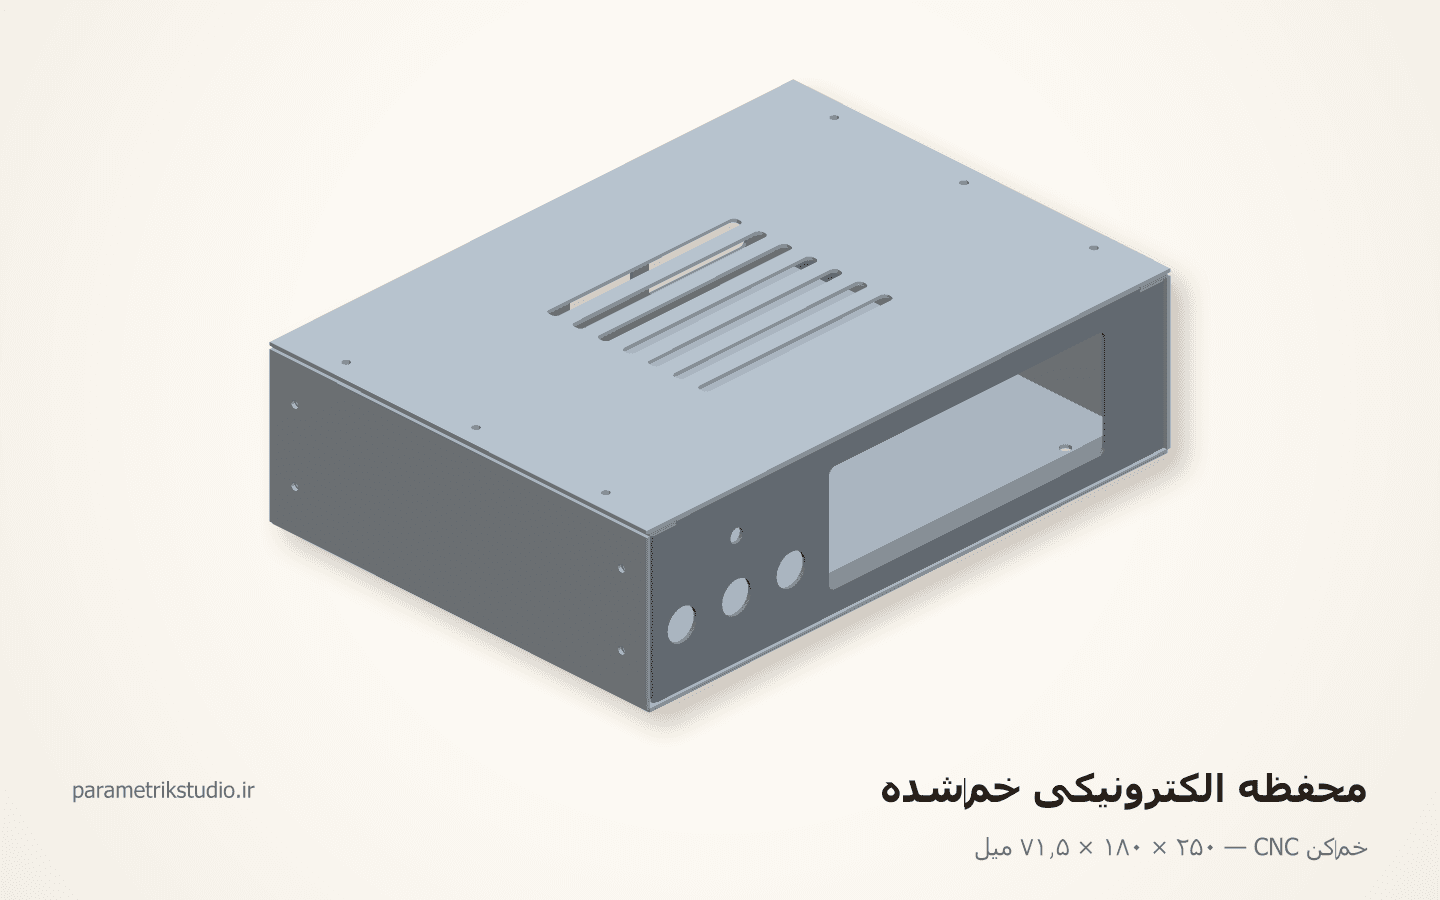
محفظهٔ الکترونیکی خمشده
تنها نمونهای که همزمان نقشهٔ تخت و مدل سهبعدی میخواهد — و دقیقاً نشان میدهد چرا یکی بدون دیگری بیفایده است.
این نمونه چه چیزی را ثابت میکند
نقشهٔ بازشده با K-factor، شکاف رهاسازی گوشه، ترتیب خم، و همان قطعه بهصورت سهبعدیِ خمخورده
مشخصات نمونه
- ابعاد کلی
- ۲۵۰ × ۱۸۰ × ۷۲ میل
- قطعه
- ۴ نوع، ۴ عدد
- ماده
- ورق فولاد گالوانیزه ۱٫۵
- وزن تقریبی
- ۱۷۴۹ گرم
- ماده
- ورق فولاد گالوانیزه ۱٫۵ — گالوانیزهٔ گرم
- ابعادِ بیرونی
- ۲۵۰ × ۱۸۰ × ۷۱٫۵
- بلانکها
- ۴ بلانک و ۹ خم — هر بلانک یک تکه ورق، نه چند قطعهٔ جدا
- بلانکِ بدنه
- ۴۰۷٫۳۸ × ۱۸۰ — چهار خم
- بلانکِ جلو
- ۲۹۰٫۶۹ × ۸۵٫۳۵ — سه خم
- بلانکِ پشت
- ۲۹۰٫۶۹ × ۶۸ — دو خم
- بلانکِ درپوش
- ۲۵۰ × ۱۸۰ — بیخم
- شعاع داخلیِ خم
- ۱٫۵ = ضخامتِ ورق — حداقلِ مجاز
- K-factor
- ۰٫۴۲ — بازشدِ خم BA = ۳٫۳۴۶، جبرانِ خم BD = ۲٫۶۵۴
- قالب
- V ۱۲ میلی · کوچکترین بال ۱۴ (حداقلِ قاعده ۶)
- شکافِ رهاسازی
- ۴٫۵ = دو شعاع + یک ضخامت، در دو گوشهٔ بلانکِ جلو
- سوراخ تا خطِ خم
- قاعده ۳٫۷۵ — اندازهگیریِ بلانکها: سوراخ ۳٫۸۵، بازشو ۷٫۵
- اتصال
- ۱۶ پیچِ M3 — سوراخِ آزاد ۳٫۳
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- چهار بلانک است، نه سیزده قطعه: هر پنلی که خم میخورد با همسایهاش روی یک تکه ورق میماند و مرزشان خطِ سبزِ FOLD است، نه خطِ برش. کف و دو دیواره و دو لبهٔ برگشتی با هم یک بلانکِ ۴۰۷٫۳۸ × ۱۸۰ میشوند.
- الگوی تخت با K = ۰٫۴۲ و Ri = ۱٫۵ باز شده: هر خم BA = ۳٫۳۴۶ میل ماده میخورد، یعنی BD = ۲٫۶۵۴ از مجموعِ اضلاعِ بیرونی کم میشود. اگر کارگاهِ شما K دیگری دارد، همان یک عدد را در پارامترها عوض کن و فایل را دوباره بگیر — هیچ بُعدی را دستی کم و زیاد نکن.
- ترتیب خمِ بدنه: اول دو لبهٔ برگشتی، بعد دو دیواره. اگر دیواره را اول بزنی، برای لبهٔ برگشتی باید بلانکِ ۲۵۰ میلی را داخلِ یک U ببری و به بدنهٔ دستگاه میخورد.
- ترتیب خمِ بلانکِ جلو: اول دو بالِ کناری، آخر بالِ زیر. نوکِ سنبهٔ خمِ آخر باید باریکتر از ۲۴۳ میل باشد تا بینِ دو بالِ شکلگرفته جا شود — با سنبهٔ گردنقویی این کار شدنی است. بلانکِ پشت دو خمِ آزاد دارد و ترتیبش فرقی نمیکند.
- شکافِ رهاسازیِ ۴٫۵ میلی در دو گوشهٔ بلانکِ جلو اختیاری نیست. آنجا خطِ خمِ بالِ زیر و خطِ خمِ بالِ کناری به هم میرسند؛ بدونِ شکاف، ماده در گوشه جمع میشود و ورق از همان نقطه پاره میکند.
- خطِ سبزِ FOLD وسطِ کمانِ خم است، نه خطِ مماس. نوارِ خم از هر طرفِ آن ۱٫۶۷ میل پهنا دارد؛ یعنی ورق از ۱٫۶۷ میلیِ این خط شروع به قوس خوردن میکند. گیجِ عقبِ دستگاه را روی همین خط بگیر.
- سوراخها قبل از خم پانچ میشوند. سوراخی که کمتر از ۳٫۷۵ میل به مماسِ خم نزدیک باشد بیضی بیرون میآید؛ نزدیکترینِ این قطعه سوراخِ لبهٔ برگشتی است با ۳٫۸۵ میل، و نزدیکترین بازشو ۷٫۵ میل فاصله دارد.
- پیکانِ لایهٔ MARK جهتِ نوردِ ورق است؛ بریده نمیشود. خمِ عمود بر نورد کمتر ترک میدهد: روی بدنه و پشت، پیکان عمود بر همهٔ خمهاست و روی جلو عمود بر خمِ بلندِ زیرین.
- ورق را با رویهٔ داخلِ محفظه رو به بالا روی میز بگذار؛ همهٔ الگوهای تخت از همین سمت کشیده شدهاند. برعکس بگذاری، بازشوهای پنلِ پشت آینه در میآیند.
مشخصات دستگاه
- چه میسازد
- محفظهٔ دستگاه، تابلو برق، قاب، پروفیل خم
- ماده
- فولاد ۰٫۵ تا ۸ میل · استیل تا ۶ · آلومینیوم تا ۶
- ظرفیت
- طول خم تا ۴۰۰۰ میل · تناژ ۴۰ تا ۳۰۰
- تلورانس
- ±۰٫۲ میل در طول · زاویه ±۰٫۵ درجه
- لقی برش
- ندارد — ولی بازشدِ خم طول قطعه را تغییر میدهد
- فرمت ورودی
- DXF بازشده · STEP برای تأیید
چه کسانی این دستگاه را دارند: هر کارگاه ورقکاری — همیشه کنار لیزر فایبر است
قواعد طراحی برای خمکن CNC
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
طولِ بازشده = مجموع اضلاع منهای جبرانِ خم. با K-factor بین ۰٫۳۳ تا ۰٫۴۵ حساب میشود؛ بدون آن، هر خم چند دهم خطا میدهد.
- ۲
شعاع داخلیِ خم نباید کمتر از ضخامت ورق باشد وگرنه بیرونِ خم ترک میخورد.
- ۳
کوچکترین بالِ خم حدوداً ۴ برابر ضخامت است؛ کوتاهتر از آن روی قالبِ V نمینشیند.
- ۴
سوراخِ نزدیکِ خط خم کشیده و بیضی میشود — دستِکم ۲٫۵ برابر ضخامت فاصله بگذار.
- ۵
گوشهٔ تلاقیِ دو خم باید شکافِ رهاسازی داشته باشد وگرنه ماده آنجا جمع میشود و پاره میکند.
- ۶
ترتیب خمها باید طوری باشد که قطعه در مرحلهٔ آخر به بدنهٔ دستگاه نخورد.
خطای رایجی که کار را خراب میکند
دادنِ نقشهٔ سهبعدی بدون نقشهٔ بازشده: اپراتور خودش باز میکند، با K-factorِ حدسی، و قطعه چند میل کوتاه یا بلند درمیآید.
فرمت تحویل
نقشهٔ بازشده باید با K-factorِ همان کارگاه حساب شده باشد
در همین خانواده
دستگاههای برش تخت
 برش تخت
روتر CNC چوب
CNC Router
پرکارترین دستگاه ورقبُر ایران — و دستگاهی که بیشترین فایلِ بد را میبیند.
نمونهٔ ساختهشده
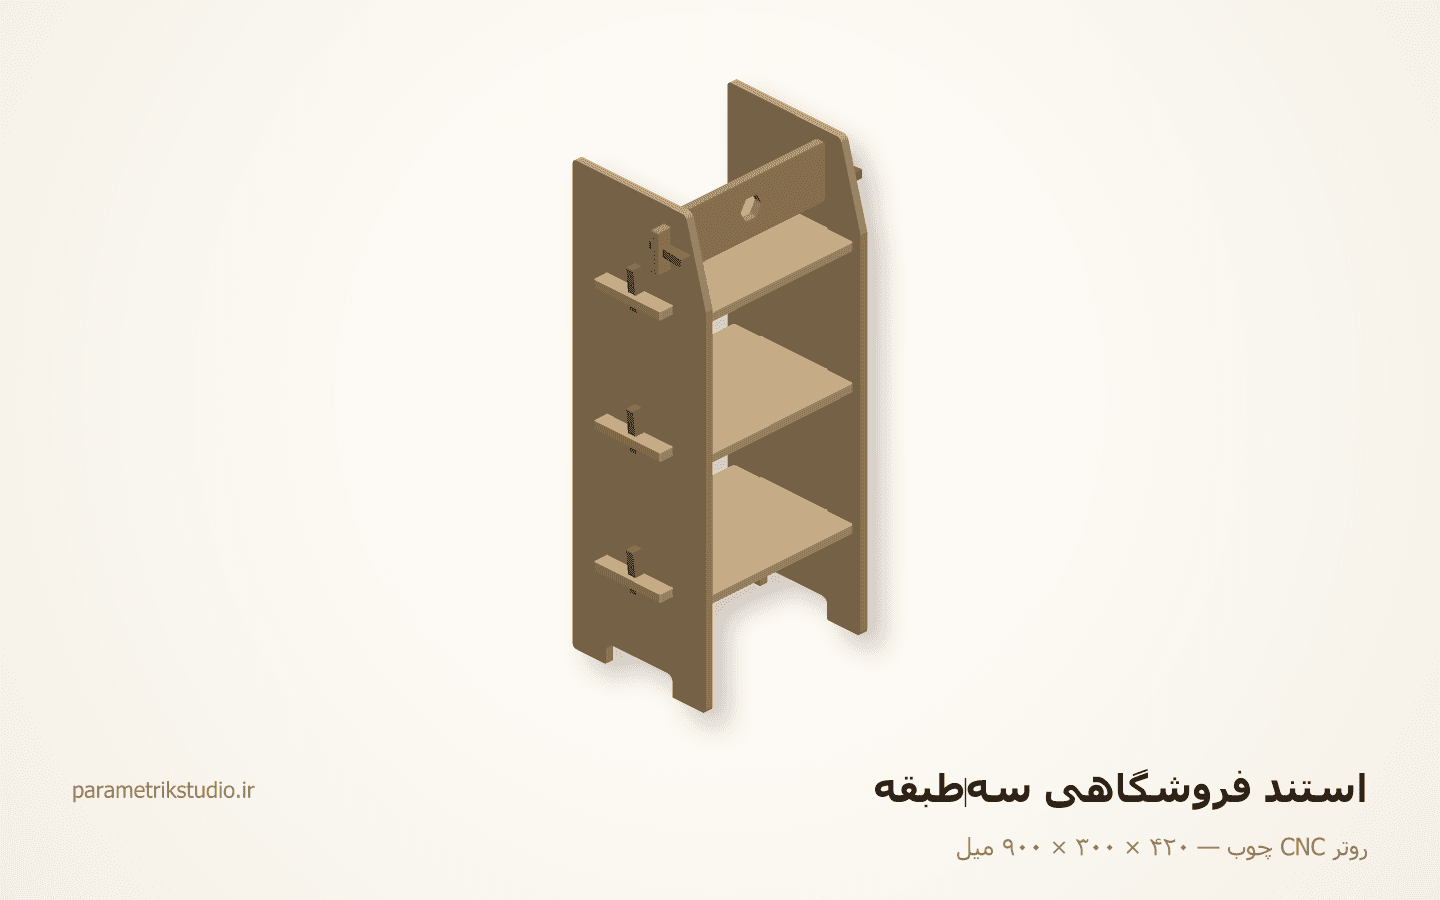
استند فروشگاهی سهطبقه
۴۲۰ × ۳۰۰ × ۹۰۰ میل۷ نوع قطعه
 برش تخت
لیزر CO₂
CO2 Laser
تنها دستگاهی که در یک پاس هم میبُرد و هم عکس حک میکند.
نمونهٔ ساختهشده
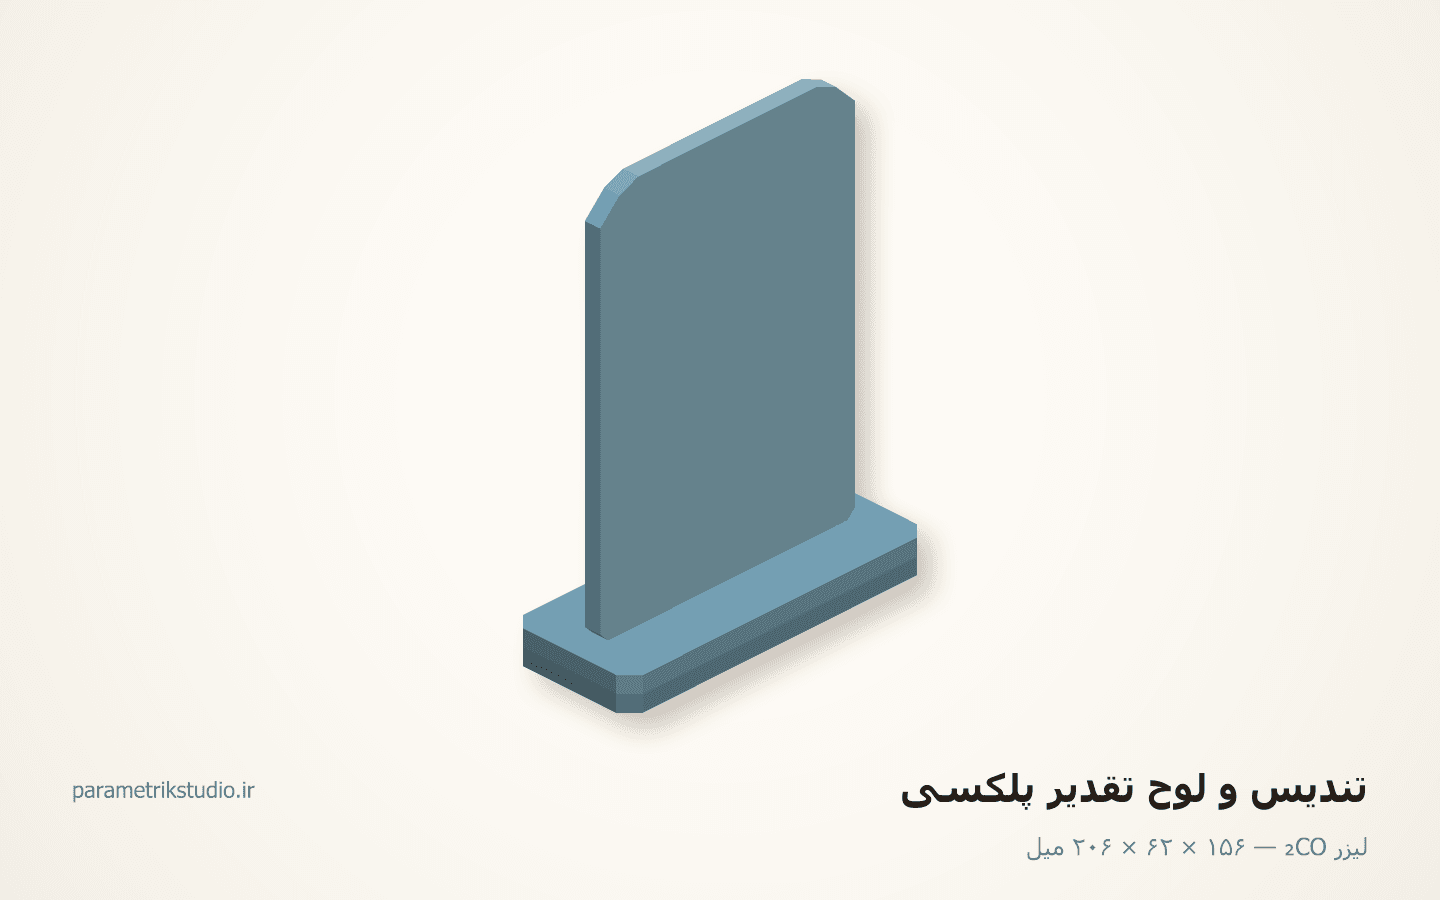
تندیس و لوح تقدیر پلکسی
۱۵۶ × ۶۲ × ۲۰۶ میل۳ نوع قطعه
 برش تخت
لیزر فایبر
Fiber Laser
دقیقترین راه بریدن فلز — و گرانترین دقیقهای که در ایران بیکار میماند.
نمونهٔ ساختهشده
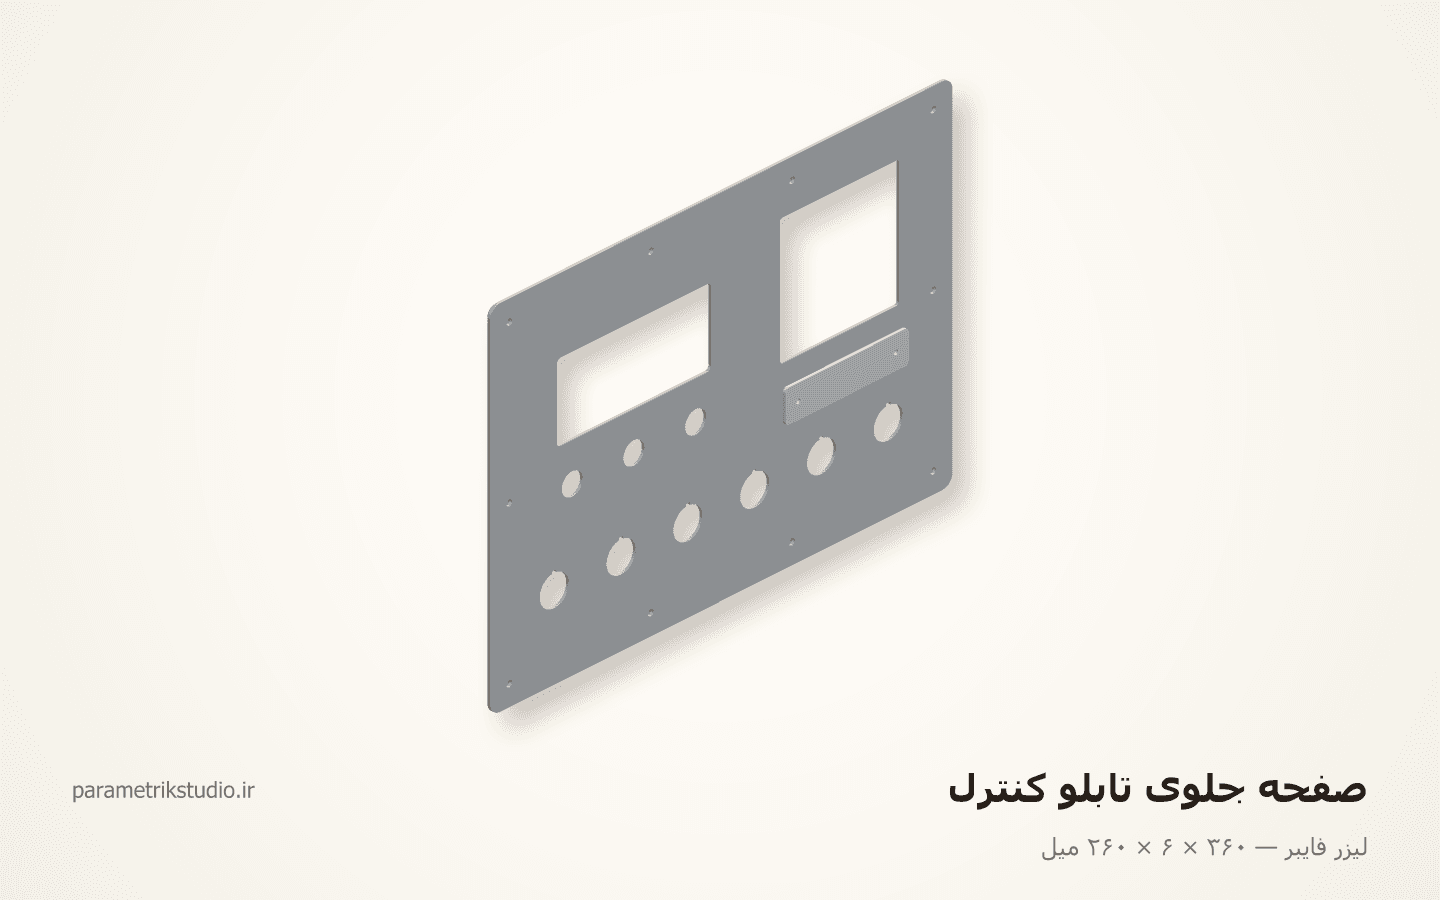
صفحهٔ جلوی تابلو کنترل
۳۶۰ × ۶ × ۲۶۰ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.