
برش تخت
پانچ برج CNC
CNC Turret Punch
برای ورق پر از سوراخِ تکراری، از لیزر هم سریعتر و ارزانتر است.
نمونهٔ ساختهشده
پانل تهویهٔ مشبک
قطعهای که هر سازندهٔ تابلو و رَک لازم دارد و همیشه دستی و غلط کشیده میشود.
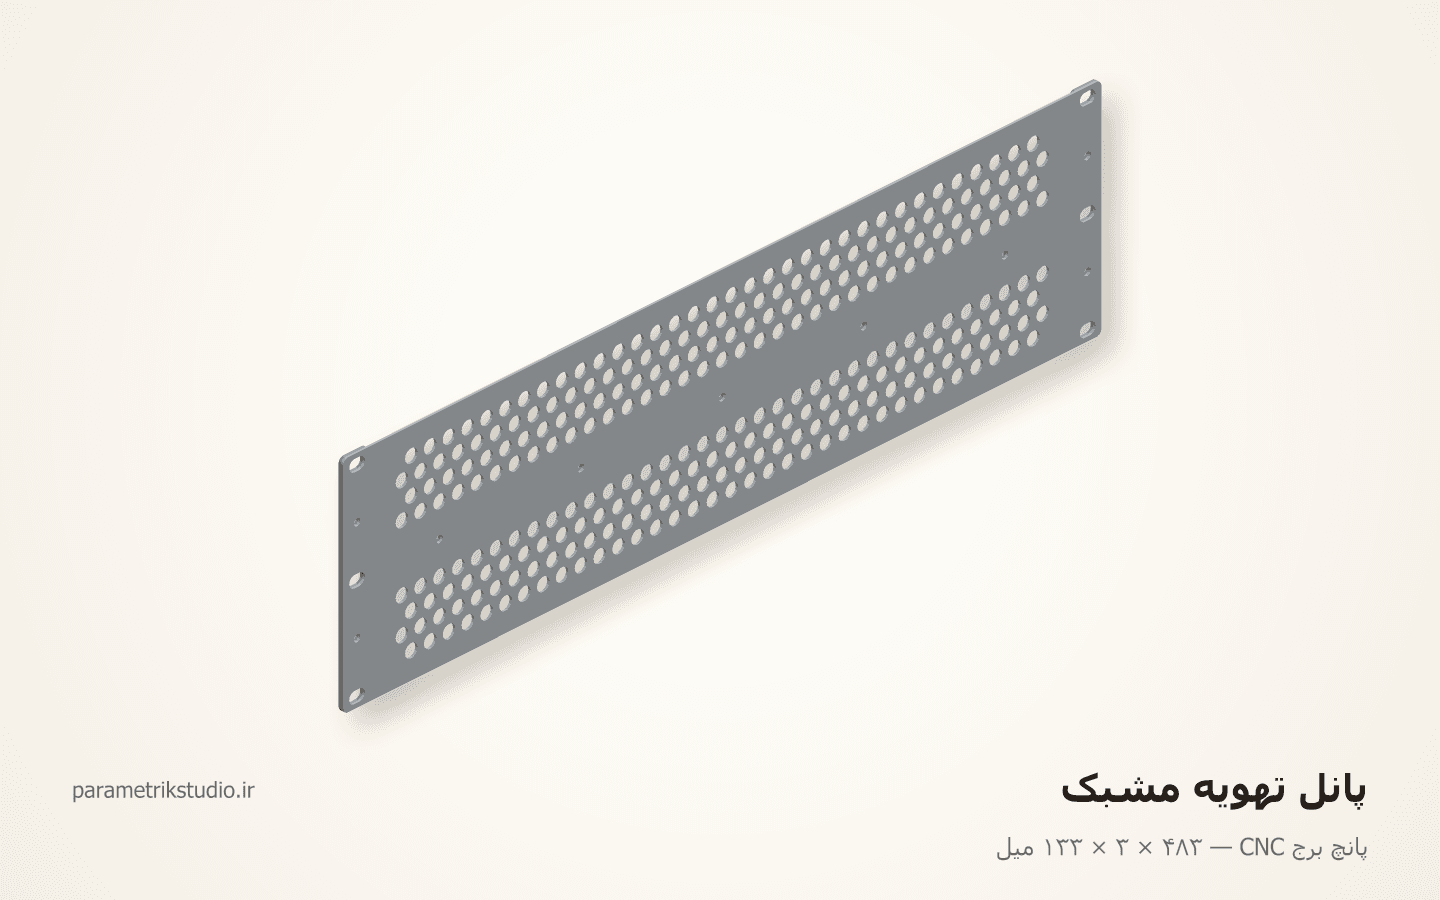
این نمونه چه چیزی را ثابت میکند
الگوی سوراخ با گامِ استاندارد، حداقل پهنای تار، حاشیهٔ لبه، و نسبتِ بازشو
مشخصات نمونه
- ابعاد کلی
- ۴۸۳ × ۳ × ۱۳۳ میل
- قطعه
- ۴ نوع، ۴ عدد
- ماده
- فولاد سرد DKP — ورق ۱٫۵ میل
- وزن تقریبی
- ۷۷۵ گرم
- ورق
- فولاد سرد DKP — ورق ۱٫۵ میل · هر چهار قطعه از یک ورق و یک ستآپ
- استاندارد
- EIA-310 · ۳U · عرضِ ۴۸۲٫۶ · ستونِ مادگی ۴۶۵٫۱
- الگوی تهویه
- Rv ۸-۱۲ مشبکِ ۶۰ درجه · ۲۷۶ سوراخ · بازشو ۴۰٫۳٪
- سطحِ آزادِ عبورِ هوا
- ۱۳۹ سانتیمتر مربع
- کوچکترین سوراخ
- Ø۴٫۲ — ۲٫۸ برابرِ ضخامت
- باریکترین تار
- ۴٫۰ میل — ۲٫۷ برابرِ ضخامت
- کمترین حاشیهٔ لبه
- ۲٫۴۸ میل — ۱٫۷ برابرِ ضخامت
- برجِ ستآپ
- ۶ ایستگاه: خطکش · گردِ Ø۴٫۲ · گوشهٔ R۳ · گردِ Ø۸٫۰ · اوبراندِ ۷×۱۰ · مستطیلِ ۵×۵۰
- ضربهٔ هر ایستگاه
- گردِ Ø۴٫۲ ×۱۸ · گوشهٔ R۳ ×۱۶ · گردِ Ø۸٫۰ ×۲۷۶ · اوبراندِ ۷×۱۰ ×۱۲ · مستطیلِ ۵×۵۰ ×۶۶
- کلِ ضربهها
- ۳۸۸ ضربه ≈ ۳۹ ثانیه در ۶۰۰ ضربه بر دقیقه
- ترتیبِ ضربه
- قرینه نسبت به دو محور — انحرافِ مرکزِ ضربهها حداکثر ۱۹٫۵ میل
- چیدمان
- ۴۰ پانل از ورقِ ۲۵۰۰×۱۲۵۰ با حاشیهٔ ۷۰ زیرِ گیره
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- هر سوراخِ این فایل به یک ایستگاهِ برج گره خورده است. اگر برجِ کارگاه Ø۸ ندارد، فقط `perfD` و `perfPitch` را عوض کن تا تار سرِ جایش بماند؛ شکل را دستی نکش — سنبهٔ نو، سه برابرِ قیمتِ کارِ پانچ است.
- جدولِ ابزار همراهِ DXF میرود: A-01 خطکش · A-05 گردِ Ø۴٫۲ · A-09 گوشهٔ R۳ · B-02 گردِ Ø۸٫۰ · C-01 اوبراندِ ۷×۱۰ · D-03 مستطیلِ ۵×۵۰. ایستگاهِ C-01 باید ایندکس داشته باشد تا مادگی ۹۰ درجه بچرخد و افقی بیفتد؛ برجِ بدونِ ایندکس، یک سنبهٔ افقیِ جدا میخواهد.
- ضربهها از مرکز به بیرون و جفتجفتِ قرینه زده میشود: بعد از هر ضربه، مرکزِ جرمِ ضربههای زدهشده حداکثر ۱۹٫۵ میل از مرکزِ ورق فاصله دارد — و کمتر از این ممکن نیست، چون شعاعِ نزدیکترین سوراخ به مرکز هم همین ۱۹٫۵ است.
- ترتیبِ فهرستِ CUT همان ترتیبِ ضربه است — بهجز کانتورِ بیرونی که اولِ فهرست میآید و آخرِ کار زده میشود. ورقِ مشبک زیرِ ضربه چند دهم میکشد و دراز میشود؛ اگر اول دورش را ببُری، این کشیدگی در قطعهٔ نهایی میماند.
- مادگیِ رک افقی است، نه قائم. با ۶٫۳۵ از مرزِ یونیت، مادگیِ قائمِ ۱۰ میلی فقط ۱ میل ماده تا لبه باقی میگذارد و لبه زیرِ سنبه بیرون میزند؛ افقیبودنش هم رواداریِ عرضِ رک را میخورد.
- هر چهار قطعه با میکروجوینت در اسکلتِ ورق میمانند و آخرِ کار جدا میشوند؛ جای هر جوینت روی لایهٔ MARK است و بریده نمیشود. بعد از جداکردن با سوهانِ تخت تمیز شود.
- گیرهها لبهٔ ورق را میگیرند و تا ۷۰ میل از آن لبه ضربهای زده نمیشود؛ عددِ چیدمانِ برگهٔ فنی با همین نوارِ مرده حساب شده است.
- لقیِ سنبه و ماتریس برای فولادِ ۱٫۵ حدودِ ۰٫۱۵ در هر طرف است (ده درصدِ ضخامت) و روی دستگاه تنظیم میشود، نه در نقشه. اندازههای این فایل خالص است: سوراخ به اندازهٔ سنبه در میآید و لقی سهمِ ماتریس است.
- پلیسه سمتِ ماتریس میماند. پانل را طوری روی میز بگذار که رویِ نمای دیدنی بالا باشد تا پلیسه پشتِ کار بیفتد.
- دو ریل دقیقاً یک قطعهاند: حولِ هر دو محور قرینهاند، پس چپ و راست ندارند و یک شمارهٔ قطعه دو بار بریده میشود.
مشخصات دستگاه
- چه میسازد
- پانل مشبک، ورق سوراخدار، قاب دستگاه، رَک
- ماده
- فولاد ۰٫۵ تا ۶ میل · آلومینیوم تا ۴ · استیل تا ۳
- ظرفیت
- ورق ۲۵۰۰×۱۲۵۰ · تا ۶۰۰ ضربه در دقیقه
- تلورانس
- ±۰٫۱ میل
- لقی برش
- لقیِ سنبه — ۵ تا ۱۰٪ ضخامت در هر طرف
- فرمت ورودی
- DXF R12 بههمراه جدول ابزار
چه کسانی این دستگاه را دارند: سازندگان تابلو، رَک، کابینت فلزی، صنایع تهویه
قواعد طراحی برای پانچ برج CNC
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
شکلِ سوراخ را از جدول ابزارِ همان کارگاه انتخاب کن؛ شکلِ دلخواه یعنی ساختنِ سنبهٔ جدید.
- ۲
کوچکترین سوراخ حدوداً برابر ضخامت ورق است. کوچکتر از آن، سنبه میشکند.
- ۳
پهنای ماده بین دو سوراخ باید دستِکم برابر ضخامت باشد وگرنه ورق موج میافتد.
- ۴
فاصله از لبه هم همان قاعده را دارد؛ سوراخِ نزدیک لبه، لبه را بیرون میزند.
- ۵
الگوی مشبکِ متراکم، ورق را تاب میدهد — ترتیب ضربه باید متقارن باشد.
خطای رایجی که کار را خراب میکند
کشیدنِ الگوی مشبک با شکل دلخواه و بدون توجه به ابزارِ موجود — سفارش یا رد میشود یا سه برابر قیمت میخورد.
فرمت تحویل
هر سوراخ باید به یک ابزارِ موجود در برجِ همان دستگاه بخورد
در همین خانواده
دستگاههای برش تخت
 برش تخت
روتر CNC چوب
CNC Router
پرکارترین دستگاه ورقبُر ایران — و دستگاهی که بیشترین فایلِ بد را میبیند.
نمونهٔ ساختهشده
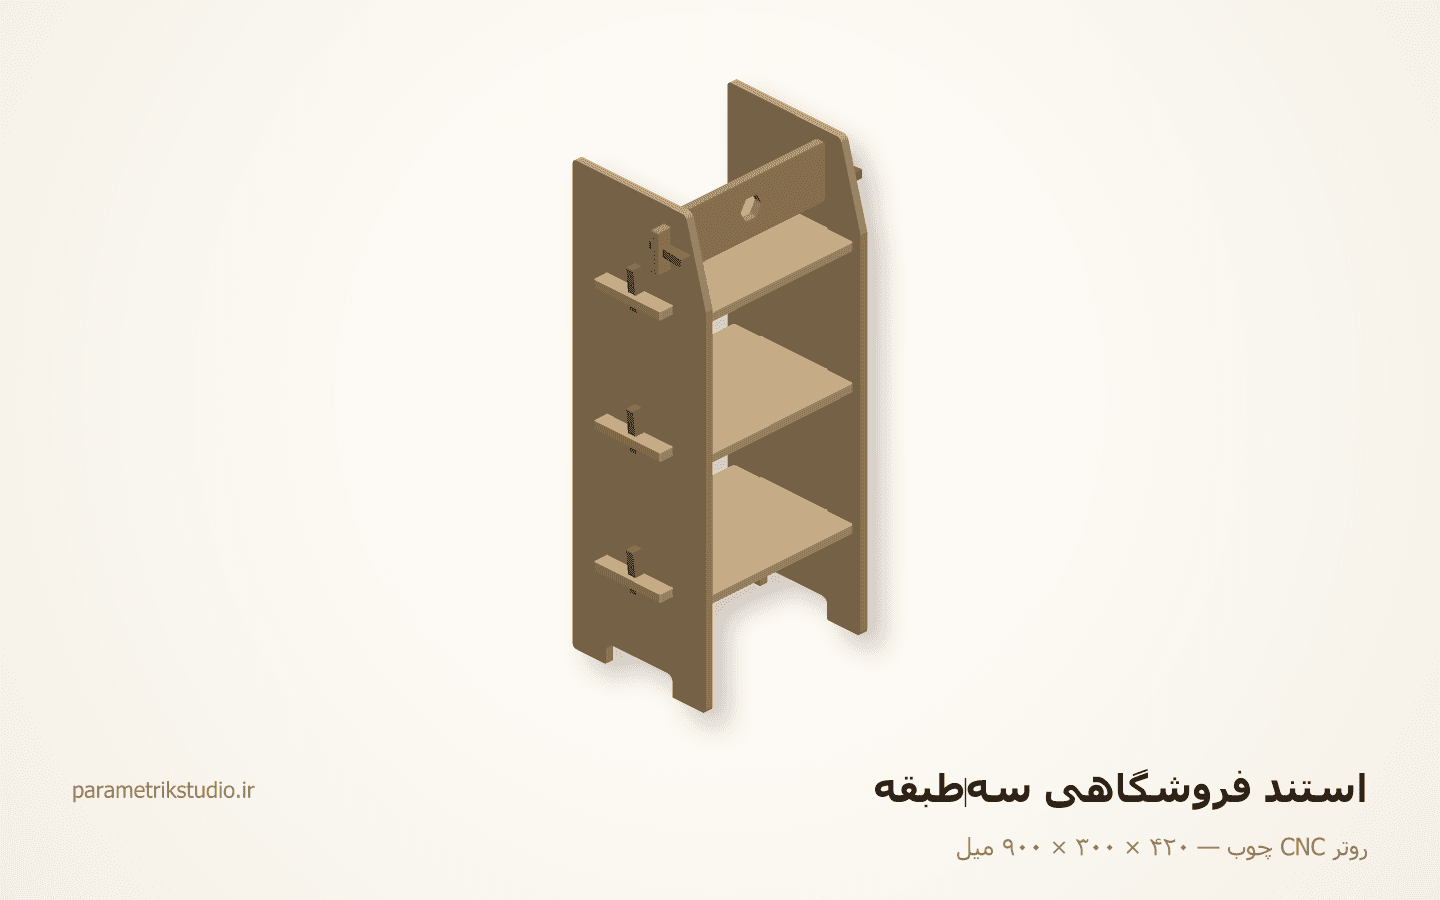
استند فروشگاهی سهطبقه
۴۲۰ × ۳۰۰ × ۹۰۰ میل۷ نوع قطعه
 برش تخت
لیزر CO₂
CO2 Laser
تنها دستگاهی که در یک پاس هم میبُرد و هم عکس حک میکند.
نمونهٔ ساختهشده
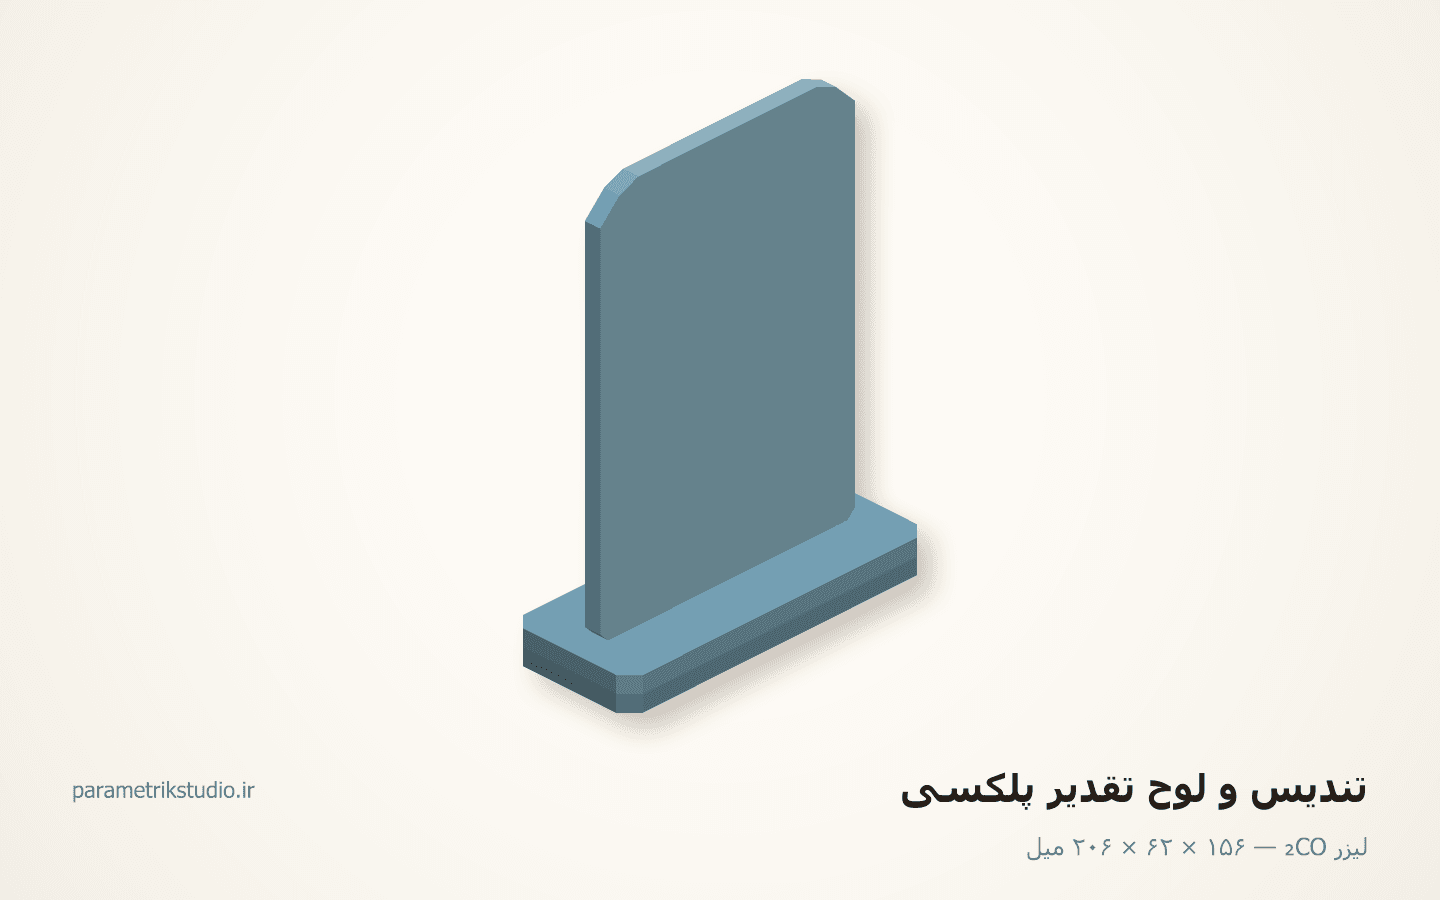
تندیس و لوح تقدیر پلکسی
۱۵۶ × ۶۲ × ۲۰۶ میل۳ نوع قطعه
 برش تخت
لیزر فایبر
Fiber Laser
دقیقترین راه بریدن فلز — و گرانترین دقیقهای که در ایران بیکار میماند.
نمونهٔ ساختهشده
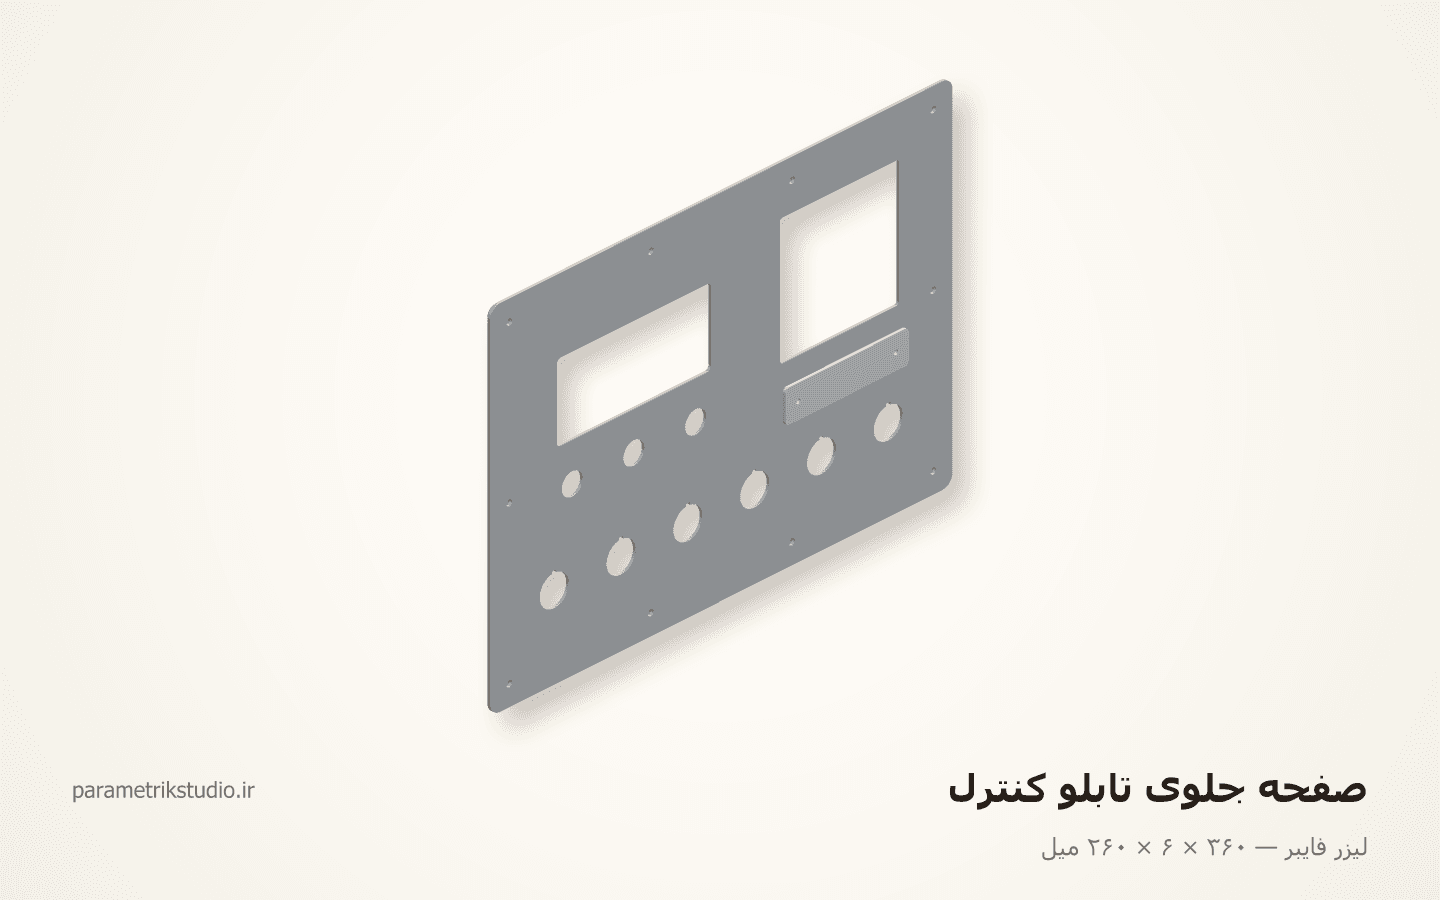
صفحهٔ جلوی تابلو کنترل
۳۶۰ × ۶ × ۲۶۰ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.