
ساخت حجمی
ربات جوشکاری
Robotic Welding
جوشِ یکنواخت و تکرارپذیر — بهشرطی که قطعه، جوشکار را جا بدهد.
نمونهٔ ساختهشده
شاسی جوشی با درزِ خودجا-انداز
قطعهای که نشان میدهد طراحیِ خوب، هزینهٔ فیکسچر را صفر میکند.
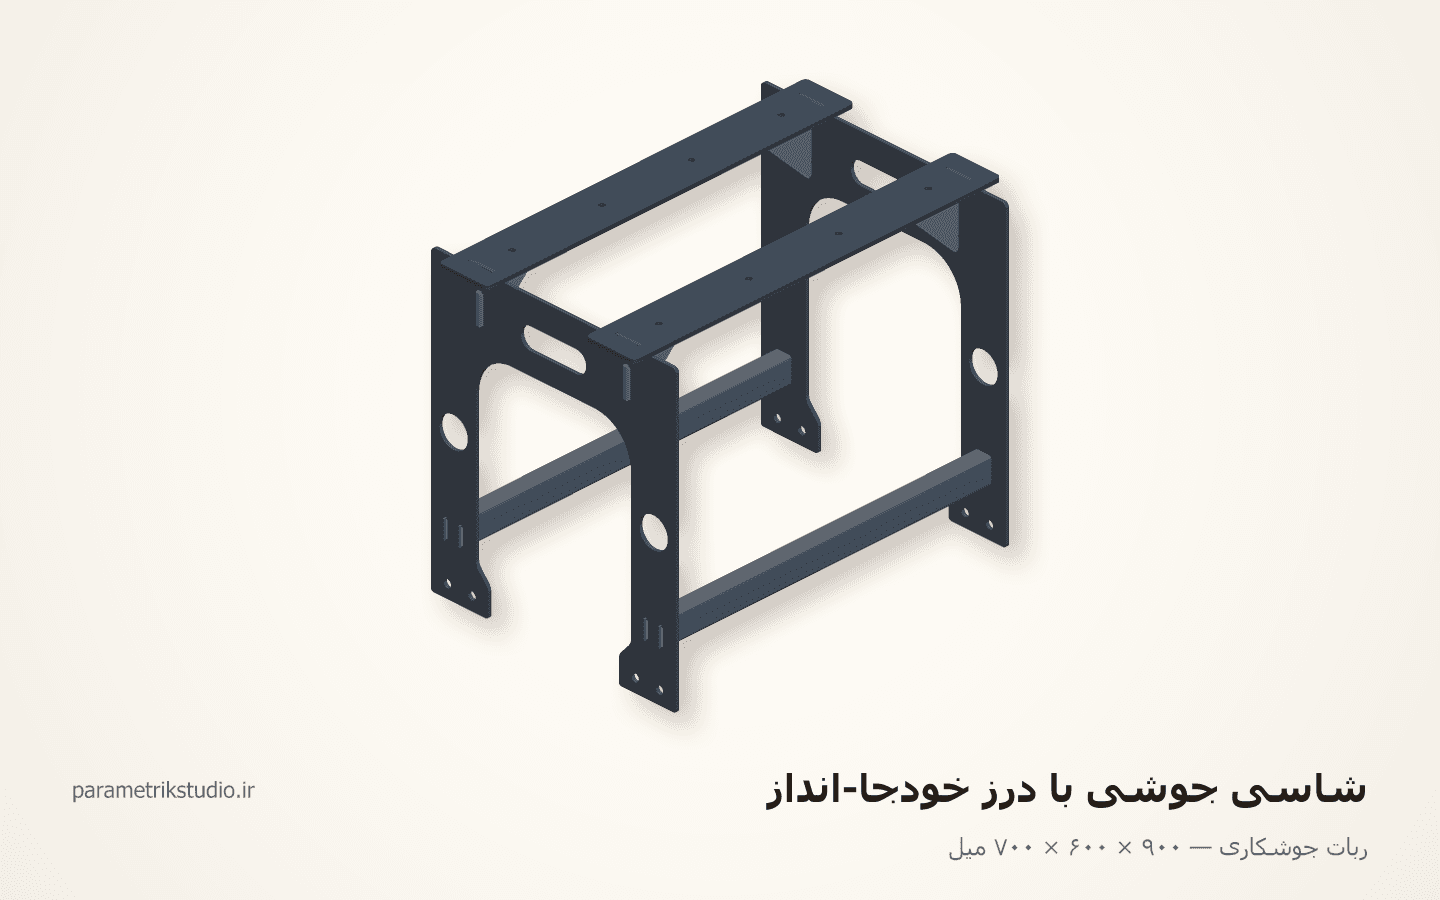
این نمونه چه چیزی را ثابت میکند
زبانه و شکافِ جا-انداز، دسترسیِ مشعل، ترتیبِ متقارنِ جوش، و نمادِ جوشِ استاندارد روی نقشه
مشخصات نمونه
- ابعاد کلی
- ۹۰۰ × ۶۰۰ × ۷۰۰ میل
- قطعه
- ۵ نوع، ۵ عدد
- ماده
- ورق فولاد St37 — ۸ میل، برشِ لیزر
- وزن تقریبی
- ۵۲۴۳۳ گرم
- درزِ خودجا-انداز
- ۱۶ زبانه در ۱۶ شکاف — بدونِ هیچ فیکسچری
- لقیِ درز
- ۰٫۲۵ — سقفِ قاعده ۰٫۳ (۱۰٪ از دیوارهٔ ۳)
- دسترسیِ مشعل
- کمترین لندِ آزاد ۲۵٫۵ — کفِ طراحی ۱۸، نیازِ نازلِ Ø۲۲ در ۴۵ درجه ۱۵٫۶
- جای درزها
- همه روی رویِ بیرونی — زبانه ۶ از ورق بیرون میزند
- بیرونزدگیِ زبانه
- ۶ > ساقِ ۵ — وگرنه مذاب از نوکِ زبانه سر میرود
- گریزِ جوش
- R۲۰ در گوشهٔ گوشهبند — دو درز ۲۰ از هم فاصله میگیرند
- ساقِ گوشهجوش
- z۳ روی زبانهٔ قوطی · z۵ روی ورق — از نازکترین عضوِ هر درز
- نمادِ جوشِ نقشه
- گوشهجوشِ دوطرفهٔ سرتاسری با ساقِ z۳ و z۵، مطابقِ استانداردِ ISO 2553
- طولِ کلِ درز
- ۲۸۱۲ میل در ۴۰ پاس
- جبرانِ انبساط
- شکافِ سرِ آزاد ۱٫۵ بلندتر — ۱۲×۱۰⁻⁶ × ۱۵۰ کلوین × ۸۰۸ میل
- فرارِ ریشهٔ زبانه
- ۲٫۵×۱٫۵ — تا زبانه تا شانه بنشیند
- تلورانسِ پس از جوش
- ±۰٫۵ روی صفحهٔ نصب، بعد از سنگِ همترازی
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- ترتیبِ جوش متقارن است و چهار مرحله دارد: ۱) خالجوشِ هر هشت زبانهٔ کلاف، قطری و ضربدری. ۲) درزِ کاملِ زبانههای کلاف، هر بار دو درزِ قرینه نسبت به وسط. ۳) درزِ زیرِ صفحهٔ نصب روی هر دو رویِ ورق، باز هم جفتِ قرینه. ۴) گوشهبندها آخر از همه. هر مرحله را وسط نگذار و نیمه رها نکن.
- شکافِ سرِ +X هر صفحهٔ نصب ۱٫۵ میل بلندتر است تا انبساط را آزاد بگذارد. هر دو صفحه باید یکجهت نصب شوند؛ اگر یکی برعکس بیفتد شاسی دو سرِ ثابت پیدا میکند و بعد از سرد شدن تاب برمیدارد.
- شکاف را گشادتر نکش. پنجرهٔ مجاز ۰٫۲۵ تا ۰٫۳۰ است — کفش تلورانسِ لیزر و سقفش ۱۰٪ ضخامتِ دیوارهٔ قوطی. بالاتر از ۰٫۳۰ قوس، درز را پر نمیکند و ریشه میریزد.
- زبانهٔ بالای قاب همترازِ رویِ صفحهٔ نصب در میآید و از رو، درزِ شکافی جوش میشود — آسمانِ باز، بهترین دسترسیِ کلِ قطعه. بعد از جوش همانجا سنگ میخورد تا صفحهٔ نصب صاف بماند.
- هر چهار گوشهبند یک بلانکاند؛ دو تا از آنها پشتورو نصب میشوند. قابِ سر و کلاف هم هر کدام یک شمارهٔ فنیاند — هیچ قطعهٔ چپ و راستی در این شاسی نیست.
- سوراخِ گریزِ R۲۰ را با «برای اینکه سبکتر شود» جابهجا نکن: تنها دلیلِ وجودش این است که درزِ زیرِ صفحه و درزِ زبانهٔ گوشهبند در یک گوشهٔ بسته به هم نرسند.
- کلاف با لیزرِ لوله بریده میشود، نه با اره و ساب. زبانهها ادامهٔ خودِ دیوارهٔ قوطیاند؛ اگر کسی آنها را ورقِ جداگانه بگیرد و بچسباند، هشت درزِ اضافه به قطعه اضافه کرده و کلِ صرفه را از بین برده.
مشخصات دستگاه
- چه میسازد
- شاسی، سازهٔ جوشی، مخزن، تجهیزات صنعتی
- ماده
- فولاد ساختمانی · استیل · آلومینیوم
- ظرفیت
- شعاع کار تا ۳ متر · روی میزِ دوار
- تلورانس
- ±۰٫۵ میل — بعد از جوش
- لقی برش
- ندارد — ولی جمعشدگیِ جوش هست
- فرمت ورودی
- STEP · نقشهٔ جوش با نماد استاندارد
چه کسانی این دستگاه را دارند: صنایع فلزی بزرگ، خودروسازی، سازندگان تجهیزات
قواعد طراحی برای ربات جوشکاری
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
مشعل باید به درز برسد: زاویهٔ دسترسیِ کمتر از ۴۵ درجه، جوشِ ربات را غیرممکن میکند.
- ۲
جمعشدگیِ جوش قطعه را کج میکند؛ ترتیبِ جوش باید متقارن باشد و در نقشه بیاید.
- ۳
درزِ جفتشونده باید خودجا-اندازی داشته باشد — زبانه و شکاف، بهتر از دو ورقِ آزاد.
- ۴
لقیِ درز نباید از ۱۰٪ ضخامت بیشتر شود وگرنه جوش میریزد.
- ۵
فیکسچر باید انبساطِ حرارتی را آزاد بگذارد، نه اینکه قطعه را قفل کند.
خطای رایجی که کار را خراب میکند
طراحیِ سازهای که همهٔ درزهایش فقط با دستِ آدم قابلِ دسترسی است.
فرمت تحویل
فیکسچر و ترتیبِ جوش بخشی از تحویلی است
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
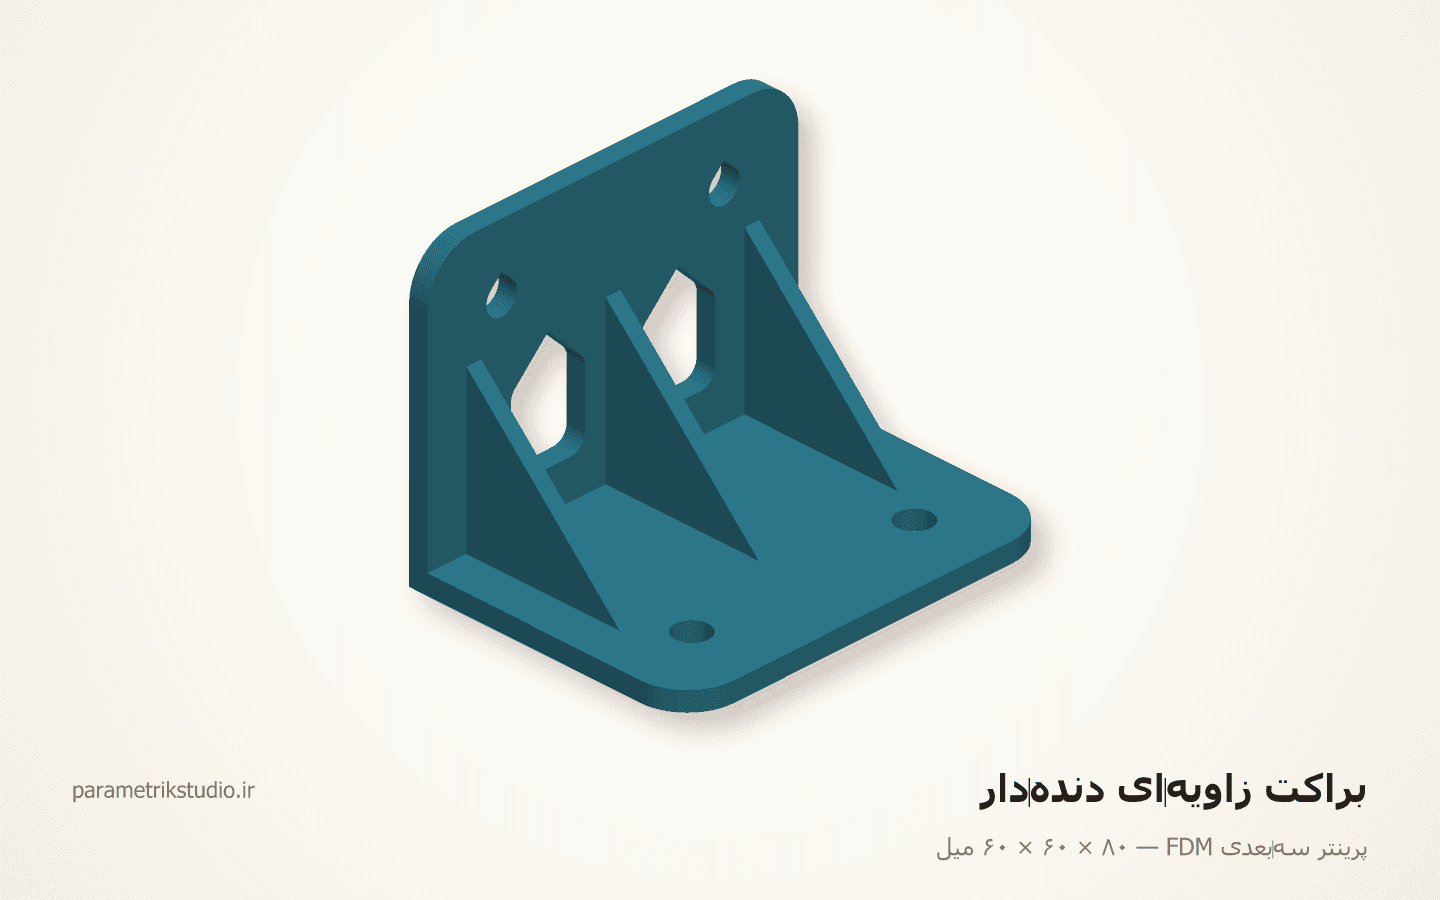
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
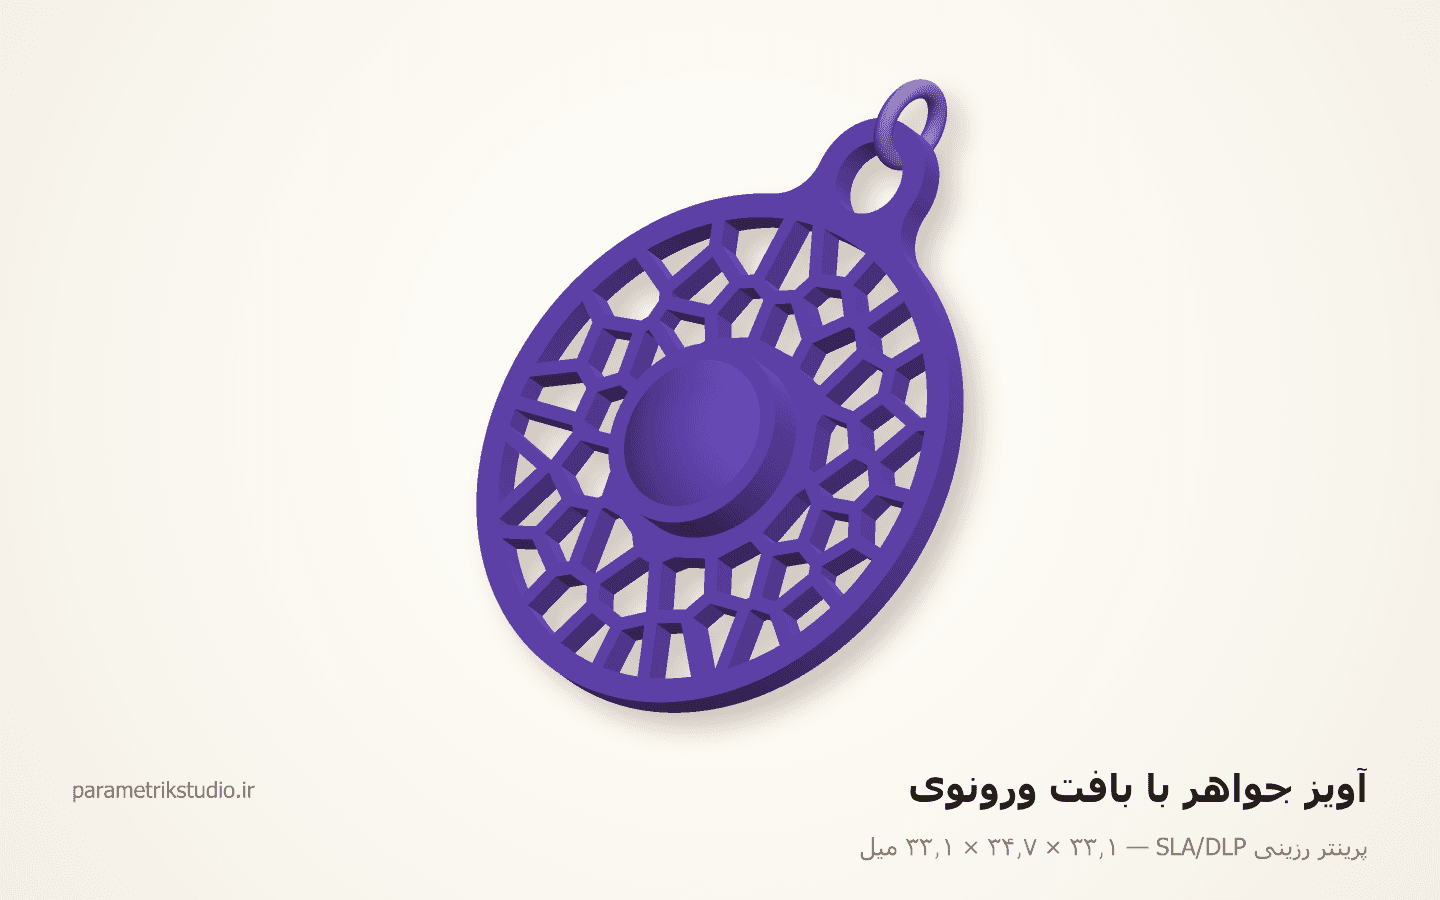
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
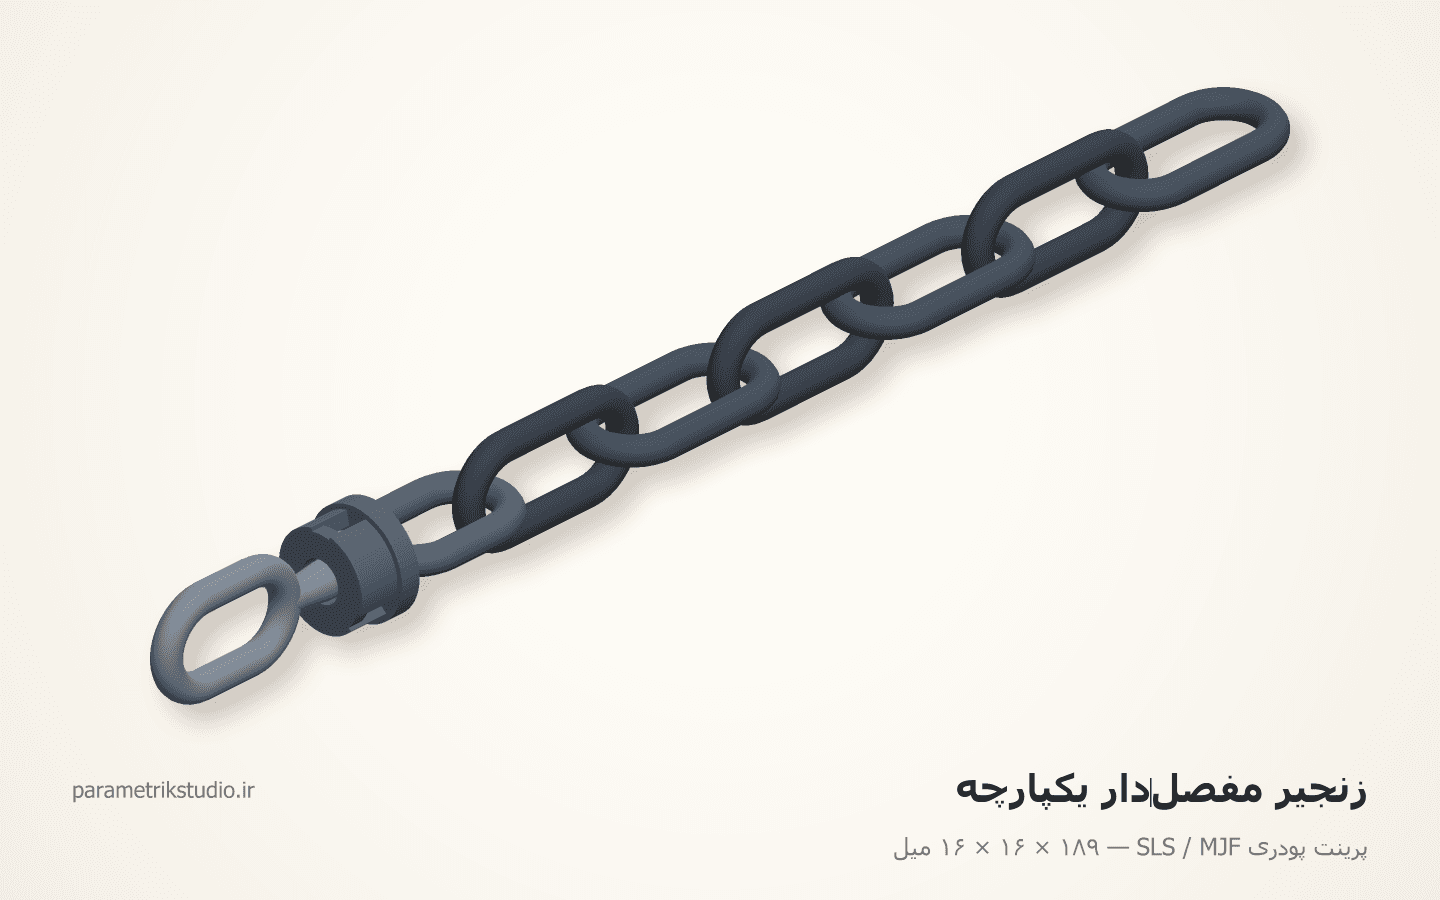
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.