
ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
آویز جواهر با بافت ورونوی
جواهر پارامتریک، محصولی است که با دست کشیدنش هفتهها طول میکشد و با کد، ثانیهها.
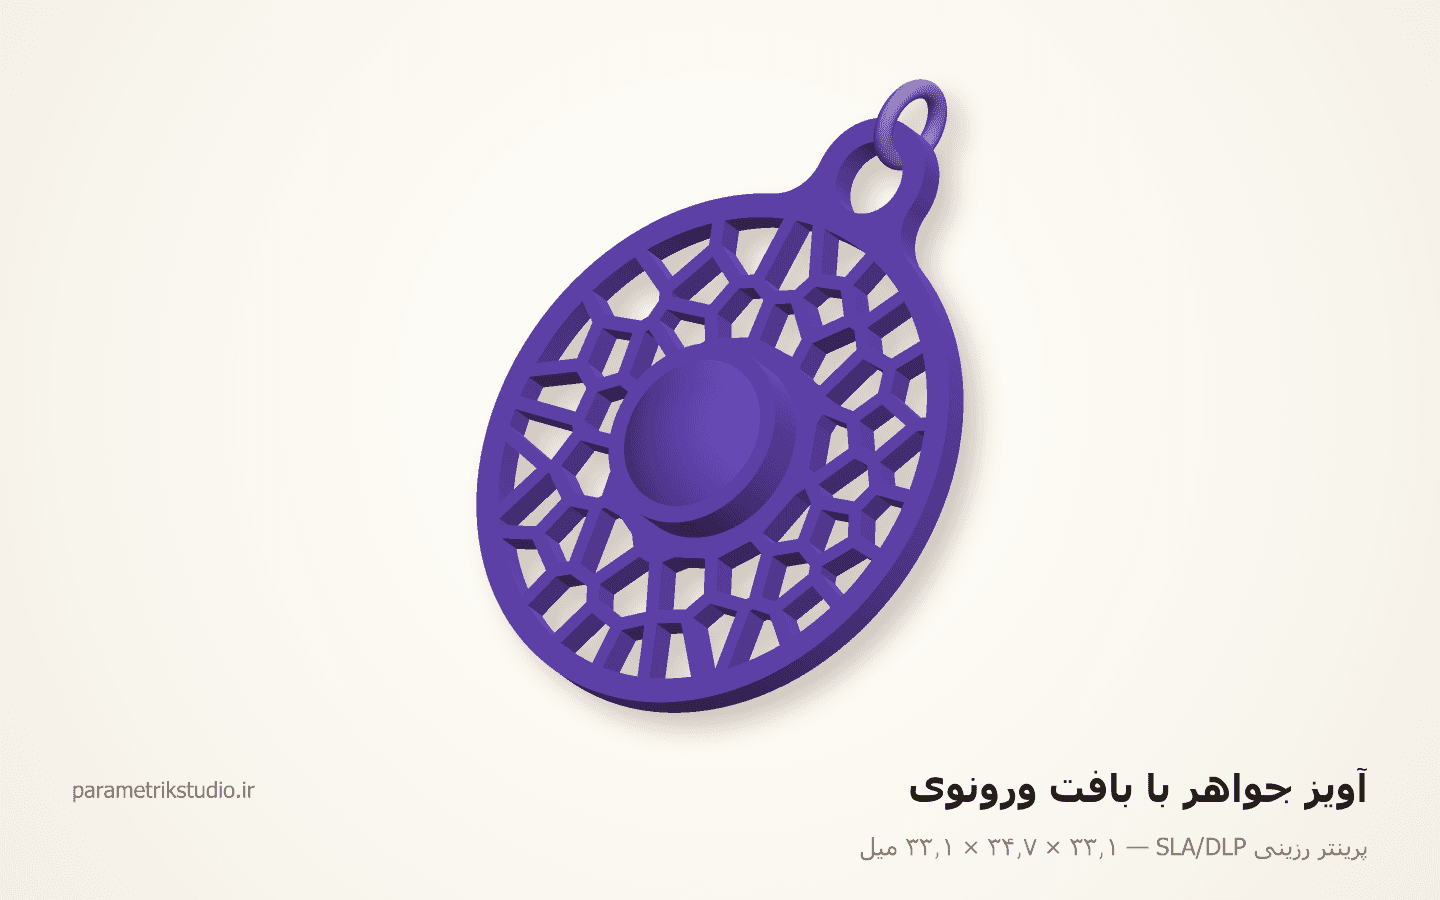
این نمونه چه چیزی را ثابت میکند
بافتِ الگوریتمی با حداقل ضخامتِ تضمینشده، سوراخ تخلیه، و جهتِ چاپ برای مخفیکردنِ ساپورت
مشخصات نمونه
- ابعاد کلی
- ۳۳ × ۳۵ × ۳۳ میل
- قطعه
- ۲ نوع، ۲ عدد
- ماده
- رزین ریختهگری
- وزن تقریبی
- ۲ گرم
- مستر
- رزین ریختهگریِ بیخاکستر · چگالی ۱٫۱۳ گرم بر سانتیمتر مکعب
- کارِ تمامشده
- Ø۳۴ × ۴۰٫۵ × ۶ میل، نقرهٔ ۹۲۵
- جبرانِ انقباض
- مستر ۲٪ بزرگتر — هر اندازهٔ نقشه: مستر ← نقره
- بافت
- ۴۶ سلولِ ورونوی، ۱ دور آرامسازی · دانهٔ تصادف ۱۱
- نازکترین تیغه
- ۰٫۹ میل — اندازهگرفتهشده از کانتورها (حدِ چاپ ۰٫۳، حدِ ریختهگری ۰٫۸)
- فاصلهٔ بافت از نشیمن
- ۱٫۳۶ میل — پایِ گنبد روی مادهٔ تو-پُر مینشیند
- حفرهٔ بسته
- Ø۹٫۶ × ۲٫۱ میل · ۱۵۲ میلیمتر مکعب
- تخلیهٔ حفره
- ۲ × Ø۳ میل، پشتِ کار — یکی بالا برای هوا، یکی پایین برای رزین
- چیدمانِ چاپ
- ۴۵ درجه از قائم، آویز رو به بالا · بدترین شیبِ رو-به-پایین در همین زاویه کمینه میشود (۴۵°)
- تندترین شیبِ رو-به-پایین
- ۴۵٫۰ درجه — اندازهگرفتهشده از مثلثهای مِش
- ساپورت روی رخِ کار
- ۰ میلیمتر مربع سطحِ رو-به-پایین روی رخ
- سطحِ موازی با صفحه
- ۰ میلیمتر مربع (تا ۳ درجه) — مکشی در کار نیست
- وزن
- مستر ۱٫۵۰ گرم · نقره ۱۳٫۰ گرم
- صرفهجوییِ حفره
- ۱٫۶ گرم نقره در هر قطعه
- تلورانس
- ±۰٫۱ میل روی مستر · لایهٔ ۰٫۰۲۵
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- قطعه دقیقاً در همین مختصات چاپ میشود: ورقه ۴۵ درجه از قائم خوابیده و آویز رو به بالاست. صافش نچین. ورقهٔ تختِ موازیِ صفحه هم مکش میسازد و هم ردِ ساپورت را میآورد روی رخِ کار؛ و ورقهٔ کاملاً قائم، جدارِ هر سوراخ را به سقفِ معلق تبدیل میکند. در ۴۵ درجه بدترینِ این دو کمینه است و هندسه نشان میدهد که هیچ سطحی تندتر از ۴۵ درجه رو به پایین نیست.
- تیغههای بافت ۰٫۹ میلاند، نه ۰٫۳. دستگاه ۰٫۳ را چاپ میکند ولی نقرهٔ مذاب داخلش نمیرود؛ حدِ واقعیِ این کار ریختهگری است نه چاپ. کمترین فاصلهٔ اندازهگرفتهشدهٔ دو کانتور روی این طرح ۰٫۹ میل است.
- حفرهٔ زیرِ گنبد بسته است و دو سوراخِ Ø۳ به پشتِ کار دارد. سوراخِ پایین رزین را خالی میکند و سوراخِ بالا هوا میدهد — با یکی، رزین داخل میماند، موقعِ پخت باد میکند و گنبد را میترکاند. بعد از شستوشو با ایزوپروپانول، قطعه را با فشارِ هوا از همان دو سوراخ خشک کن و بعد زیرِ UV ببر.
- همهٔ اعدادِ `PARAMS` کارِ تمامشدهٔ نقره است و مِش با ضریبِ ۱٫۰۲ بزرگتر ساخته میشود. اگر آلیاژ عوض شد (برنز، طلای زرد)، فقط همین یک عدد را جابهجا کن؛ بقیهٔ طرح خودش دنبالش میآید.
- ساپورتها فقط به پشتِ کار و به لبهٔ پایینی بخورند. نوکِ ساپورت را روی قابِ دور و پشتِ نشیمن بگذار، نه روی تیغهها: تیغهٔ ۰٫۹ با کندنِ ساپورت میشکند.
- حلقهٔ واسط در مدل از داخلِ سوراخِ آویز رد شده تا جفتشدنش دیده شود، ولی روی صفحهٔ چاپ جدا و خوابیده چیده میشود — یک مفتولِ Ø۱٫۲ی معلق در هوا فقط ساپورتهای اضافه میخواهد.
- دانهٔ تصادف ۱۱ است. هر عددِ دیگری یک آویزِ تازه میدهد که همان تیغهٔ ۰٫۹، همان قاب و همان تخلیه را دارد — این تفاوتِ یک طرحِ پارامتریک با یک فایلِ مرده است.
مشخصات دستگاه
- چه میسازد
- جواهر، مدل دندان، قطعهٔ ریز دقیق، مسترِ ریختهگری
- ماده
- رزین استاندارد · رزین ریختهگری · رزین دندانپزشکی · رزین مهندسی
- ظرفیت
- حجم ۱۲۰×۷۰×۱۵۰ تا ۳۰۰×۲۰۰×۳۰۰ · لایه ۰٫۰۲۵ تا ۰٫۱
- تلورانس
- ±۰٫۱ میل
- لقی برش
- ندارد
- فرمت ورودی
- STL · 3MF
چه کسانی این دستگاه را دارند: طلاسازی، دندانپزشکی، مدلسازی دقیق، صنایع پزشکی
قواعد طراحی برای پرینتر رزینی SLA/DLP
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
حجمِ تو-خالیِ بسته، رزین را حبس میکند و قطعه را میترکاند — دستِکم دو سوراخ تخلیهٔ Ø۳ لازم است.
- ۲
کوچکترین جزئیاتِ قابلچاپ حدود ۰٫۳ میل است؛ زیر آن در شستوشو از بین میرود.
- ۳
ساپورت روی سطحِ دیدهشونده رد میگذارد؛ جهتِ چاپ باید ردها را به پشتِ کار ببرد.
- ۴
سطحِ بزرگ و تختِ موازیِ صفحه، نیروی مکش ایجاد میکند — قطعه را کمی کج بچین.
- ۵
برای مسترِ ریختهگری، رزین باید بدون خاکستر بسوزد و انقباضِ فلز (حدود ۲٪) از قبل جبران شود.
خطای رایجی که کار را خراب میکند
مدلی که دیوارهٔ نازک و حجمِ بسته دارد: در شستوشو میشکند یا موقع پخت باد میکند.
فرمت تحویل
مدل باید تو-پر یا با سوراخِ تخلیهٔ رزین باشد
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
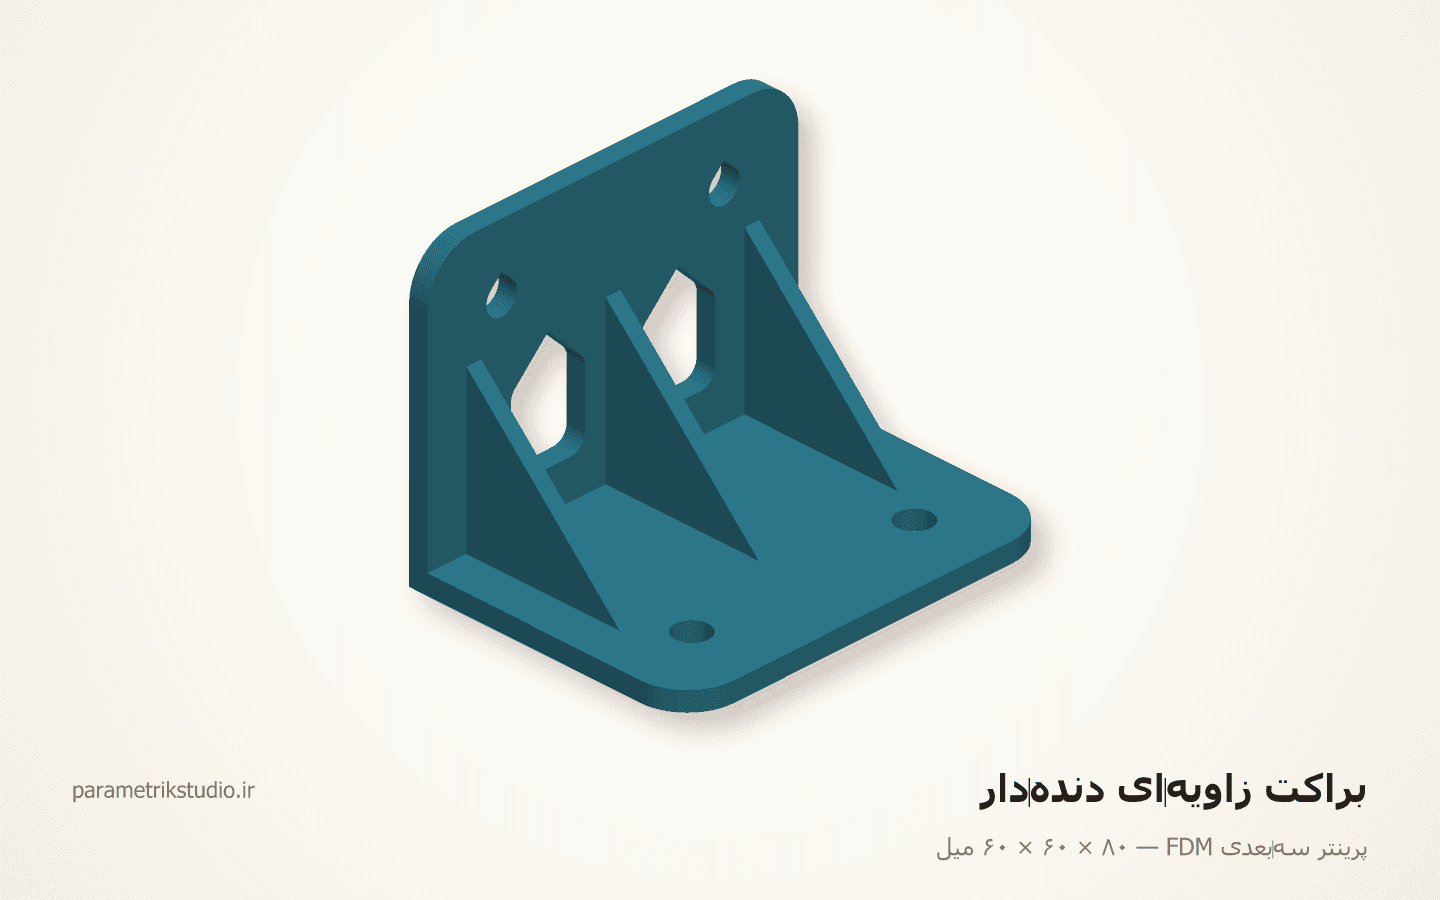
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
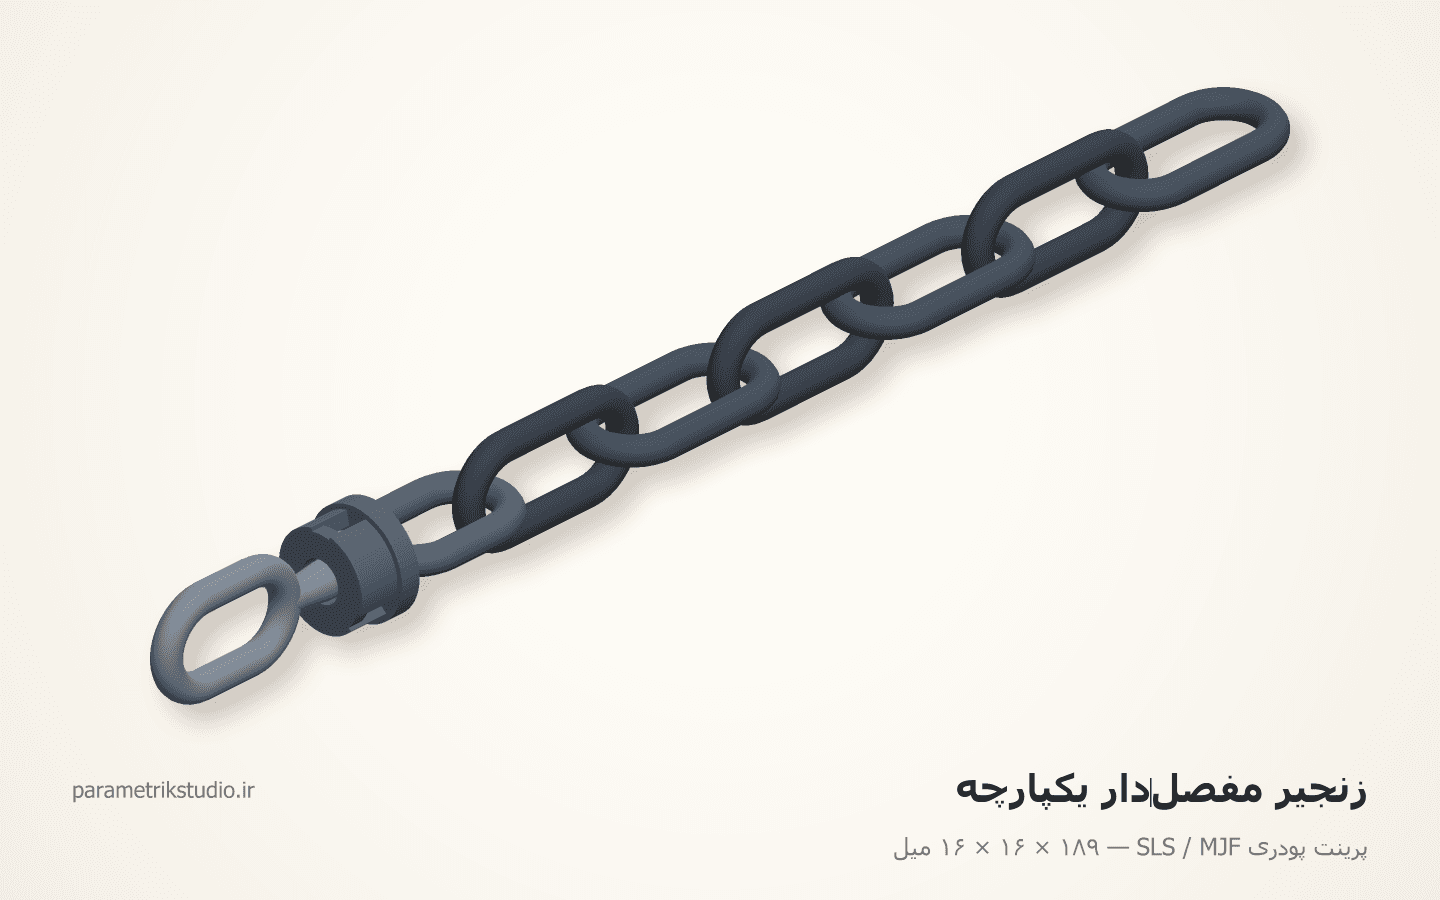
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
 ساخت حجمی
پرینت فلز DMLS / SLM
DMLS Metal Printing
گرانترین فرایند این فهرست — پس فقط وقتی معنی دارد که هندسهاش با هیچ روش دیگری ساخته نشود.
نمونهٔ ساختهشده
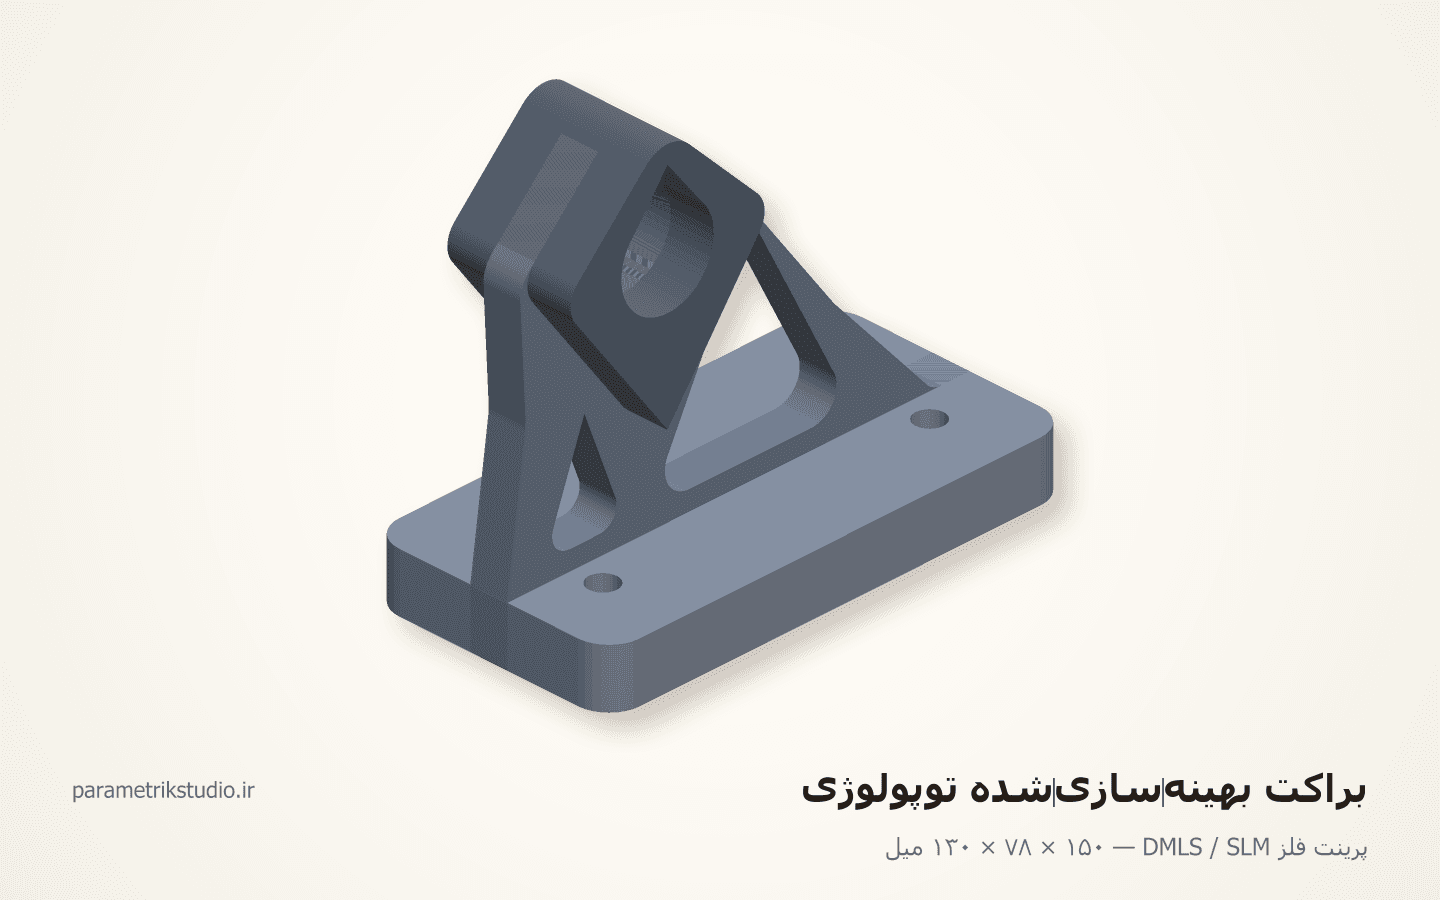
براکت بهینهسازیشدهٔ توپولوژی
۱۵۰ × ۷۸ × ۱۳۰ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.