
ساخت حجمی
پرینت فلز DMLS / SLM
DMLS Metal Printing
گرانترین فرایند این فهرست — پس فقط وقتی معنی دارد که هندسهاش با هیچ روش دیگری ساخته نشود.
نمونهٔ ساختهشده
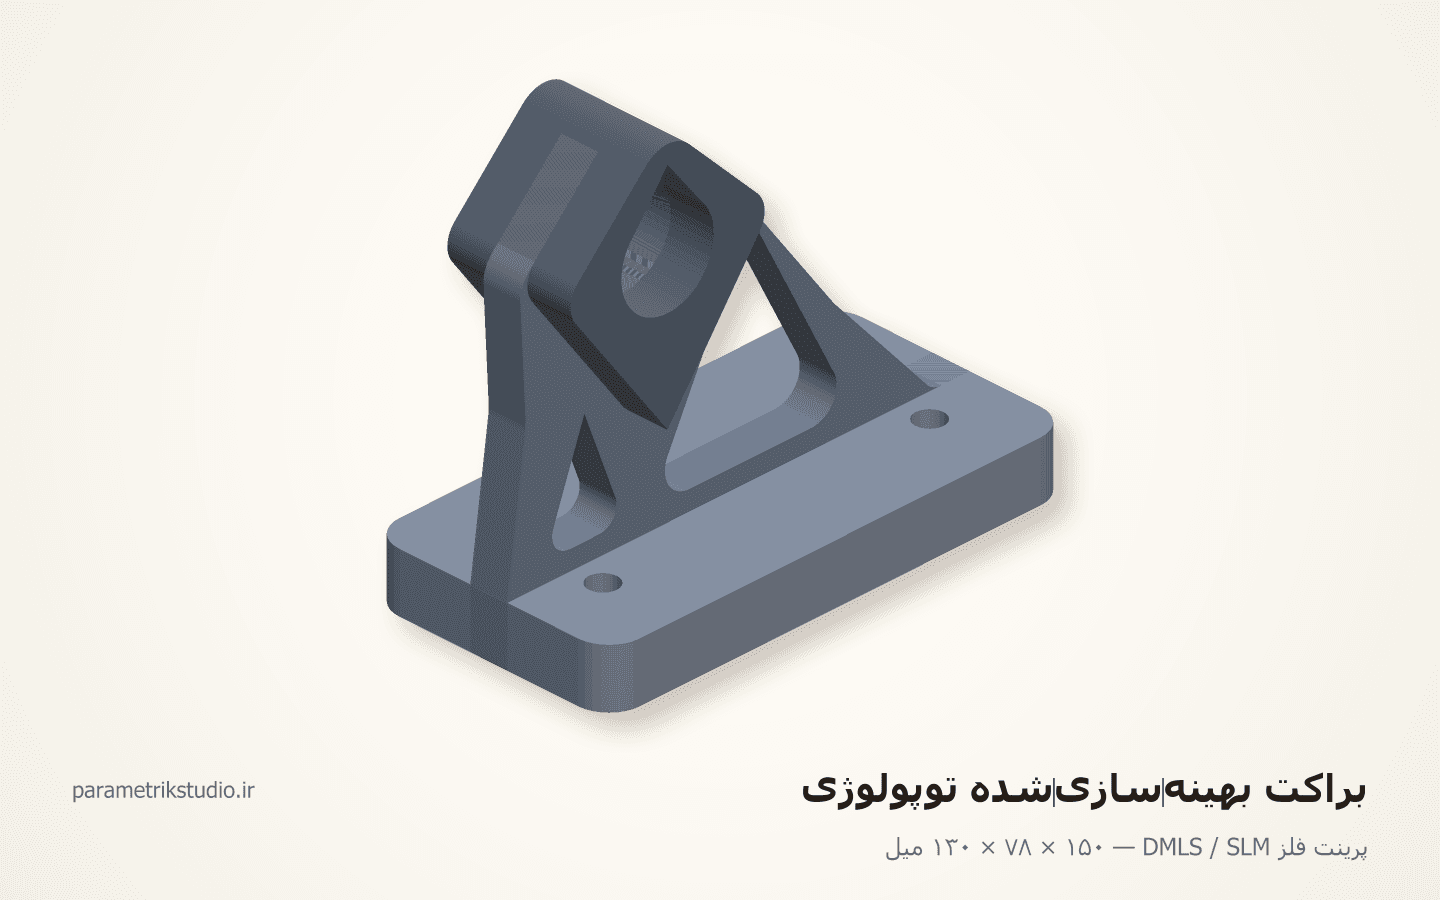
براکت بهینهسازیشدهٔ توپولوژی
تنها نمونهای که «طراحیِ هوش مصنوعی» در آن یک ادعا نیست، بلکه ۴۰٪ وزنِ کمتر است.
این نمونه چه چیزی را ثابت میکند
حذفِ مادهٔ بیکار در مسیرِ بار، حفظِ سطوحِ نصبِ ماشینکاریشدنی، و زاویهٔ خودنگهدار
مشخصات نمونه
- ابعاد کلی
- ۱۵۰ × ۷۸ × ۱۳۰ میل
- قطعه
- ۳ نوع، ۳ عدد
- ماده
- Ti-6Al-4V
- وزن تقریبی
- ۱۷۰۶ گرم
- جهت ساخت
- روی پایه، بوش رو به بالا
- تندترین سطح رو به پایین
- ۴۸٫۴ درجه از افق
- ساپورت فلزی
- لازم نیست
- کمترین مقطع باربر
- ۶ میل
- وزن قطعه
- ۱۷۰۶ گرم
- وزن بلوک تو-پُر
- ۶۷۳۱ گرم
- صرفهجویی وزن
- ۷۵٪
- لایه
- ۰٫۰۴ میل
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- قطعه ساپورت نمیخواهد: تندترین سطحِ رو-به-پایین ۴۸٫۴ درجه از افق است و کفِ فرایند ۴۵ درجه.
- سوراخِ بوش قطرهای است، نه گرد. اگر کسی «اصلاحش» کند و گردش کند، سقفش میریزد و قطعه دورریز است.
- بدنهٔ بوش هم لوزی است نه دایره — به همان دلیل، برای پایینش.
- پیشانیِ پایه و دو پیشانیِ بوش با اضافهٔ ۰٫۵ چاپ میشوند و بعد از تنشگیری تراشیده میشوند؛ دقتِ نصب از فرز میآید نه از چاپ.
- قطعه پیش از جدا کردن از صفحه تنشگیری شود، وگرنه پایهٔ پهن تاب برمیدارد.
مشخصات دستگاه
- چه میسازد
- قطعهٔ سبکشده، مبدل حرارتی، ابزار با کانال خنککاری
- ماده
- فولاد ابزار · استیل ۳۱۶ · تیتانیوم · آلومینیوم · اینکونل
- ظرفیت
- حجم ۲۵۰×۲۵۰×۳۰۰ · لایه ۰٫۰۳ تا ۰٫۰۶
- تلورانس
- ±۰٫۱ میل
- لقی برش
- ندارد
- فرمت ورودی
- STL · STEP
چه کسانی این دستگاه را دارند: هوافضا، پزشکی، مسابقات موتوری، قالبسازیِ پیشرفته
قواعد طراحی برای پرینت فلز DMLS / SLM
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
هر سطحِ زیر ۴۵ درجه ساپورتِ فلزی میخواهد که باید بعداً ماشینکاری شود — هزینه همانجاست، نه در چاپ.
- ۲
کانالِ داخلی باید قطرِ کافی و شیبِ خروجِ پودر داشته باشد وگرنه پودر داخلش میماند.
- ۳
کمترین ضخامت دیواره ۰٫۴ میل؛ ولی برای قطعهٔ باربر، ۱ میل واقعبینانهتر است.
- ۴
تنشِ پسماند قطعه را از صفحه بلند میکند؛ قطعهٔ پهن و تخت باید یا کج چیده شود یا تنشگیری شود.
- ۵
اینجا دقیقاً جایی است که بهینهسازی توپولوژی میارزد: هر گرم کمتر، پول و زمانِ کمتر.
خطای رایجی که کار را خراب میکند
گرفتنِ خروجیِ خامِ نرمافزارِ بهینهسازی و فرستادنش برای چاپ — بدون سطحِ نصب و بدون امکانِ ماشینکاریِ بعدی.
فرمت تحویل
جهتِ ساخت بخشی از طراحی است، نه تصمیمِ اپراتور
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
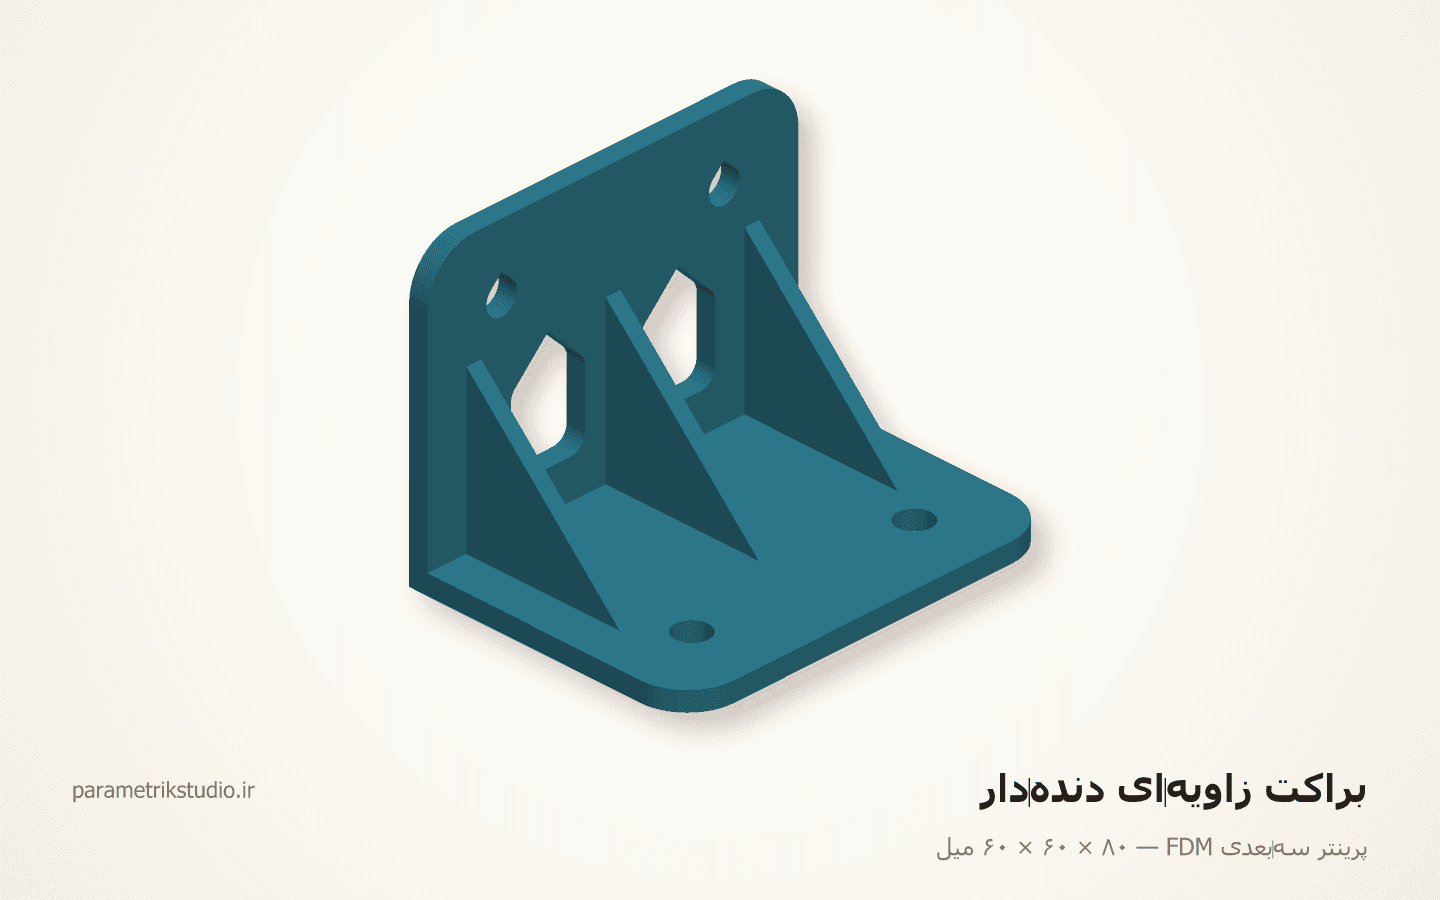
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
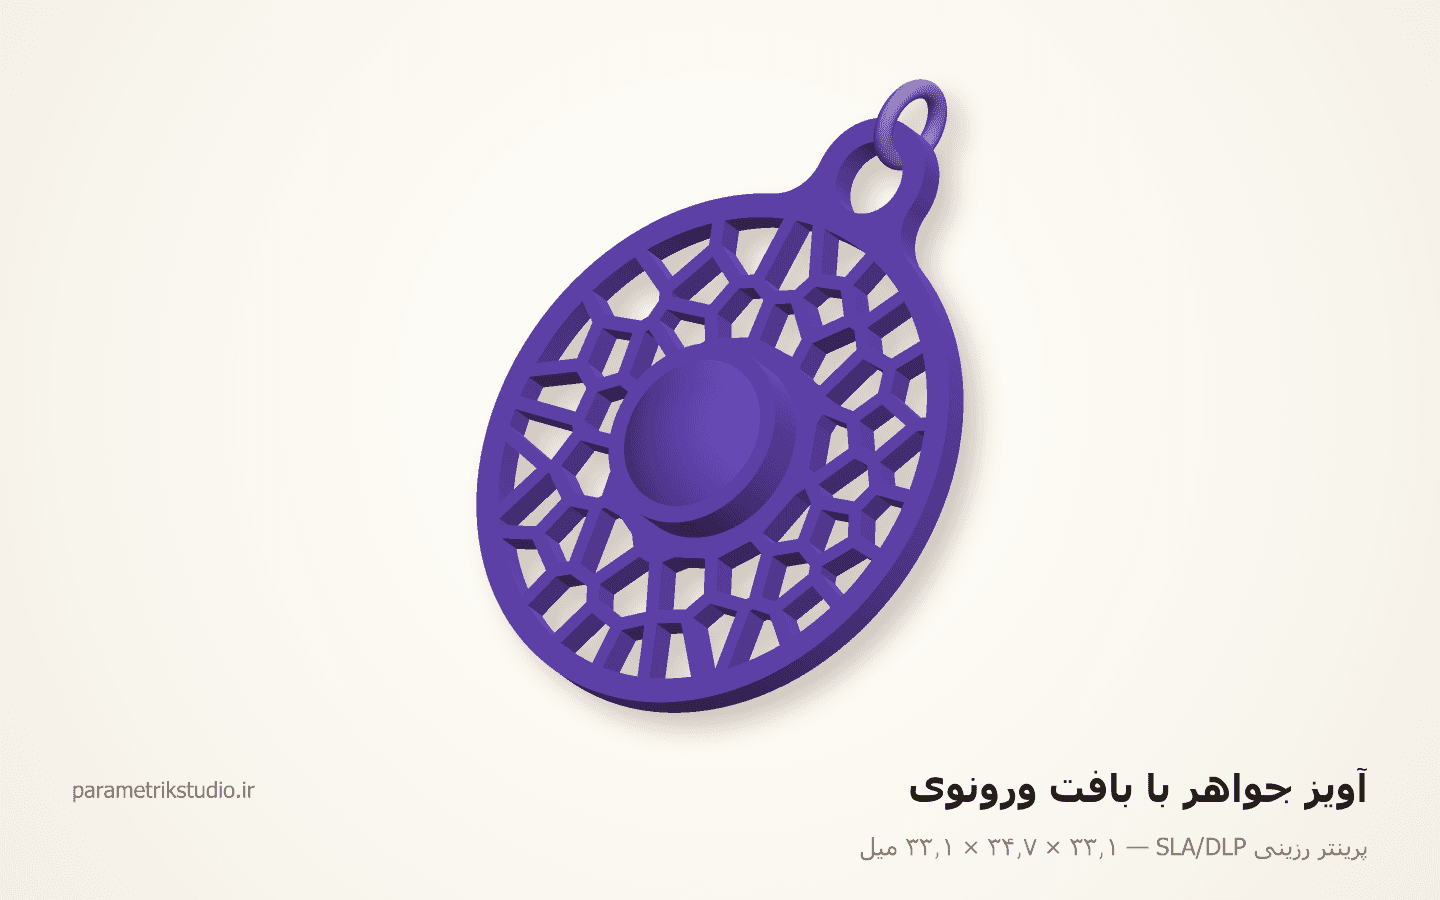
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
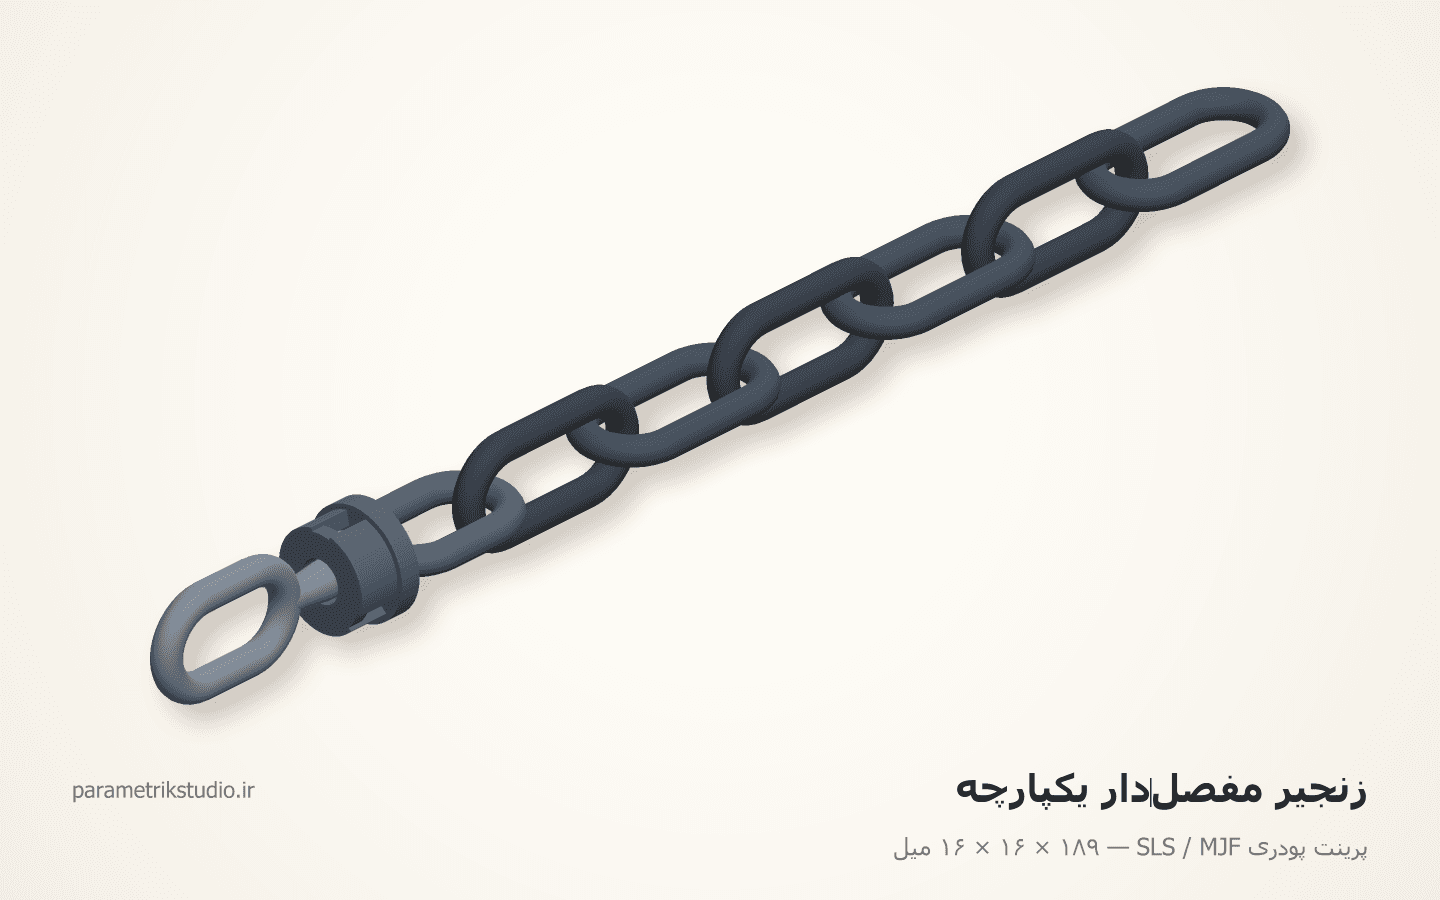
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.