
ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
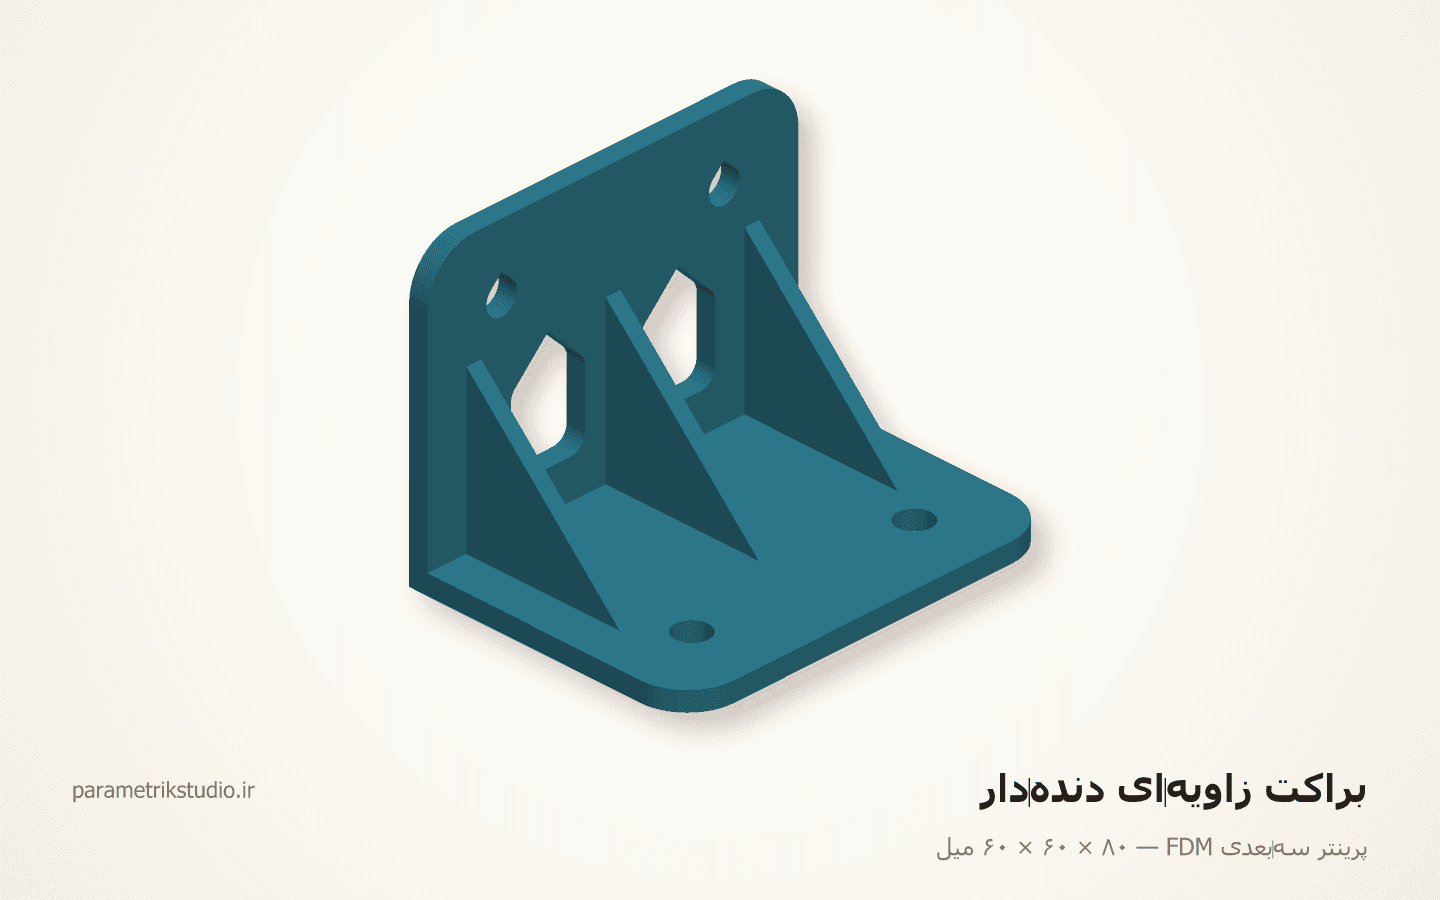
براکت زاویهای دندهدار
سادهترین قطعهای که هر چهار قاعدهٔ FDM را همزمان نشان میدهد.
این نمونه چه چیزی را ثابت میکند
جهتِ چاپِ بهینه، پخِ ۴۵ درجه بهجای آویز، دنده بهجای دیوارِ ضخیم، و جبرانِ قطرِ سوراخ
مشخصات نمونه
- ابعاد کلی
- ۸۰ × ۶۰ × ۶۰ میل
- قطعه
- ۱ نوع، ۱ عدد
- ماده
- PETG
- وزن تقریبی
- ۵۱ گرم
- ماده
- PETG · چگالی ۱٫۲۷ گرم بر سانتیمتر مکعب
- ابعاد کلی
- ۸۰ × ۶۰ × ۶۰ میل
- ضخامت جدار
- ۴ میل — پنج خطِ اکستروژنِ ۰٫۸
- دنده
- ۳ عدد · ضخامت ۳٫۲ میل · ساق ۳۴ میل
- سوراخ عمودی
- ۲ × Ø۷٫۰ مدل ← Ø۶٫۶ چاپ (لقیِ M6)
- سوراخ افقی
- ۲ × Ø۶٫۶ اشکی — بدون جبران، با سقفِ ۴۵ درجه
- جهت چاپ
- بالِ افقی روی صفحه · بالِ قائم رو به بالا · دندهها ایستاده
- تندترین آویز
- ۴۵٫۰ درجه — اندازهگرفتهشده از مثلثهای مِش
- ساپورت
- لازم نیست
- مقطعِ ریشه
- ۶۳۷ میلیمتر مربع (بدون دنده ۳۲۰)
- جرم تخمینی
- ۵۱ گرم
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- جهتِ چاپ بخشی از نقشه است: بالِ افقی روی صفحه، بالِ قائم رو به بالا، دندهها بهصورت تیغهٔ ایستاده. قطعه را روی پهلو نچین — آنوقت زیرِ هر سه دنده سطحِ آویزِ ۹۰ درجه میافتد، آن هم در کنجِ داخلی که ساپورتش درنمیآید.
- هیچ سطحِ رو-به-پایینی تندتر از ۴۵٫۰ درجه نیست، پس قطعه بدون ساپورت چاپ میشود. این عدد از روی خودِ مثلثها اندازه گرفته شده است.
- سوراخهای بالِ افقی عمودیاند و FDM سوراخِ عمودی را کوچکتر میزند؛ پس Ø۷٫۰ مدل شده تا Ø۶٫۶ — لقیِ M6 — چاپ شود. اگر با فیلامنت یا نازلِ دیگری کار میکنی، اول یک نمونه بزن و همین عدد را جابهجا کن.
- سوراخهای بالِ قائم افقیاند و **اشکی** مدل شدهاند، نه گرد. قطرشان جبران نشده چون کوچکشدنِ سوراخِ عمودی اینجا معنی ندارد؛ مشکلِ سوراخِ افقی سقفش است، و سقف با دو خطِ ۴۵ درجه حل شده. نوکِ اشک را گرد نکن.
- پنجرههای سبکسازیِ بالِ قائم سقفِ شیروانیِ ۴۵ درجه دارند. با سقفِ صافِ افقی، دهانهٔ ۱۶ میلی روی PETG پل میخورد و میافتد.
- سه دندهٔ ۳٫۲ میلی بهجای ضخیمکردنِ بال: مقطعِ افقیِ ریشه را از ۳۲۰ به ۶۳۷ میلیمتر مربع میرساند — یعنی سطحِ جوشِ بینلایهای در بحرانیترین ارتفاع دو برابر میشود، با کسری از مادهٔ لازم برای بالِ ضخیم.
- پیچ M6 با واشرِ پهن ببند. جدارِ ۴ میل برای سرِ پیچِ بدون واشر کم است و PETG زیرِ سر، خزش میکند.
مشخصات دستگاه
- چه میسازد
- پروتوتایپ، قطعهٔ یدکی، فیکسچر، لوازم جانبی
- ماده
- PLA · PETG · ABS · ASA · نایلون · فیلامنتِ الیافدار
- ظرفیت
- حجم ۲۰۰×۲۰۰×۲۰۰ تا ۵۰۰×۵۰۰×۵۰۰
- تلورانس
- ±۰٫۳ میل یا ±۰٫۵٪
- لقی برش
- ندارد — ولی پهنای اکستروژن ۰٫۴ تا ۰٫۸ است
- فرمت ورودی
- STL · 3MF · STEP
چه کسانی این دستگاه را دارند: همهجا — از کارگاه خانگی تا دانشگاه و صنعت
قواعد طراحی برای پرینتر سهبعدی FDM
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
قطعه در جهتِ لایه ضعیف است. جهتِ چاپ را طوری انتخاب کن که بار، لایهها را از هم جدا نکند.
- ۲
آویزِ بیش از ۴۵ درجه ساپورت میخواهد؛ با پخِ ۴۵ درجه بهجای لبهٔ صاف، ساپورت حذف میشود.
- ۳
دیوارهٔ کمتر از ۰٫۸ میل (دو خط اکستروژن) عملاً تو خالی است.
- ۴
سوراخِ عمودی کوچکتر درمیآید — Ø۵ معمولاً حدود Ø۴٫۷ چاپ میشود. یا جبران کن یا بعداً مته بزن.
- ۵
دنده بهتر از دیوارِ ضخیم است: با یکسومِ ماده، همان سفتی را میدهد.
خطای رایجی که کار را خراب میکند
طراحی قطعهای که در هیچ جهتی بدون ساپورتِ داخلی چاپ نمیشود، و ساپورت هم قابل درآوردن نیست.
فرمت تحویل
مدل باید بسته و بدون سطحِ معکوس باشد
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
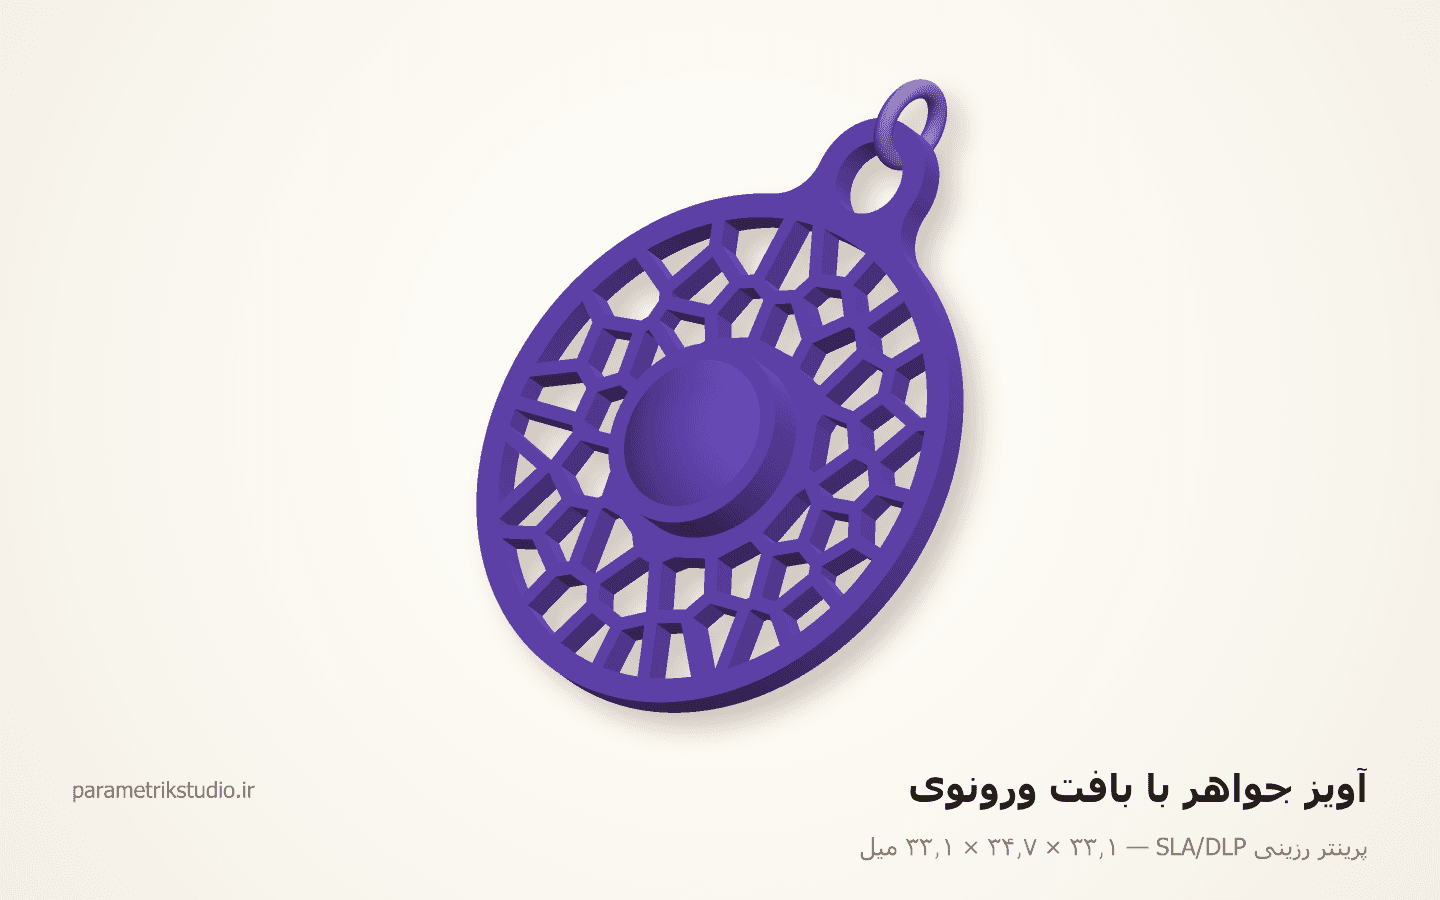
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
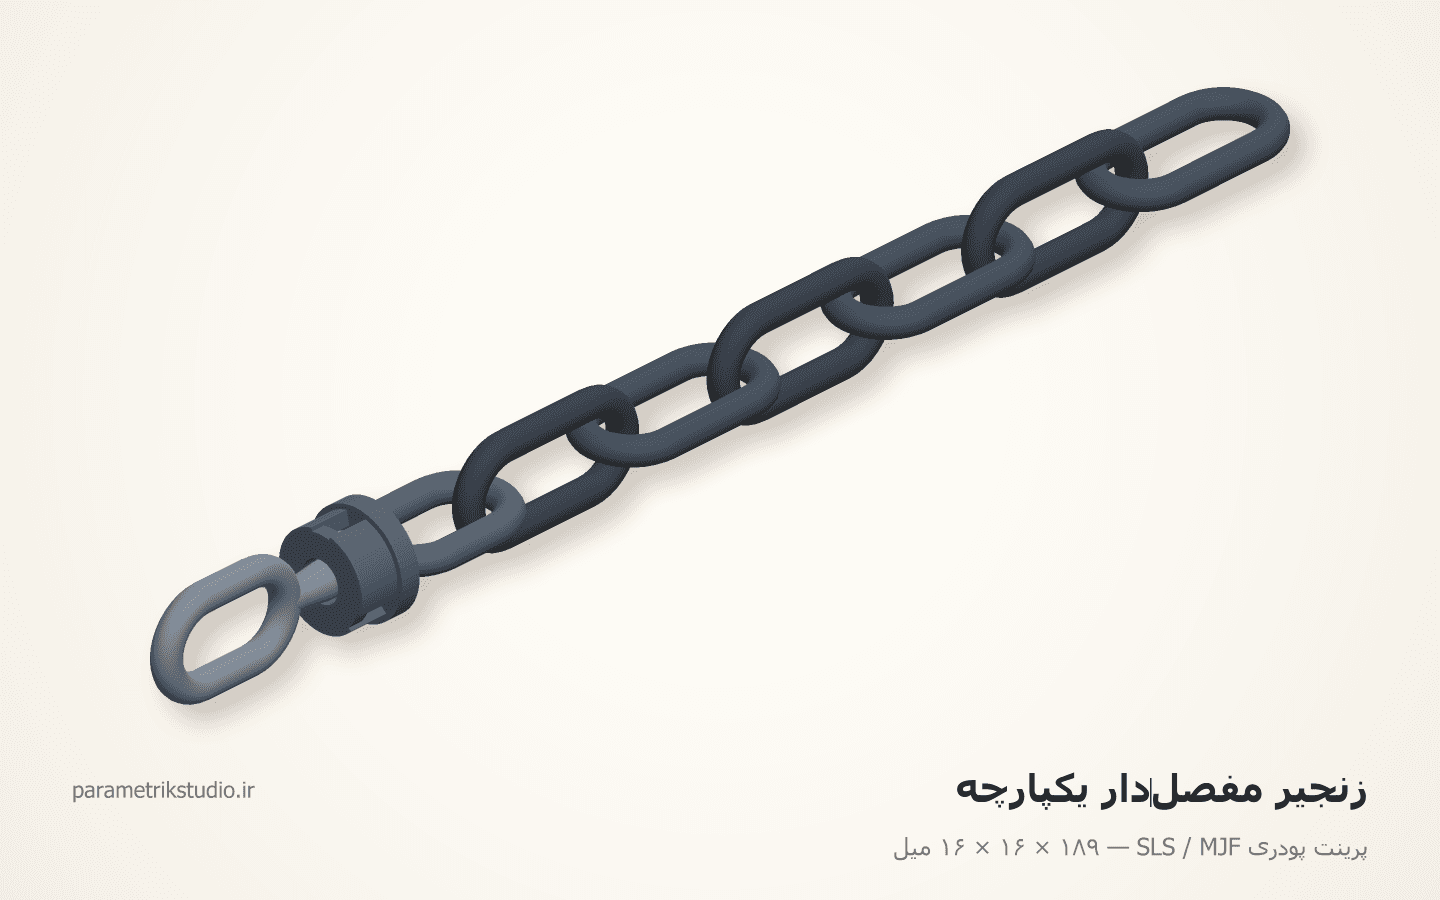
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
 ساخت حجمی
پرینت فلز DMLS / SLM
DMLS Metal Printing
گرانترین فرایند این فهرست — پس فقط وقتی معنی دارد که هندسهاش با هیچ روش دیگری ساخته نشود.
نمونهٔ ساختهشده
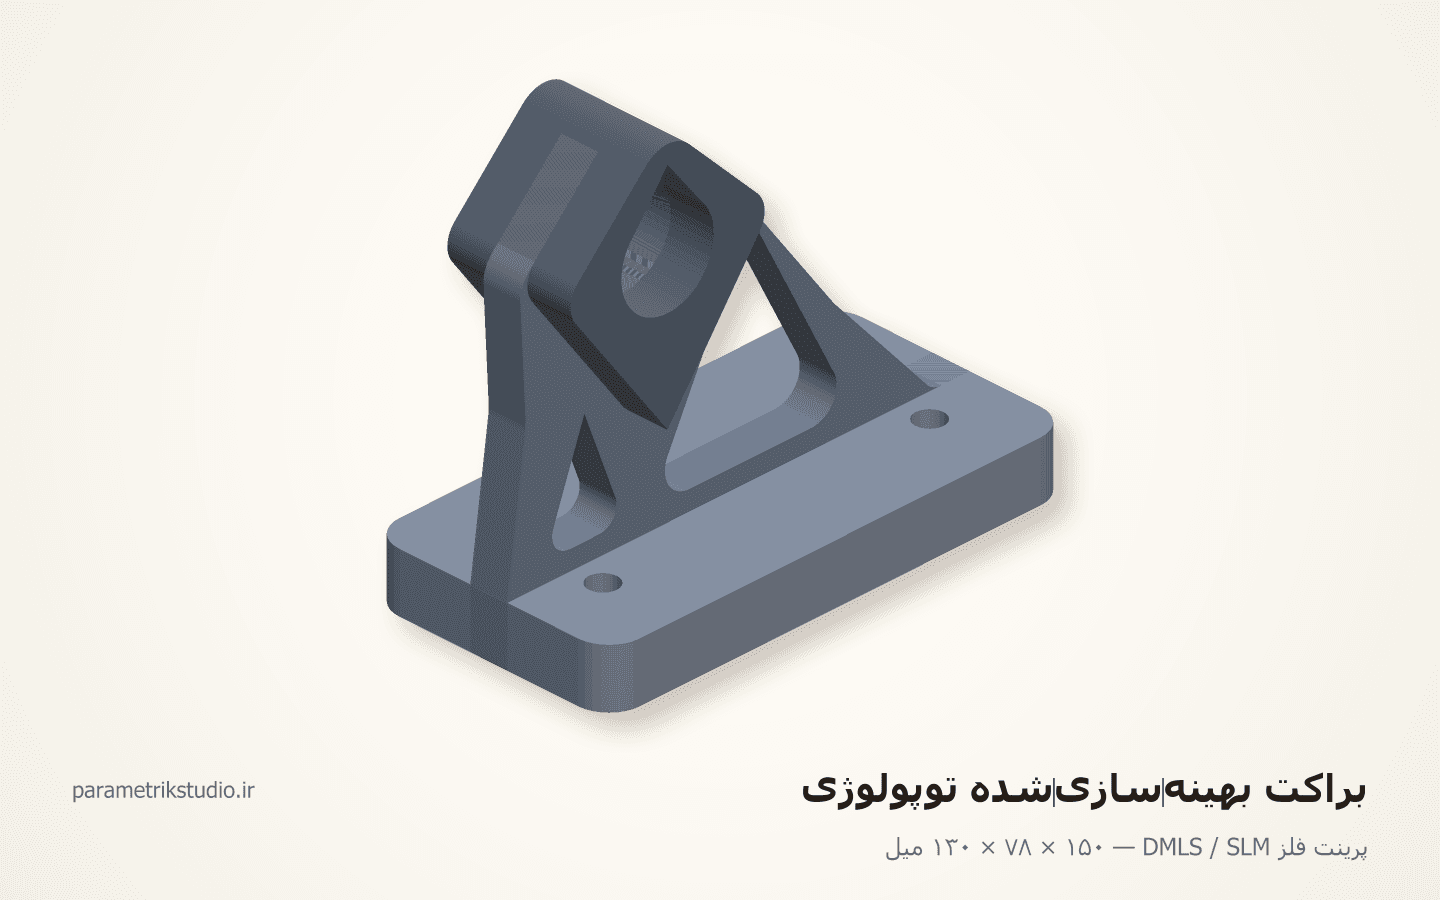
براکت بهینهسازیشدهٔ توپولوژی
۱۵۰ × ۷۸ × ۱۳۰ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.