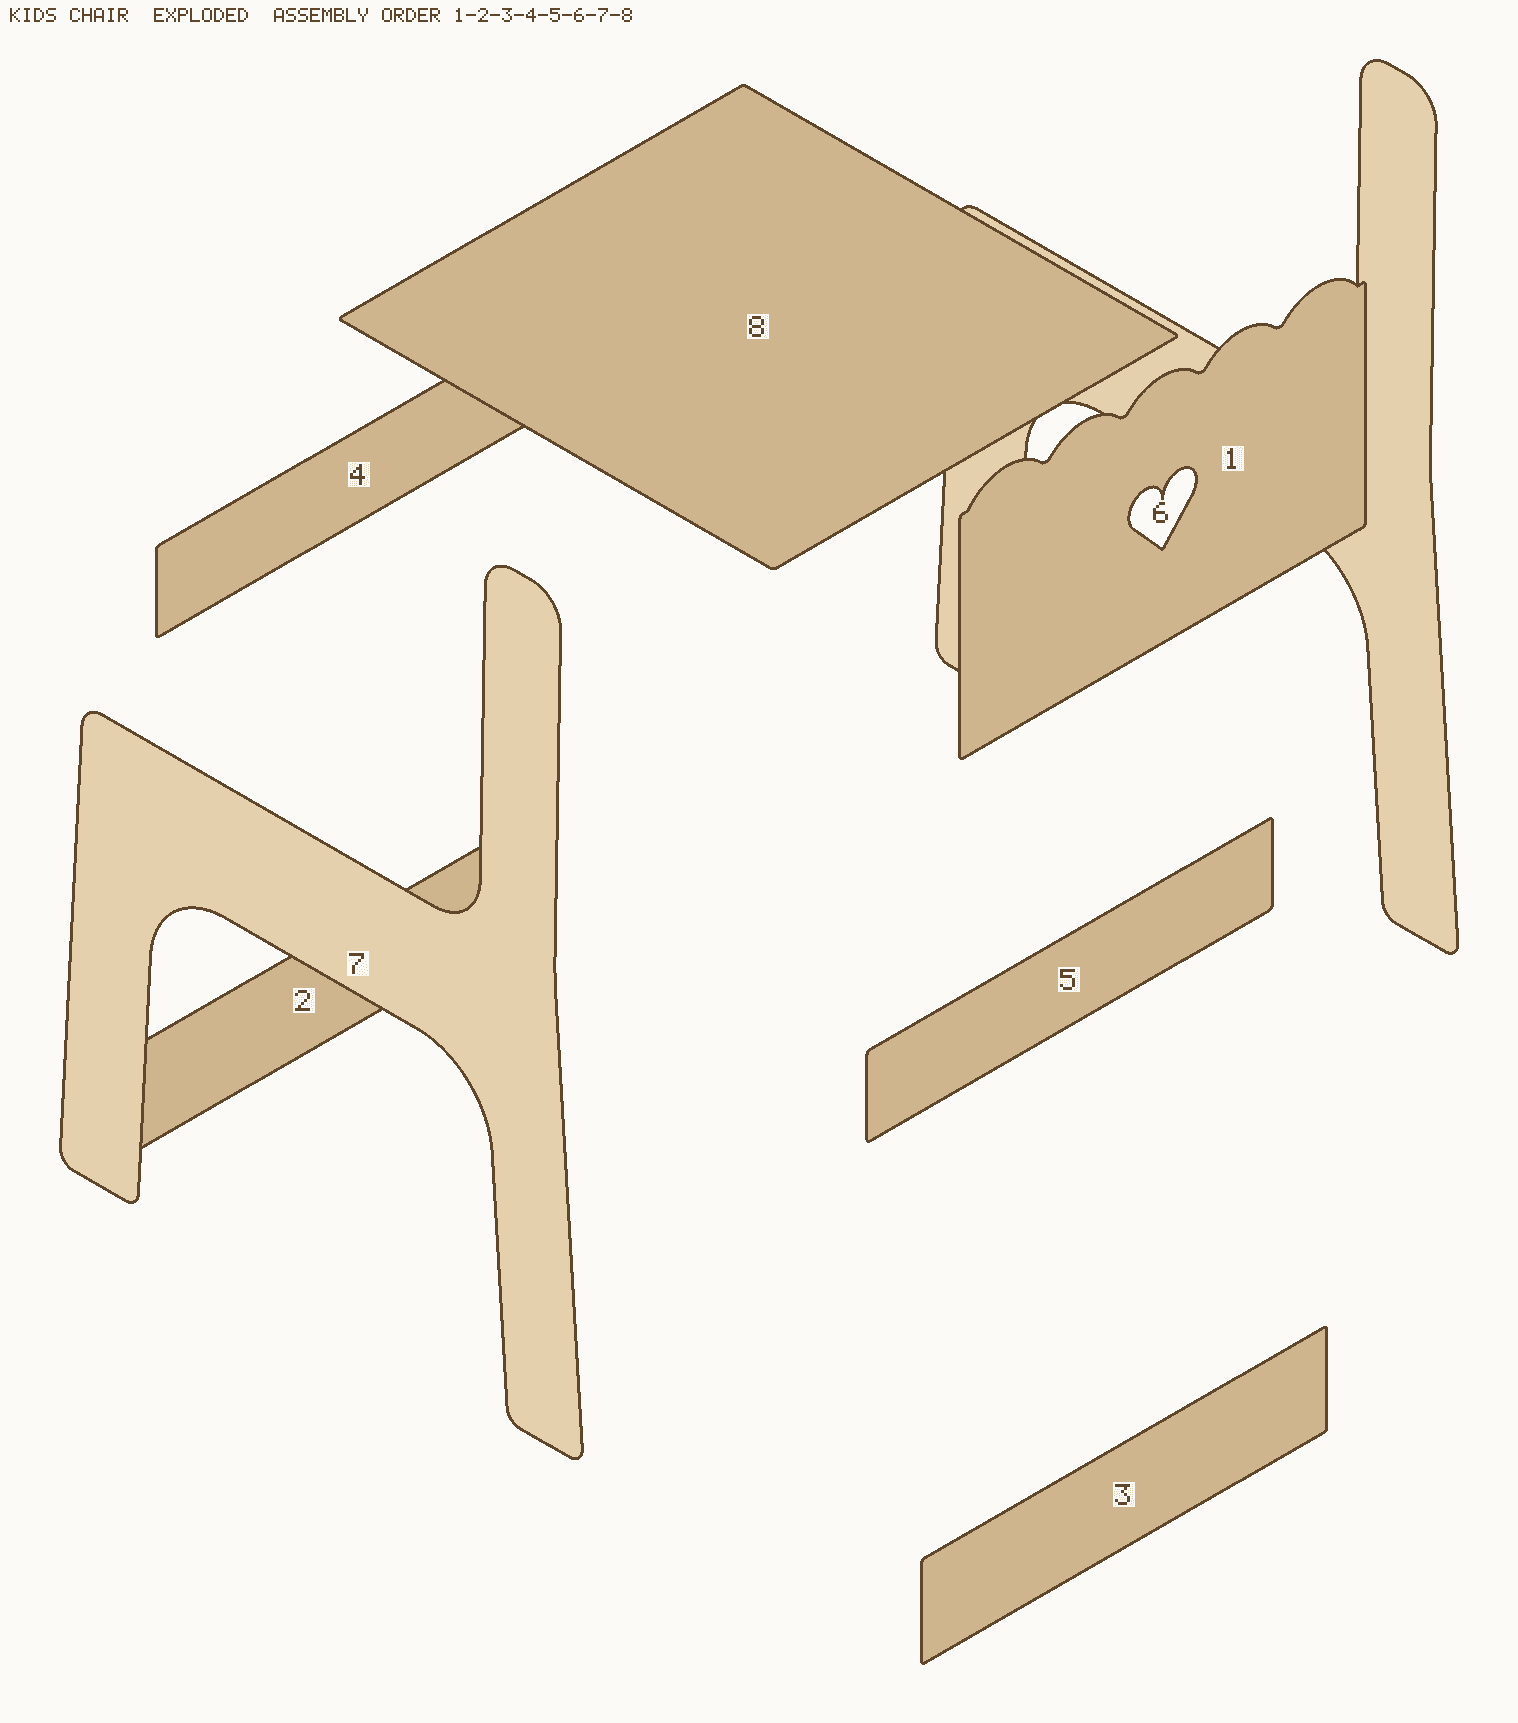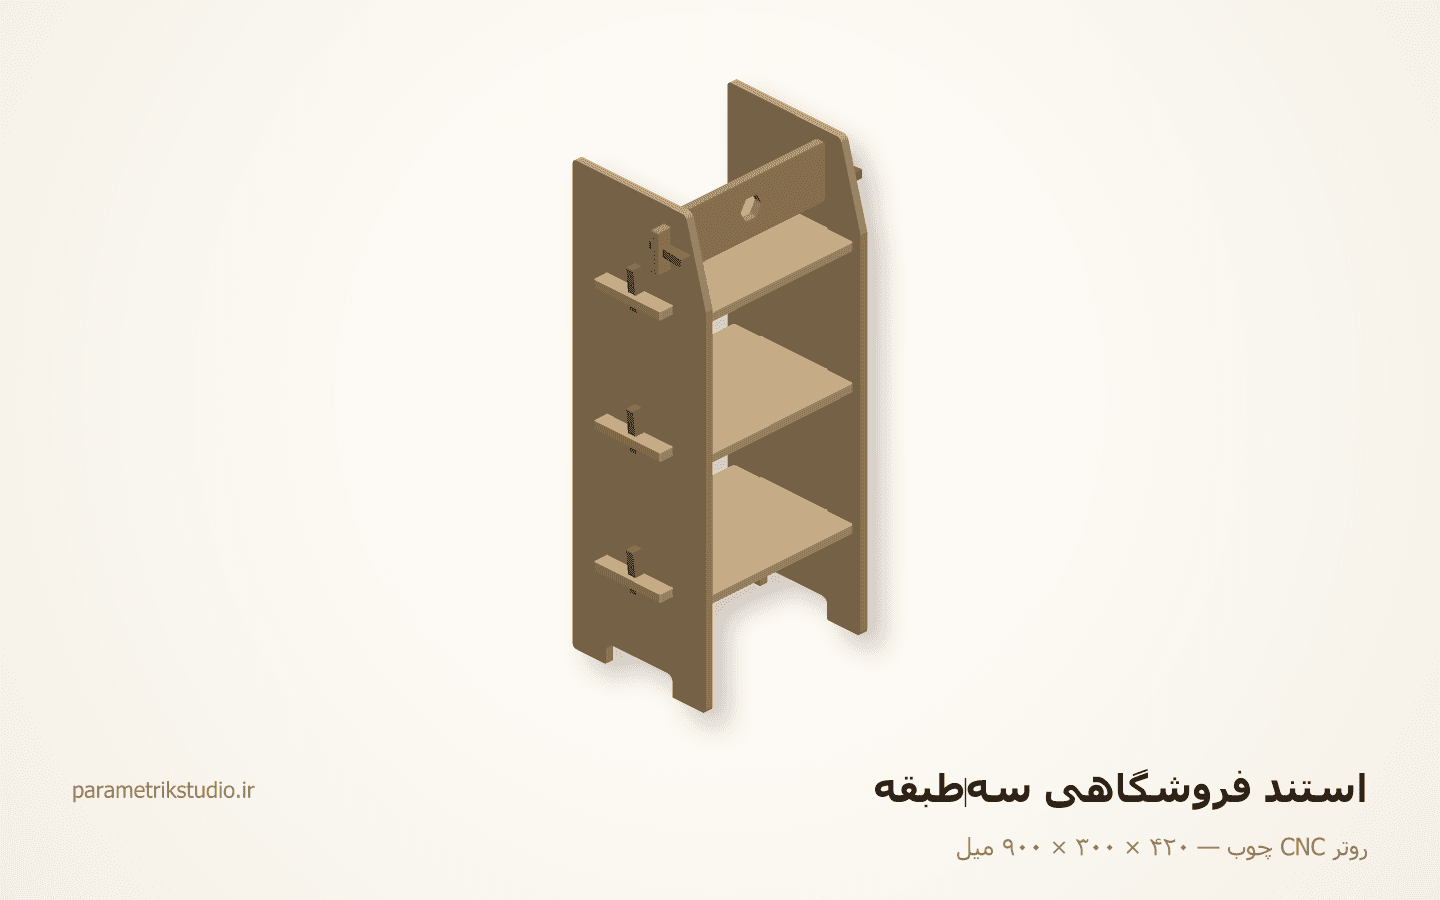
ساعت هشت صبح است. ورق روی میز خوابیده، مکش روشن است، و فایل تازه رسیده. اپراتور در سه دقیقه میفهمد امروز کار میکند یا امروز تلفن میزند. این مقاله از همان سمتِ میز نوشته شده: نه اینکه فایل خوب چه شکلی است، بلکه اینکه فایلِ بد دقیقاً کجا دستگاه را میخواباند و آن توقف چقدر خرج برمیدارد.
روتر CNC چوب پرکارترین دستگاه ورقبُر ایران است و دقیقاً به همین دلیل بیشترین فایلِ بد را میبیند. مشخصاتش که بقیهٔ این مقاله از آن بیرون میآید: ورودی DXF نسخهٔ R12 (و DWG)، واحد میلیمتر، ورق تا ۳۰۰۰×۲۰۰۰ و ضخامت تا حدود ۵۰ میل در چند پاس، تلورانس ±۰٫۱ تا ±۰٫۲ میل، و لقیِ برش برابر قطر تیغه: Ø۳ تا Ø۸، معمول Ø۶. یک جملهٔ دیگر هم هست که نیمی از مشکلات از نادیده گرفتنش میآید: عمق و وجه از نام لایه خوانده میشود، نه از یادداشت کنار فایل.
اولین کاری که اپراتور میکند اندازهگیری است، نه نگاه کردن
فایل که باز شد، اولین کار این نیست که ببیند قشنگ است یا نه. اولین کار این است که یک فاصلهٔ شناختهشده را اندازه بگیرد: عرض یک طبقه، یا کادر کل چیدمان.
دلیلش واحد است. نرمافزارهای گرافیکی با پیکسل کار میکنند و موقع خروجی DXF، عددِ خام را مینویسند. اگر برنامهای با پایهٔ ۹۶ پیکسل بر اینچ خروجی بدهد و CAM آن را میلیمتر بخواند، ضریب خطا ۹۶ ÷ ۲۵٫۴ = ۳٫۷۸ است: طبقهای که ۳۰۰ میلیمتر کشیدهای، ۱۱۳۳٫۹ میلیمتر درمیآید. با پایهٔ ۷۲ نقطه بر اینچ ضریب ۷۲ ÷ ۲۵٫۴ = ۲٫۸۳ میشود و همان ۳۰۰ به ۸۵۰٫۴ میرسد.
هر دو خطا ساکتاند. فایل باز میشود، شکل درست است، فقط قطعه از ورق بزرگتر است — و چون میز ۳۰۰۰×۲۰۰۰ است، چیدمانی که ۳٫۷۸ برابر شده اصلاً روی میز جا نمیشود و دستگاه پیش از روشن شدن خطا میدهد. خطای خطرناکتر وقتی است که ضریب به قطعه جا بدهد و کسی تا آخر کار نفهمد.
در R12 اصلاً متغیری برای اعلام واحد وجود ندارد؛ عدد، فقط عدد است. در نسخههای جدیدتر $INSUNITS هست ولی بسیاری از CAMها نادیدهاش میگیرند. پس قرارداد، نه اعلام: میلیمتر، بدون استثنا.
اگر کادر کل چیدمان عددی جز چیزی که انتظار داری نشان میدهد، فایل را نفرست. یک ضربوتقسیم ساده ارزانتر از یک ورق است.
R12 چه چیزهایی را اصلاً ندارد
R12 (شناسهٔ AC1009) نسخهٔ کمتوقعی است و همین ارزشش است: روی هر CAMی که تا حالا دیدهایم باز میشود. ولی کمتوقع بودن یعنی موجودیتهایش محدود است. اینها در R12 وجود ندارند:
SPLINE— از R13 اضافه شد.ELLIPSE— از R13.LWPOLYLINE— از R14.MTEXT— از R13.
نتیجهٔ عملی این است: وقتی از فایلی که spline و بیضی دارد خروجی R12 میگیری، آن موجودیتها یا بیصدا حذف میشوند یا از قبل به پارهخط شکسته میشوند. هیچ هشداری نمیآید. اپراتور فایلی میبیند که یک کانتورش نیست، و تو فایلی فرستادهای که روی مانیتور خودت کامل بود.
پلیلاین در R12 از نوع سنگین است: یک POLYLINE و پشت سرش چند VERTEX. هر رأس میتواند یک عدد اضافه به اسم bulge داشته باشد (کد گروه ۴۲) که میگوید «تا رأس بعدی بهجای خط، کمان برو». مقدارش تانژانت یکچهارم زاویهٔ کمان است و صفر یعنی خط صاف. این تنها راه درستِ کمان داخل پلیلاین است.
spline در برابر کمانِ bulge — با عدد
بزرگترین دامِ فایلهای گرافیکی این است که طراح یک منحنی نرم میکشد و فکر میکند دستگاه هم همان را میبیند. کنترلر CNC فقط دو حرکت بومی دارد: خط مستقیم و کمان دایرهای. spline هیچکدام نیست، پس یک جایی از مسیر به پارهخط شکسته میشود — و تلورانسِ آن شکستن را معمولاً کسی انتخاب نکرده.
حساب کنیم. یک دایرهٔ Ø۳۰۰ یعنی شعاع R = ۱۵۰ میل. وقتی کمان به پارهخط شکسته میشود، بیشترین فاصلهٔ وتر از کمان (خیز) برابر است با:
s = R × (۱ − cos(θ/۲))
که در آن θ زاویهٔ هر پارهخط است. حالا از این رابطه θ را دربیاور:
با تلورانس ۰٫۵ میل — پیشفرض خیلی از خروجیگیرها: cos(θ/۲) = ۱ − ۰٫۵/۱۵۰ = ۰٫۹۹۶۶۷ → θ/۲ = ۴٫۶۸ درجه → θ = ۹٫۳۶ درجه. تعداد پارهخط = ۳۶۰ ÷ ۹٫۳۶ = ۳۹ پارهخط، و طول هر وتر = ۲ × ۱۵۰ × sin(۴٫۶۸°) = ۲۴٫۵ میلیمتر.
حالا این را کنار تلورانس خود دستگاه بگذار: ±۰٫۱ تا ±۰٫۲ میل. یعنی خطایی که قبل از روشن شدن دستگاه داخل فایل نشسته، ۰٫۵ میل است — دو و نیم برابرِ بدترین تلورانس ماشین. لبهای که درمیآید سیونه ضلعی است با ضلعهای ۲۴٫۵ میلیمتری؛ از دو متری دایره است، از سی سانتی نیست، و زیر دست کاملاً حس میشود.
با تلورانس ۰٫۰۵ میل: cos(θ/۲) = ۱ − ۰٫۰۵/۱۵۰ = ۰٫۹۹۹۶۷ → θ = ۲٫۹۶ درجه → ۱۲۲ پارهخط.
لبه خوب میشود، ولی حالا ۱۲۲ دستور بهجای یک دستور داری و دستگاه سر هر رأس کمی ترمز میگیرد؛ در چیدمانی با چند ده کمان، پیشرویِ واقعی بهمراتب کمتر از پیشرویِ فرماندادهشده درمیآید.
با کمان bulge: همان دایره یک موجودیت است و یک دستور دورانی با سرعت ثابت. خطای هندسی صفر.
| روش | تعداد موجودیت | خطای هندسی | نسبت به تلورانس دستگاه | | --- | --- | --- | --- | | spline شکسته با تلورانس ۰٫۵ | ۳۹ | ۰٫۵ میل | ۲٫۵ برابرِ ±۰٫۲ | | spline شکسته با تلورانس ۰٫۰۵ | ۱۲۲ | ۰٫۰۵ میل | داخل تلورانس، ولی کند | | پلیلاین با bulge | ۱ | صفر | بیربط — کمان، کمان است |
عملاً هر شکلی که در مبلمان و استند لازم داری از ترکیب خط و کمان درمیآید. spline راحتیِ طراح است، نه نیاز قطعه. و همان مشکلی که روتر منبت سهبعدی با نقشهٔ ارتفاعِ ۸ بیتی دارد — سطحی که پلهپله درمیآید و سمباده هم درستش نمیکند — اینجا روی لبه اتفاق میافتد.
کانتور باز: دستگاه نمیداند کدام طرفِ خط قطعه است
دو سرِ یک کانتور ۰٫۰۲ میلیمتر از هم فاصله دارند. چشم نمیبیند؛ CAM میبیند و آن کانتور را باز حساب میکند.
کانتور باز داخل و بیرون ندارد. دستگاه نمیداند کدام طرفِ خط ماده است و کدام طرف ضایعات، پس نمیتواند جبران شعاع بزند و مجبور است مرکز تیغه را روی خط ببرد. با تیغهٔ Ø۶ یعنی از هر طرف ۳ میلیمتر:
- قطعه در هر بعد ۶ میلیمتر کوچکتر: بدنهٔ ۱۶۰۰×۳۵۰ میشود ۱۵۹۴×۳۴۴.
- جیبی که باید ۱۹٫۸ میل باشد، ۲۵٫۸ درمیآید — یعنی ۶ میلیمتر لقی که چسب هم پرش نمیکند.
بدترین خاصیت این خطا یکنواختیاش است: همهٔ قطعات به یک اندازه غلط میشوند، ست سرِ هم میشود، و هیچچیز سفت نیست.
روی لیزر فایبر هر خط باز یعنی توقف دستگاه و همانجا معلوم میشود؛ روی روتر، خیلی وقتها معلوم نمیشود و ورق تا آخر بریده میشود. این تفاوت را جدی بگیر: روتر بخشنده نیست، فقط دیرتر خبر میدهد.
خطِ تکراری: بار دوم، قطعه دیگر آزاد است
کانتوری که دو بار روی هم کشیده شده رایجترین تهماندهٔ کپیپیست است. روی لیزر CO₂ نتیجهاش لبهٔ سوخته و احتمال آتش است. روی روتر بدتر است:
پاس اول کانتور را کامل میبُرد و قطعه آزاد میشود. پاس دوم تیغه را داخل شکافی خالی میفرستد، تیغه به قطعهٔ آزادِ لرزان میخورد و آن را پرت میکند. قطعهٔ پرتشده یا تیغه را میشکند یا به دیوارهٔ دستگاه میزند.
سه ایراد همخانواده که با یک بار پاکسازی حل میشوند:
- پلیلاین دوتایی روی هم.
- پارهخط یتیم — تهماندهٔ trim و extend که CAM هم مسیر حسابش میکند.
- کانتور ریزتر از تیغه — دایرهٔ Ø۴ با تیغهٔ Ø۶ نه بریده میشود نه نادیده گرفته میشود؛ خطا میدهد یا بدتر، دستگاه یک نقطه را سوراخ میکند.
همین ایراد روی پلاتر برش هم هست و آنجا برچسب پاره میشود. یک نقص، سه دستگاه، سه شکل خرابی.
متن زنده: فونت روی کامپیوترِ دستگاه نیست
متنی که بهصورت متن زنده در فایل مانده، روی دستگاه به فونت دیگری میافتد یا اصلاً نمیآید. کامپیوترِ کنار دستگاه فونت تو را ندارد، و در R12 متن یونیکد هم بهدرستی خوانده نمیشود.
قاعده ساده است: هر متن باید پیش از خروجی به مسیر تبدیل شود. این همان چیزی است که لیزر CO₂ و حکاک روتاری هم میخواهند — در حکاکی حتی یک قدم جلوتر: برای متنِ ریزتر از ۳ میل، فونتِ تکخطی لازم است چون فونت معمولی دو کانتور دارد و تیغه داخل حرف جا نمیشود.
یک نکتهٔ جدا: اسم لایه هم متن است. اسم لایهٔ فارسی در R12 بههم میریزد و CAM همهٔ هندسه را در یک سطلِ «متفرقه» میریزد. آن لحظه اپراتور دیگر نمیداند کدام خط برشِ سرتاسری است و کدام کفتراشیِ ۶ میلی. اسم لایه لاتین، توضیح فارسی روی برگهٔ ستآپ.
نام لایه، حاملِ عمق و وجه
اینجا مرز فایلِ «قابل برش» با فایلِ «آمادهٔ تولید» است. نام لایه برچسب نیست، متادیتاست: عمق، وجه، نوع جبران و ترتیب اجرا همه از آن خوانده میشود.
| نام لایه | کار | جبران شعاع | ترتیب | | --- | --- | --- | --- | | PIN | پین رجیستر Ø۸ | مرکز | اولِ همه | | POCKET-6 | کفتراشی وجه رو، عمق ۶ | داخل خط | دوم | | POCKET-6-B | همان روی وجه پشت | داخل خط | پس از برگرداندن قطعه | | V-2 | شیار حکاکی، عمق ۲ | روی خط | پیش از برش | | DRILL-8 | سوراخ نافذ Ø۸ | مرکز | پیش از برش | | CUT | کانتور دورگرد سرتاسری | بیرون خط | آخر |
ترتیب از خود کار درمیآید: تا وقتی قطعه به ورق چسبیده نمیلرزد، پس هر چه تراشیدنی است اول انجام میشود و برش دورگرد آخر میآید. اگر برش دورگرد را اول بزنی، کفتراشی روی قطعهای انجام میشود که فقط مکش نگهش داشته.
قطعهای که هر دو رو کار دارد لایهٔ PIN میخواهد و هندسهٔ پشتش باید در فایل آینه شده باشد. آینه کردن کار اپراتور نیست؛ اگر بگذاریاش به عهدهٔ او، در نیمی از قطعات چپوراست میشود.
گوشهٔ داخلیِ تیز وجود ندارد — و «استخوان سگی» چقدر بیرون میزند
تیغه گرد است. هر گوشهٔ داخلی، شعاعِ تیغه را میگیرد: با Ø۶ شعاع ۳، با Ø۴ شعاع ۲، با Ø۳ شعاع ۱٫۵. گوشهٔ بیرونی تیز درمیآید، چون تیغه از کنارش رد میشود. مشکل فقط داخل است: جیب، شیار، بریدگی U.
اگر زبانهٔ مستطیلی بکشی و جیب را هم دقیقاً مستطیل بکشی، جیب چهار گوشهٔ گرد میگیرد و زبانهٔ تیز داخلش نمینشیند. دو راه داری: لبهٔ نر را گرد کنی، یا گوشه را با استخوان سگی (dogbone) باز کنی.
حساب استخوان سگی را با هندسه دربیاور. گوشهٔ ۹۰ درجه را مبدأ بگیر و دیوارهها را روی دو محور. تیغهای به شعاع r در حالت عادی نمیتواند مرکزش از (r, r) به گوشه نزدیکتر شود، یعنی فاصلهٔ r√۲ از گوشه. برای اینکه گوشه کاملاً آزاد شود، مرکز تیغه باید روی نیمساز جلو بیاید تا دایرهٔ برش از نقطهٔ گوشه بگذرد — یعنی فاصلهٔ r/√۲ از گوشه. مقدار بیرونزدگیِ دیدهشونده پشت گوشه میشود:
بیرونزدگی = r − r/√۲ = r × ۰٫۲۹۳
- تیغهٔ Ø۶ (r = ۳): ۳ − ۲٫۱۲ = ۰٫۸۸ میلیمتر.
- تیغهٔ Ø۴ (r = ۲): ۲ − ۱٫۴۱ = ۰٫۵۹ میلیمتر.
- تیغهٔ Ø۳ (r = ۱٫۵): ۱٫۵ − ۱٫۰۶ = ۰٫۴۴ میلیمتر.
این عدد مستقیماً روی چیزی مینشیند که مشتری میبیند. با Ø۶، هر گوشهٔ اتصال یک گوشِ ۰٫۸۸ میلیمتری دارد که از سی سانتی دیده میشود؛ با Ø۳ نصف آن. پس قاعدهٔ عملی: برش دورگرد را با Ø۶ بزن (سریعتر و پایدارتر)، ولی پاسِ گوشه را با کوچکترین تیغهٔ موجود بزن. T-bone همین کار را میکند با این تفاوت که بیرونزدگی را در امتداد دیواره میبرد، پس داخل دیوارهٔ جیب پنهان میشود و از بیرون دیده نمیشود.
قطر دایرهٔ استخوان سگی را دقیقاً برابر قطر تیغه بگیر، نه بزرگتر. هر میلیمتر اضافه یعنی درزی که در عکس محصول پیداست.
عرض جیب: ضخامت واقعی ورق + ۲٫۰
این قاعده کوتاه است و بیشترین اتصالهای خراب از نادیده گرفتنش میآید: عرض جیب = ضخامت واقعی ورق + ۲٫۰ میلیمتر، نه ضخامت اسمی.
یک نمونهٔ کامل که خودت میتوانی تکرارش کنی. ورق پلایوود اسمی ۱۸ میل. کولیس را در چهار نقطهٔ ورق بگذار:
| نقطه | ضخامت (میل) | | --- | --- | | گوشهٔ ۱ | ۱۷٫۶ | | گوشهٔ ۲ | ۱۷٫۵ | | وسط | ۱۷٫۸ | | گوشهٔ ۴ | ۱۷٫۶ |
بیشینه = ۱۷٫۸ (بیشینه را میگیریم، نه میانگین؛ جیب باید ضخیمترین نقطه را قبول کند). عرض جیب = ۱۷٫۸ + ۲٫۰ = ۱۹٫۸ میل.
اگر از عدد اسمی حساب کرده بودی، ۱۸ + ۲٫۰ = ۲۰٫۰ و لقی بهجای ۲٫۰ میشد ۲٫۲ — یعنی ۱٫۱ میلیمتر در هر طرف. بچی که ۱۷٫۴ درمیآید بدتر است: ۲۰٫۰ − ۱۷٫۴ = ۲٫۶، یعنی ۱٫۳ در هر طرف. یک اتصال با ۱٫۳ میلیمتر لقی چسب را میخورد و باز هم لق میماند؛ و استندی با دوازده اتصالِ لق، کج میایستد.
دو نکتهٔ مهم:
- ورقِ مصرفیِ همان کار را اندازه بگیر، نه ورقِ گوشهٔ کارگاه. هر بَچ چند دهم فرق دارد.
- عدد ۲٫۰ برای اتصالِ چسبخور است. اتصال خشکِ بازشونده عدد دیگری میخواهد و باید جدا تصمیم گرفته شود — این همان جایی است که فایل پارامتریک کار را نجات میدهد، چون یک متغیر عوض میشود و دوازده جیب با هم بهروز میشوند. خدمات ما دقیقاً روی همین ساخته شده.
و دوباره تأکید: جبران شعاعِ درست روی عرضِ غلط جواب نمیدهد. اگر لایهٔ POCKET-6 روی «روی خط» بماند، جیبِ ۱۹٫۸ با تیغهٔ Ø۶ میشود ۲۵٫۸ و هیچ عددی نجاتش نمیدهد.
زبانهٔ نگهدارنده: عرضش را تیغه تعیین میکند، نه سلیقه
قطعهٔ کوچک آخر کار آزاد میشود، زیر مکش بالا میپرد و تیغه را میشکند. راهحل، زبانهٔ نگهدارنده است — ولی عرضش را نمیشود حدس زد.
هندسهاش را حساب کن. تیغه در نقطهٔ A بالا میرود و در نقطهٔ B دوباره پایین میآید. ولی تیغه در A از قبل یک دایره به شعاع r بریده و در B هم همینطور. پس پلِ باقیمانده برابر است با:
طول پل = فاصلهٔ A تا B − ۲r = فاصله − قطر تیغه
یعنی با تیغهٔ Ø۶، اگر در فایل شکافی ۶ میلیمتری بگذاری، هیچ چیزی باقی نمیماند؛ دو دایره دقیقاً به هم میرسند. برای پلِ واقعیِ ۵ میلیمتری باید شکاف را ۵ + ۶ = ۱۱ میلیمتر بگذاری. با Ø۳ همان پل ۵ + ۳ = ۸ میلیمتر شکاف میخواهد.
تعداد زبانه: دو زبانه یک لولا میسازند و قطعه دورشان میچرخد، پس حداقل سه — و برای قطعهٔ مستطیلی چهار تا، یکی در هر ضلع. برای ضلعهای بلندتر از ۴۰۰ میل یکی اضافه میکنیم؛ این ۴۰۰ عددِ کارگاهیِ ماست و از کاتالوگ دستگاه درنمیآید، دلیلش هم ساده است: نوارِ آزادِ بلندتر از این روی پلایوود ۱۲ میل آنقدر خم میشود که از تلورانس ±۰٫۲ بیرون بزند و لبهٔ برش پله بگیرد.
همین منطق روی لیزر فایبر با اسم میکروجوینت و روی واترجت با اسم پلِ نگهدارنده تکرار میشود. قطعهٔ آزادِ کوچک روی هیچ دستگاهی دوست خوبی نیست.
چیدمان: جهت لایه، و جایی که واقعاً ماده از دست میرود
دو چیز در چیدمان تصمیم گرفته میشود که هیچکدام تزئینی نیست.
یک — جهت لایه. پلایوود لایهلایه است و لایهٔ رویه جهت دارد. قطعهٔ باریکِ باربر اگر عمود بر جهت لایهٔ رویه چیده شود ضعیف است؛ همان قطعه با ۹۰ درجه چرخش چند برابر مقاومتر میشود، بدون یک ریال هزینهٔ اضافه. پس چیدمان، پیش از اینکه مسئلهٔ صرفهجویی باشد، مسئلهٔ سازه است: اول جهتِ قطعات باربر را قفل کن، بعد بقیه را بچین.
دو — جایی که ماده از دست میرود. یک استند فروشگاهی سهطبقه را حساب کنیم روی ورق ۳۰۰۰×۲۰۰۰ = ۶٫۰۰ متر مربع:
- ۶ طبقهٔ ۶۰۰×۳۰۰ → ۶ × ۰٫۱۸ = ۱٫۰۸ متر مربع
- ۲ بدنهٔ ۱۶۰۰×۳۵۰ → ۲ × ۰٫۵۶ = ۱٫۱۲ متر مربع
- جمع = ۲٫۲۰ متر مربع → بهرهٔ ورق ۲٫۲۰ ÷ ۶٫۰۰ = ۳۶٫۷٪
حالا سهمِ لقیِ تیغه را حساب کن. طول کل کانتور: طبقهها ۶ × ۲(۶۰۰+۳۰۰) = ۱۰٬۸۰۰ میل؛ بدنهها ۲ × ۲(۱۶۰۰+۳۵۰) = ۷٬۸۰۰ میل؛ جمع = ۱۸٬۶۰۰ میل = ۱۸٫۶ متر. مساحتی که تیغهٔ Ø۶ میخورد = ۱۸٬۶۰۰ × ۶ = ۱۱۱٬۶۰۰ میلیمتر مربع = ۰٫۱۱۲ متر مربع = ۱٫۹٪ ورق.
عدد گویاست: لقیِ تیغه کمتر از دو درصد ورق را میخورد، ولی چیدمانِ بد ۶۳ درصد را دور میریزد. کسی که سرِ کرف چانه میزند و چیدمان را رها میکند، دارد سرِ عدد اشتباه وقت میگذارد.
حداقل فاصلهٔ دو کانتور هم از همین تیغه درمیآید: اگر فاصله کمتر از قطر تیغه باشد، تیغه از بینشان رد نمیشود. پس ۶ میل حداقلِ هندسی است و ۸ میل عددِ کاری — ۶ بهعلاوهٔ یک میلیمتر نفَس در هر طرف، تا تیغه داخل شکافِ برشِ قبلی نیفتد.
همان فایل، روی دستگاه دیگر همان فایل نیست
یکی از رایجترین برداشتهای غلط این است که «DXF که DXF است». نیست. عددهای هر دستگاه فرق دارد و همان هندسه روی دستگاه دیگر معنی دیگری پیدا میکند:
| دستگاه | لقیِ برش | تلورانس | همان فایل، آنجا | | --- | --- | --- | --- | | روتر CNC | برابر قطر تیغه: Ø۳ تا Ø۸، معمول Ø۶ | ±۰٫۱ تا ±۰٫۲ | گوشهٔ داخلی شعاع ۳ میگیرد | | لیزر CO₂ | ۰٫۱۵ تا ۰٫۳۵ میل | ±۰٫۱ | گوشهٔ تیز ممکن است؛ جیب بدون جبران سفت میشود | | لیزر فایبر | ۰٫۱ تا ۰٫۳ میل | ±۰٫۰۵ تا ±۰٫۱ | کوچکترین سوراخ ≈ ضخامت ورق | | پلاسما | ۱٫۵ تا ۳ میل | ±۰٫۵ تا ±۱ | هر جزئیات زیر ۵ میل حذف میشود | | واترجت | ۰٫۸ تا ۱٫۲ میل | ±۰٫۱ تا ±۰٫۲ | برش مخروطی است؛ سرِ ورق باید مشخص شود | | پلاتر برش | صفر (آفست تیغه ۰٫۲۵ تا ۰٫۷۵) | ±۰٫۳ | گوشهٔ تیز بیشبرش میخواهد |
یعنی فایلی که برای روتر درست است، روی پلاسما قطعهای میدهد که هیچ سوراخش سرِ جایش نیست — چون لقیِ ۳ میلی جزئیات ریز را میخورد. تبدیل فایل بین دستگاهها یک بازطراحی است، نه یک خروجی گرفتن.
چکلیستِ اپراتور — پنج دقیقهٔ اول
این همان چیزی است که کنار دستگاه چک میشود. اگر پیش از فرستادن خودت از آن رد شوی، تلفنی زده نمیشود:
- کادر کل چیدمان اندازهگیری شد و داخل ۳۰۰۰×۲۰۰۰ جا شد؟
- یک فاصلهٔ شناختهشده اندازه شد و میلیمتر بود؟
- نسخه R12 است و هیچ spline یا بیضی داخلش نمانده؟
- هر کانتور یک پلیلاین بستهٔ دوبعدی است و Z همه صفر است؟
- پلیلاین تکراری، پارهخط یتیم و کانتور ریزتر از تیغه پاک شده؟
- همهٔ متنها به مسیر تبدیل شدهاند؟
- اسم لایهها لاتین و از مجموعهٔ قراردادیاند و عمق داخلشان آمده؟
- عمقِ نوشتهشده با ضخامت واقعیِ ورقِ همین کار خوانده شده؟
- کوچکترین شعاع داخلی از شعاع تیغه بزرگتر است، یا گوشه با استخوان سگی باز شده؟
- قطعات دوطرفه لایهٔ
PINدارند و هندسهٔ پشتشان در فایل آینه شده؟ - هر قطعهٔ کوچک دستِکم سه زبانه دارد و شکافِ زبانه = پل + قطر تیغه است؟
- قطعات باربر در جهت درستِ لایه چیده شدهاند و فاصلهٔ کانتورها دستِکم ۸ میل است؟
دوازده سؤال، ده دقیقه وقت. یک ورق ۳۰۰۰×۲۰۰۰ هم مادهٔ خام است، هم زمان دستگاه، هم نوبت مشتری بعدی.
آخرین حرف
فایل DXF نقشه نیست، دستورالعمل است. تفاوتش این است که در نقشه میشود چیزی را «واضح» گذاشت و آدم بفهمد؛ در دستورالعمل، هر چیزی که نوشته نشده باشد حدس زده میشود. و روی ورقی که ۶ متر مربع است، حدس گران تمام میشود.
فایل خوب آن است که اپراتور برای اجرایش مجبور نشود چیزی را حدس بزند.
اگر فایلی داری و مطمئن نیستی از این دوازده مورد رد میشود، بفرست نگاه کنیم — یا اگر میخواهی از اول درست ساخته شود، از اینجا شروع کن.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.