براکت را چاپ کردی، دو پیچ M6 بستی، بار انداختی، و از ریشه ترک خورد — درست از یک خطِ افقیِ صاف، انگار کسی با کاتر بریده باشد. فیلامنت مقصر نیست، اسلایسر هم نه. قطعه از همانجایی شکست که تو در CAD تصمیمش را گرفتی، بدون اینکه بدانی داری تصمیم میگیری.
FDM تنها فرایندِ این کاتالوگ است که در آن جهت، یک خاصیتِ ماده است نه یک تنظیمِ چاپ. یک قطعهٔ PETG در جهتِ مسیرِ نازل تقریباً به قدرتِ همان پلاستیک است؛ در جهتِ عمود بر لایهها، فقط به قدرتِ جوشی است که دو رشتهٔ داغ در یک دهمِ ثانیه با هم کردهاند. همین یک جمله، نصفِ چیزی است که باید دربارهٔ پرینتر FDM بدانی.
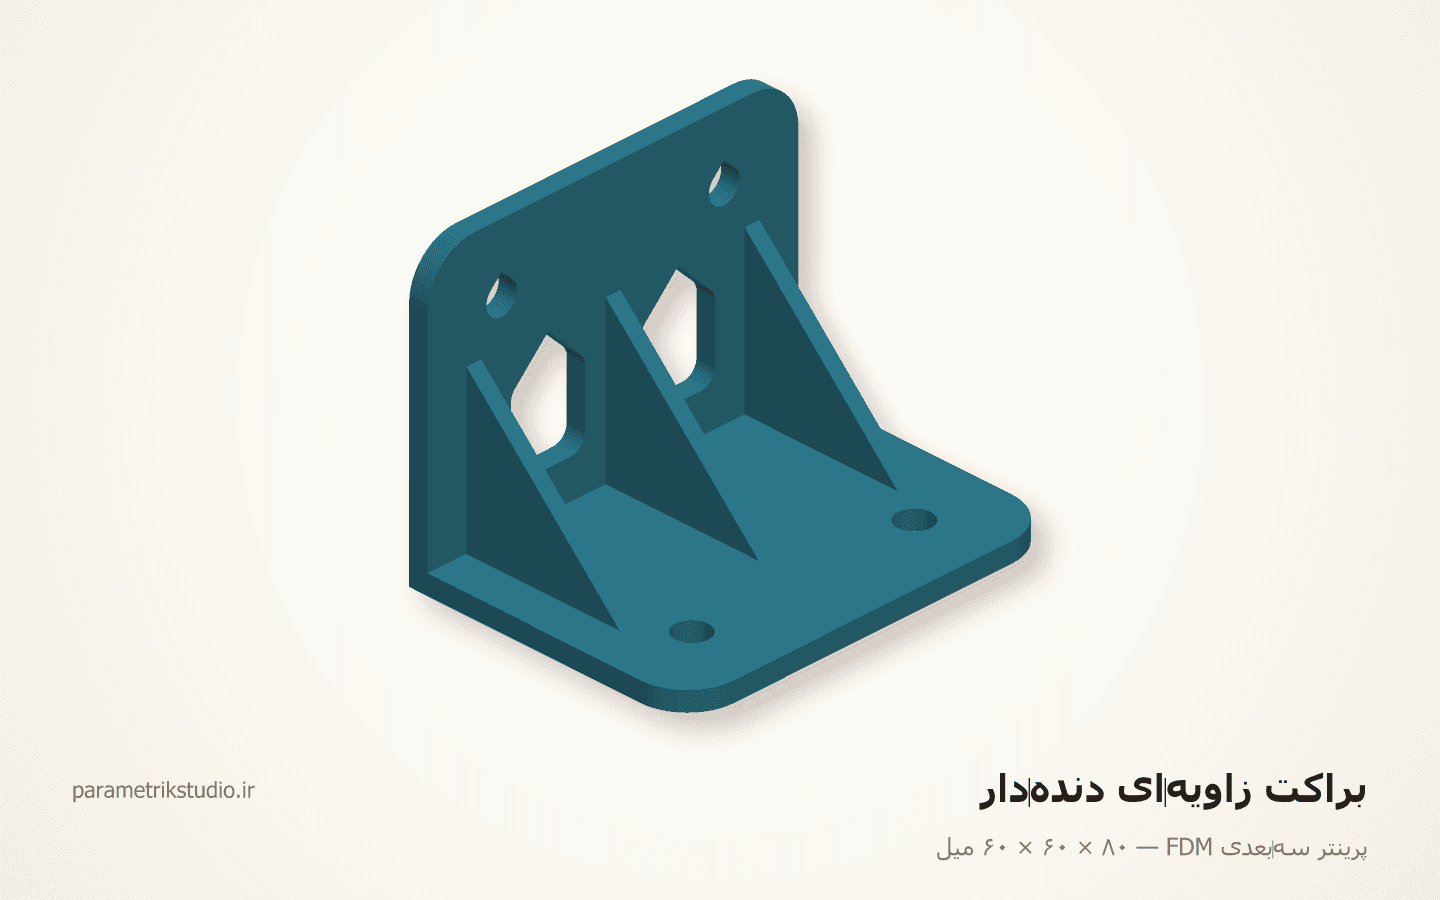
بقیهاش چهار قاعدهٔ عددی است که در ادامه با حسابِ کامل میآید. مرجعِ همهٔ اعداد، براکت زاویهای دندهدارِ صفحهٔ /machines/fdm است: ۸۰×۶۰×۶۰ میلیمتر، جدارِ ۴، سه دندهٔ ۳٫۲، از PETG با چگالی ۱٫۲۷ گرم بر سانتیمتر مکعب.
جهتِ چاپ، تصمیمِ اول است نه آخر
درزِ لایه همان جایی است که بار آن را باز میکند
قطعهٔ FDM یک جامدِ همسانگرد نیست؛ یک دسته ورقهٔ نازکِ بههمجوشخورده است. هر جا تنشِ کششی در جهتِ Z بیفتد، تو داری آن جوش را امتحان میکنی، نه پلاستیک را.
پس ترتیبِ کار وارونهٔ چیزی است که اغلب انجام میشود: اول مسیرِ بار را میکشی، بعد جهتِ چاپ را طوری میچینی که بارِ کششی در صفحهٔ لایه بیفتد نه عمود بر آن، و آنوقت هندسه را میسازی. جهتِ چاپ بخشی از نقشه است و باید در برگهٔ فنی نوشته شود، مثل زبری سطح در نقشهٔ فرز سه محور.
همان براکت، خوابیده: حساب کن چقدر آویز میسازی
براکت L شکل است. وسوسهای که تقریباً همه دارند این است که آن را روی پهلو بخوابانند تا مقطعِ L موازیِ صفحه باشد و ارتفاعِ چاپ کم شود. حساب کنیم چه اتفاقی میافتد.
هر دنده یک مثلثِ قائمالزاویه است با دو ساقِ ۳۵ میلیمتر (از ۳ تا ۳۸ روی هر دو بال). مساحتش:
۳۵ × ۳۵ ÷ ۲ = ۶۱۲٫۵ میلیمتر مربع
در حالتِ خوابیده، هر دندهٔ ایستاده به یک ورقهٔ افقی تبدیل میشود و زیرِ هرکدام ۶۱۲٫۵ میلیمتر مربع سطحِ رو-به-پایین با آویزِ ۹۰ درجه میماند. سه دنده یعنی ۱۸۳۷٫۵ میلیمتر مربع ساپورت — و بدترین بخشش این است که این ساپورت دقیقاً در کنجِ داخلیِ L مینشیند، جایی که انبردست نمیرسد.
در جهتی که برای نمونه انتخاب شده — بالِ افقی روی صفحهٔ داغ، بالِ قائم رو به بالا، دندهها بهصورت تیغههای ایستاده — هیچ دندهای آویز ندارد، چون هر دنده یک دیوارِ قائم است. همان هندسه، همان ماده، دو نتیجهٔ کاملاً متفاوت. تفاوت فقط در یک ماتریسِ دوران است که تو باید انتخابش کنی، نه اپراتور.
و از طرفِ استحکام هم همین جهت درست است: بارِ سرویسِ براکت کنج را باز میکند، پس بحرانیترین مقطع، ریشهٔ بالِ قائم است — درست بالای بالِ افقی، جایی که تنش عمود بر درزِ لایه میافتد. کاری که دنده آنجا میکند، موضوعِ بخشِ دندهها در ادامه است.
قاعدهٔ ۴۵ درجه و پخی که ساپورت را حذف میکند
قاعدهٔ کاتالوگ صریح است: آویزِ بیش از ۴۵ درجه ساپورت میخواهد؛ با پخِ ۴۵ درجه بهجای لبهٔ صاف، ساپورت حذف میشود.
دلیلش هندسی است، نه تجربی. هر لایه نسبت به لایهٔ زیرش کمی بیرون میزند. اگر این بیرونزدگی از نصفِ پهنای اکستروژن بیشتر شود، رشتهٔ تازه بیش از نیمی از عرضش را روی هوا میگذارد، لبهاش میافتد و لایهٔ بعدی روی یک سطحِ ناهموار مینشیند. زاویهای که در آن بیرونزدگی دقیقاً نصفِ عرض میشود، ۴۵ درجه است. زیر ۴۵ درجه، حاشیهٔ خطا داری؛ بالای آن، نداری.
نمونهٔ براکت روی همین عدد بسته شده: تندترین سطحِ رو-به-پایینش دقیقاً ۴۵٫۰ درجه است و این عدد از روی مثلثهای مِش اندازه گرفته میشود، نه از روی ادعا. سه جا این قاعده شکل را تعیین کرده است.
سوراخِ افقی: اشک، نه دایره
سوراخی که محورش افقی است، سقف دارد — و سقفِ دایره در قله ۹۰ درجه آویز است. نتیجه: چند رشتهٔ افتاده در بالای سوراخ و قطری که بیضی درمیآید.
راهش اشکیکردن است: دایره را تا جایی که مماسش به ۴۵ درجه برسد نگه میداری، و از آنجا با دو خطِ ۴۵ درجه به یک نوکِ تیز میروی. نوکِ اشک روی تقاطعِ آن دو خط میافتد، یعنی به فاصلهٔ √۲ برابرِ شعاع از مرکز. برای سوراخِ Ø۶٫۶ براکت:
شعاع = ۶٫۶ ÷ ۲ = ۳٫۳ نوک = ۱٫۴۱۴ × ۳٫۳ = ۴٫۶۷ میلیمتر بالای مرکز یعنی فقط ۴٫۶۷ − ۳٫۳ = ۱٫۳۷ میلیمتر بالاتر از تاجِ دایره
یکونیم میلیمتر مصالح، در ازای حذفِ کاملِ ساپورت از داخلِ سوراخ. و نوک را گرد نکن: هر گردیای آنجا یعنی یک سطحِ افقیِ کوچک در قله، و همان آویزِ ۹۰ درجه برمیگردد.
پنجرهٔ سبکسازی: سقفِ شیروانی، نه سقفِ صاف
پنجرههای بالِ قائم دهانهٔ ۱۶ میلیمتری دارند (از ۱۸ تا ۳۴). سقفِ صافِ افقی روی این دهانه یعنی یک پلِ ۱۶ میلیمتری. سقفِ شیروانیِ ۴۵ درجه هیچچیز نمیخواهد و هزینهاش این است:
ارتفاعِ اضافه = دهانه ÷ ۲ = ۱۶ ÷ ۲ = ۸ میلیمتر
هشت میلیمتر ارتفاع، در ازای حذفِ ساپورت از دو پنجره. این همان معاملهای است که در تمام قطعه تکرار میشود: ساپورت را با شکل میخری، نه با تنظیماتِ اسلایسر.
پل زدن؛ و چرا به آن تکیه نمیکنیم
پل، سطحِ افقیِ صافی است که دو سرش روی ماده مینشیند. نازل رشته را در هوا میکشد و کششِ خودِ رشته نگهش میدارد. تا چند میلیمتر واقعاً جواب میدهد، ولی سه شرط دارد که هیچکدام دستِ طراح نیست: خنککاریِ خوب، دو تکیهگاهِ محکم، و مسیرِ پل در یک جهت. روی PETG که دیرتر از PLA سرد میشود، همان دهانهٔ ۱۶ میلیمتری میافتد.
قاعدهٔ عملی: پل را برای دهانههای کوتاه و غیرحساس بگذار. هر جا شکل اجازه میدهد، پل را با دو شیبِ ۴۵ درجه جایگزین کن. پل چیزی است که اسلایسر گاهی نجاتت میدهد؛ شیب چیزی است که همیشه کار میکند.
کمینهٔ دیواره: مضربی از پهنای اکستروژن، نه یک عددِ گرد
کاتالوگ میگوید دیوارهٔ کمتر از ۰٫۸ میلیمتر (دو خط اکستروژن) عملاً تو خالی است و پهنای اکستروژن بین ۰٫۴ تا ۰٫۸ است. نکتهٔ مهمتر، چیزی است که بینِ این دو خط پنهان است: دیوارهای که مضربِ صحیحِ پهنای اکستروژن نباشد، همان چیزی نیست که کشیدهای.
فرض کن با پهنای ۰٫۸ کار میکنی و دیواره را ۲٫۲ گرفتهای. اسلایسر دو خط میگذارد (۱٫۶) و ۰٫۶ میلیمتر باقی میماند — کمتر از یک خطِ کامل. آن ۰٫۶ یا با یک رشتهٔ نازکِ بیتکیهگاه پر میشود یا اصلاً پر نمیشود. دیوارهای که تو «توپُر» طراحی کردهای، وسطش خالی است و اولین باری که خم میشود میشکند.
| پهنای اکستروژن | دو خط (کمینهٔ مجاز) | سه خط | چهار خط | پنج خط | | --- | --- | --- | --- | --- | | ۰٫۴ | ۰٫۸ | ۱٫۲ | ۱٫۶ | ۲٫۰ | | ۰٫۶ | ۱٫۲ | ۱٫۸ | ۲٫۴ | ۳٫۰ | | ۰٫۸ | ۱٫۶ | ۲٫۴ | ۳٫۲ | ۴٫۰ |
ابعادِ براکت از همین جدول درآمده و تصادفی نیستند: جدارِ ۴٫۰ یعنی پنج خطِ ۰٫۸، و دندهٔ ۳٫۲ یعنی چهار خطِ ۰٫۸ — توپُر، بدون فضای خالیِ وسط.
و توجه کن که ۴ میلیمتر یک انتخابِ بار است نه انتخابِ چاپ. کمینهٔ مجازِ دستگاه ۰٫۸ است؛ ۴ به این دلیل انتخاب شده که زیرِ سرِ پیچِ M6، جدارِ نازکتر له میشود و PETG خزش میکند. دو سؤالِ متفاوتاند: «چاپ میشود؟» و «تحمل میکند؟». اولی را کاتالوگ جواب میدهد، دومی را تو.
سوراخِ عمودی کوچکتر درمیآید — و جبرانش ثابت است، نه درصدی
قاعدهٔ کاتالوگ: سوراخِ عمودی کوچکتر درمیآید؛ Ø۵ معمولاً حدود Ø۴٫۷ چاپ میشود. یعنی ۰٫۳ میلیمتر کم.
علتش انقباضِ ماده نیست، هندسهٔ مسیرِ نازل است: نازل در قوسِ تندِ داخلی گوشه میزند و کمی به سمتِ داخلِ سوراخ میماند. چون علت هندسی است، مقدارِ کمشدن تقریباً ثابت است، نه متناسب با قطر. این نکتهٔ عملیِ مهم است: اگر ۰٫۳ را بهعنوان ۶٪ حساب کنی، روی Ø۸ میشود ۰٫۴۸ و اشتباه است. همان ۰٫۳ تا ۰٫۴ را روی هر قطری بگذار.
مثالِ عددیِ براکت، که میتوانی روی میز تکرارش کنی:
- پیچِ M6 با لقیِ متوسط طبق ISO 273 سوراخِ Ø۶٫۶ میخواهد.
- سوراخهای بالِ افقی محورشان در جهتِ چاپ است، پس مشمولِ کمشدناند.
- جبران را ۰٫۴ میگیریم: ۶٫۶ + ۰٫۴ = Ø۷٫۰ در مدل.
- خروجی: Ø۶٫۶ روی قطعه.
چرا ۰٫۴ و نه ۰٫۳ کاتالوگ؟ چون عددِ کاتالوگ «حدود» است و سوراخِ کمی گشاد با واشر جبران میشود، ولی سوراخِ تنگ یعنی مته و از بین رفتنِ موقعیت. اگر با فیلامنت یا نازلِ دیگری کار میکنی، یک صفحهٔ تست با سوراخهای Ø۴، Ø۵، Ø۶ و Ø۸ چاپ کن، با کولیس بخوان، و همین یک عدد را جابهجا کن. ده دقیقه وقت میگیرد و برای همیشه جواب میدهد.
سوراخهای بالِ قائم جبران نشدهاند و Ø۶٫۶ مدل شدهاند. عمدی است: محورشان افقی است، مشکلِ سوراخِ افقی سقفش است نه قطرش، و سقف با همان اشکِ بخشِ قبل حل شده.
دنده بهجای دیوارِ ضخیم — کلِ حساب
کاتالوگ میگوید دنده با یکسومِ ماده همان سفتی را میدهد. این جمله را روی همین براکت باز میکنیم، چون همان جایی است که قطعه میشکند.
مقطعِ بحرانی، صفحهٔ افقیِ ریشهٔ بالِ قائم است. همان صفحهای که لایهها میخواهند از هم باز شوند، پس مساحتِ این مقطع، همان مساحتِ جوشِ بینلایهای است.
بدونِ دنده: پهنا × جدار = ۸۰ × ۴ = ۳۲۰ میلیمتر مربع
با سه دنده: هر دنده روی صفحهٔ ریشه به درازای (۴ + ۳۴) − ۱ − ۴ = ۳۳ میلیمتر حضور دارد (۱ میلیمتر بابتِ فرورفتنِ پوستهها در هم کم شده). پس:
سهمِ دندهها = ۳ × ۳٫۲ × ۳۳ = ۳۱۶٫۸ میلیمتر مربع مجموع = ۳۲۰ + ۳۱۶٫۸ = ۶۳۶٫۸ میلیمتر مربع — یعنی ۱٫۹۹ برابر
حالا راهِ رقیب: بهجای دنده، جدارِ بال را از ۴ به ۸ ببریم. مقطعِ ریشه میشود ۸۰ × ۸ = ۶۴۰ میلیمتر مربع، تقریباً همان عدد. تا اینجا مساوی. تفاوت در ماده است:
| راهحل | مقطعِ ریشه | مادهٔ اضافه | وزنِ اضافه (PETG) | | --- | --- | --- | --- | | بالِ ۴ میلی، بدون دنده | ۳۲۰ میلیمتر مربع | — | — | | بالِ ۸ میلی | ۶۴۰ میلیمتر مربع | ۱۹٬۲۰۰ میلیمتر مکعب | ۲۴٫۴ گرم | | بالِ ۴ میلی + سه دندهٔ ۳٫۲ | ۶۳۷ میلیمتر مربع | ۵٬۸۸۰ میلیمتر مکعب | ۷٫۵ گرم |
حسابِ دو ردیفِ آخر:
- ضخیمکردنِ بال: ۸۰ × ۶۰ × ۴ = ۱۹٬۲۰۰ میلیمتر مکعبِ اضافه. در چگالیِ ۱٫۲۷ گرم بر سانتیمتر مکعب: ۱۹٫۲ × ۱٫۲۷ = ۲۴٫۴ گرم.
- سه دنده: ۳ × ۶۱۲٫۵ × ۳٫۲ = ۵٬۸۸۰ میلیمتر مکعب، یعنی ۵٫۸۸ × ۱٫۲۷ = ۷٫۵ گرم.
- نسبت: ۵۸۸۰ ÷ ۱۹۲۰۰ = ۰٫۳۱ — همان یکسومِ کاتالوگ، اینبار با عدد.
نتیجه: حدود ۱۷ گرم کمتر در هر قطعه، و زمانِ چاپِ کمتر به همان نسبت. در تیراژِ صد عدد، ۱٫۷ کیلوگرم فیلامنت.
یک نکتهٔ طراحیِ ظریف هم اینجا هست: پنجرههای سبکسازیِ بالِ قائم از ارتفاعِ ۱۲ شروع میشوند، نه از ریشه. هشت میلیمترِ اولِ بالِ قائم بیشترین لنگر را میبرد و سوراخکردنش دقیقاً همان کاری است که دندهها میخواستند خنثی کنند. ماده را از جایی بردار که بار از آنجا رد نمیشود.
اگر این منطق آشنا به نظر میرسد، در قالب تزریق همان است با یک قیدِ اضافه: آنجا ضخامتِ دنده نباید از ۶۰٪ دیوارِ اصلی بیشتر شود وگرنه پشتش فرو میرود. در FDM چنین محدودیتی نداری و دندهٔ ۳٫۲ روی جدارِ ۴ (یعنی ۸۰٪) کاملاً مجاز است.
تلورانس: ±۰٫۳ یا ±۰٫۵٪؟ نقطهٔ تعویض را حساب کن
تلورانسِ کاتالوگِ FDM «±۰٫۳ میل یا ±۰٫۵٪» است — یعنی هرکدام بزرگتر شد. نقطهای که این دو برابر میشوند:
۰٫۳ ÷ ۰٫۰۰۵ = ۶۰ میلیمتر
زیر ۶۰ میلیمتر، همان ±۰٫۳ حاکم است. بالای ۶۰، درصد. پس برای پهنای ۸۰ میلیمتریِ براکت: ۰٫۰۰۵ × ۸۰ = ۰٫۴ میلیمتر. و اگر تا مرزِ حجمِ کاری بروی، ۰٫۰۰۵ × ۵۰۰ = ۲٫۵ میلیمتر — عددی که اگر قطعه قرار است روی چیزی بنشیند، باید از قبل بدانیاش.
حالا یک بررسیِ واقعی. دو سوراخِ بالِ افقی در X=۱۶ و X=۶۴ نشستهاند، یعنی فاصلهٔ مرکز تا مرکز ۴۸ میلیمتر. ۴۸ کمتر از ۶۰ است، پس خطای موقعیت ±۰٫۳ میلیمتر. لقیِ موجود:
Ø۶٫۶ − Ø۶٫۰ = ۰٫۶ میلیمتر قطری، یعنی ۰٫۳ از هر طرف
خطای مجاز دقیقاً به اندازهٔ کلِ لقی است. یعنی در بدترین حالت هر دو پیچ میروند، ولی حاشیهای نمیماند. اگر قطعهٔ مقابل هم چاپی باشد، خطاها جمع میشوند و دیگر نمیرود. سه راهِ درست: یکی از دو سوراخ را شیاری (slot) کن، یا سوراخها را کوچک چاپ کن و بعد مته بزن، یا قطعهٔ مقابل را روی فرایندِ دقیقتری ببر — فرز سه محور با ±۰٫۰۲ یا پرینت رزینی با ±۰٫۱.
این چیزی است که در برگهٔ خدمات به آن «تصمیمِ فرایند» میگوییم: تلورانس، ویژگیِ دستگاه است نه ویژگیِ آرزو.
قطعهای که ساپورتِ داخلیِ درنیامدنی میخواهد، شکستِ طراحی است
دامِ اصلیِ FDM در کاتالوگ با یک جمله نوشته شده: طراحی قطعهای که در هیچ جهتی بدون ساپورتِ داخلی چاپ نمیشود، و ساپورت هم قابل درآوردن نیست.
اینجا مرزِ ظریفی هست که باید روشن بماند. ساپورتِ بیرونی یک هزینه است: ماده، زمان، و یک سطحِ زبر که باید تمیز شود. ساپورتِ داخلی در حفرهای که دهانه ندارد یک خرابی است؛ ماده برای همیشه داخلِ قطعه میماند، وزن دارد، سر و صدا میکند، و اگر کانالِ عبورِ سیال باشد مسدودش میکند. اسلایسر نمیتواند نجاتت بدهد؛ این را CAD تعیین کرده است.
تستِ سادهای که پیش از خروجیِ STL میگیریم: مدل را در هر شش جهتِ اصلی بچرخان و در هر کدام بپرس آیا سطحی تندتر از ۴۵ درجه باقی میماند، و اگر میماند آیا دستت به آن میرسد. اگر جوابِ هیچ جهتی «بله» نشد، طرح آماده نیست — نه چاپ.
چهار راهِ خروج، به ترتیبِ ارزانی:
- شکل را عوض کن. پخِ ۴۵ درجه، اشک بهجای دایره، شیروانی بهجای سقفِ صاف. تقریباً همیشه همین کافی است.
- قطعه را دو تکه کن. دو نیمهٔ بدونِ آویز که بعد از چاپ با پیچ یا چسب یکی میشوند، از یک تکهٔ پر از ساپورت بهترند — و درزِ جوش را خودت جایی میگذاری که بار از آن رد نمیشود.
- دهانهٔ خروج بگذار. اگر حفرهٔ داخلی لازم است، یک سوراخِ دسترسی برایش باز کن. همان منطقی که در پرینت پودری SLS برای خروجِ پودر اجباری است.
- فرایند را عوض کن. SLS اصلاً ساپورت نمیخواهد و هندسه در آن تقریباً آزاد است؛ در عوض برای قطعهٔ متحرکِ چاپشده در جا ۰٫۴ تا ۰٫۶ میلیمتر لقی میخواهد.
| فرایند | تلورانس | ساپورت | حجمِ کاری | | --- | --- | --- | --- | | FDM | ±۰٫۳ یا ±۰٫۵٪ | زیر ۴۵ درجه لازم است | ۲۰۰×۲۰۰×۲۰۰ تا ۵۰۰×۵۰۰×۵۰۰ | | SLA | ±۰٫۱ | لازم است و رد میگذارد | ۱۲۰×۷۰×۱۵۰ تا ۳۰۰×۲۰۰×۳۰۰ | | SLS | ±۰٫۳ یا ±۰٫۳٪ | لازم نیست | ۳۰۰×۳۰۰×۳۰۰ تا ۳۸۰×۲۸۴×۳۸۰ | | DMLS | ±۰٫۱ | ساپورتِ فلزی، با ماشینکاریِ بعدی | ۲۵۰×۲۵۰×۳۰۰ |
سطرِ آخر تصمیمِ گران است: در پرینت فلز DMLS هر سطحِ زیر ۴۵ درجه ساپورتِ فلزی میخواهد که بعداً باید ماشینکاری شود — هزینه آنجاست، نه در خودِ چاپ. قاعدهٔ ۴۵ درجهای که در FDM چند گرم فیلامنت است، در فلز چند ساعت فرز است.
چکلیست پیش از گرفتنِ خروجی
- جهتِ چاپ انتخاب شده و در برگهٔ فنی نوشته شده است؟
- بارِ کششیِ اصلی در صفحهٔ لایه میافتد یا عمود بر آن؟
- تندترین سطحِ رو-به-پایین اندازه گرفته شده و ≤ ۴۵ درجه است؟
- سوراخهای افقی اشکیاند و نوکشان تیز مانده؟
- هر دهانهٔ سقفدار شیروانی شده یا آگاهانه به پل سپرده شده؟
- هر جدار مضربِ صحیحی از پهنای اکستروژن است و از ۰٫۸ کمتر نیست؟
- سوراخهای عمودی ۰٫۳ تا ۰٫۴ میلیمتر بزرگتر مدل شدهاند؟
- بهجای ضخیمکردنِ دیواره، دنده گذاشته شده — و ریشه سوراخ نشده؟
- با تلورانسِ ±۰٫۳ (یا ۰٫۵٪ بالای ۶۰ میلیمتر)، اتصال هنوز جا میرود؟
- مدل بسته است و سطحِ معکوس ندارد؟ خروجی
STLیا3MF، واحد میلیمتر.
هر ده سؤال در CAD جواب داده میشوند، نه در اسلایسر. اسلایسر فقط میتواند تصمیمِ بدِ تو را با ساپورتِ بیشتر بپوشاند و قطعهٔ سنگینتر و زشتترِ همانقدر ضعیف تحویل بدهد.
پرینتر هیچوقت قطعه را خراب نمیکند؛ فقط همان چیزی را میسازد که جهت و شکلش را تو تعیین کردهای.
نمونهٔ کاملِ این چهار قاعده — با نقشه، مدلِ سهبعدی و عددِ آویزِ اندازهگرفتهشده از روی مِش — روی صفحهٔ پرینتر سهبعدی FDM هست. اگر مدلی داری و نمیدانی در کدام جهت باید چاپ شود یا اصلاً بدونِ ساپورت چاپ میشود یا نه، فایلش را بفرست تا نگاه کنیم و همین ده سؤال را رویش جواب بدهیم.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.