
ساخت حجمی
فرز CNC سه محور
3-Axis CNC Mill
اسبِ کارِ ماشینکاری — هر چیزی که تیغه از بالا ببیند، میسازد.
نمونهٔ ساختهشده
حفرهٔ قالب با راهگاه
قالب، تنها محصولی است که مشتریاش هرگز سرِ قیمت چانه نمیزند — چون خرابیاش خیلی گرانتر است.
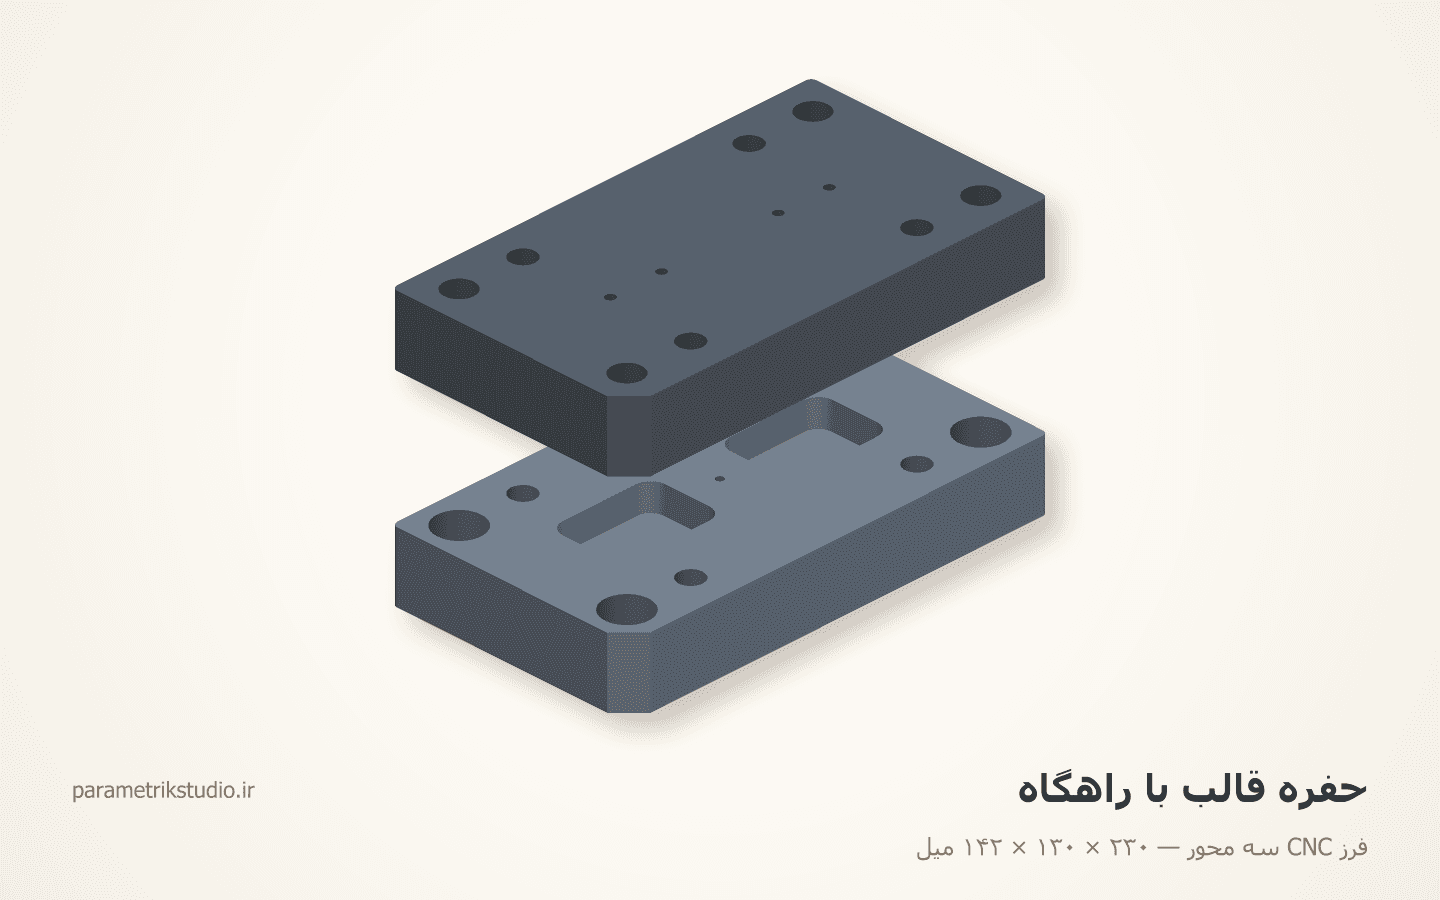
این نمونه چه چیزی را ثابت میکند
شعاعِ گوشهٔ متناسب با تیغه، عمقِ قابلدسترس، سطح جدایش، و راهگاهِ ماشینکاریشده
مشخصات نمونه
- ابعاد کلی
- ۲۳۰ × ۱۳۰ × ۱۴۲ میل
- قطعه
- ۳ نوع، ۴ عدد
- ماده
- فولاد قالب 1.2738 پیشسخت — ۳۲ HRC
- وزن تقریبی
- ۱۵۶۴۳ گرم
- شیبِ خروج
- ۲ درجه روی هر دیوارهٔ حفره و نری — در مِش واقعی است
- گوشهٔ داخلیِ حفره
- ۸ در دهانه، ۷٫۵۱ در کف — تیغه Ø۱۲ یعنی شعاعِ ۶
- عمق به قطرِ تیغه
- حفره ۱٫۱۷ برابر · راهگاه ۱٫۶۷ برابر — حد ۳ تا ۴
- راهگاه
- ذوزنقهای ۴٫۴۱ × ۳ در عمقِ ۵ — مقطع ۱۸٫۵ میلیمتر مربع
- گیت
- ۳٫۳۹ × ۱٫۴ با زمینِ ۱٫۲ — مقطع ۴٫۵ میلیمتر مربع
- تیغهٔ راهگاه
- مخروطیِ Ø۳ با ۸ درجه — همین یکی هم راهگاه هم گیت
- اسپرو
- Ø۴ روی سطحِ جدایش، Ø۷٫۱۴ در پشت — ۲٫۵ درجه
- دیواره و کفِ قطعه
- ۲٫۵ دیواره، ۲٫۵ کف — گیت ۵۶٪ ضخامتِ دیواره
- صفرِ قطعه
- مرکزِ صفحه روی سطحِ جدایش — X۰ Y۰ مرکز، Z۰ سطحِ جدایش
- سطحِ گیره
- پشتِ صفحه، سنگخورده — هر دو صفحه از پشت روی بلوکِ موازی بسته میشوند
- تلورانس
- ±۰٫۰۲ روی حفره و نری · ±۰٫۰۵ روی راهگاه
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- مونتاژ در وضعِ بازِ قالب نشان داده شده — کورسِ ۷۰ میل — و قطعه روی نری مانده، همانجایی که موقعِ باز شدن میماند. در وضعِ بسته دو سطحِ جدایش روی هم مینشینند و ارتفاعِ کلِ مجموعه ۷۲ میل است.
- شعاعِ گوشهٔ حفره در کف ۷٫۵۱ است و تیغهٔ پرداخت شعاعِ ۶ دارد. این ۱٫۵۱ میلیمتر اختلاف عمدی است: تیغهای که دقیقاً اندازهٔ گوشه باشد، در گوشه صد در صد درگیر میشود و چتر میزند.
- دیوارهٔ حفره با تیغهٔ مخروطیِ ۲ درجه در یک پاس پرداخت میشود، نه با پلههای Z. کفِ حفره رویهٔ قطعه است: تیغهٔ تهصاف، نه گرد.
- کلِ راهگاه و هر دو گیت با یک تیغهٔ مخروطیِ Ø۳ با ۸ درجه بریده میشود؛ فقط عمقِ Z عوض میشود. نوکِ شیار خودبهخود نیمگرد در میآید و ۰٫۵ میل مانده به دیوارهٔ نری میایستد.
- شیارِ زیربرشِ کشندهٔ اسپرو عمداً در این نقشه نیست: سه محور زیربرش نمیتراشد. کارش را پینِ Z استانداردِ سیستمِ پران میکند.
- صفحهٔ مادگی دو بست دارد: حفرهها و سوراخها از رو، مخروطِ اسپرو از پشت. مخروط با مته و برقو باز میشود، نه با فرز.
- سطحِ جدایشِ صفحهٔ نری با کفتراشِ Ø۲۵ سرتاسر ۱۱٫۵ میل پایین میآید تا دو نری بماند؛ بلوکِ اولیه به همین اندازه ضخیمتر سفارش داده میشود.
- گوشهٔ پخخورده روی هر دو صفحه، گوشهٔ مبنا است. در حالتِ بسته باید روی هم بیفتد؛ اگر نیفتاد، یکی از دو صفحه برعکس بسته شده.
- ستون و بوشِ راهنما و پینِ پران از کفشکِ استاندارد میآیند و کارِ فرز نیستند؛ فقط نشیمنشان اینجا تراشیده شده. اسپرو بوش ندارد و مستقیم در خودِ صفحه تراشیده شده — برای قالبِ نمونهسازی رایج است و یک قطعهٔ کمتر یعنی یک درزِ کمتر.
مشخصات دستگاه
- چه میسازد
- قالب، قطعهٔ فلزی دقیق، الکترود، فیکسچر
- ماده
- آلومینیوم · فولاد · برنج · پلاستیک مهندسی · چوب و رزین
- ظرفیت
- میز ۶۰۰×۴۰۰ تا ۲۰۰۰×۱۰۰۰
- تلورانس
- ±۰٫۰۲ میل
- لقی برش
- قطر تیغه — Ø۱ تا Ø۲۵
- فرمت ورودی
- STEP · IGES · STL برای سطح
چه کسانی این دستگاه را دارند: ماشینکاری صنعتی، قالبسازی، صنایع خودرو و نفت
قواعد طراحی برای فرز CNC سه محور
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
گوشهٔ داخلی نمیتواند تیز باشد: شعاعش دستِکم برابر شعاعِ تیغه است. شعاعِ بزرگتر یعنی تیغهٔ بزرگتر و زمانِ کمتر.
- ۲
عمقِ حفره نباید از ۳ تا ۴ برابرِ قطرِ تیغه بیشتر شود وگرنه تیغه میلرزد و سطح موج میافتد.
- ۳
زیربرش با سه محور ممکن نیست — اگر لازم است، یا قطعه باید برگردانده شود یا برود روی پنج محور.
- ۴
کفِ حفره با تیغهٔ تخت صاف درمیآید ولی گوشهاش شعاع دارد؛ با تیغهٔ گرد، کف موجدار است.
- ۵
سطحِ گیره و نقطهٔ صفرِ قطعه باید در نقشه مشخص باشد — این جزئی از طراحی است، نه کارِ اپراتور.
خطای رایجی که کار را خراب میکند
کشیدنِ گوشهٔ داخلیِ تیز در CAD و انتظارِ همان از دستگاه — هیچ تیغهٔ گردی گوشهٔ تیز نمیسازد.
فرمت تحویل
مدل باید با تلورانس و پرداختِ سطح مشخص تحویل شود
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
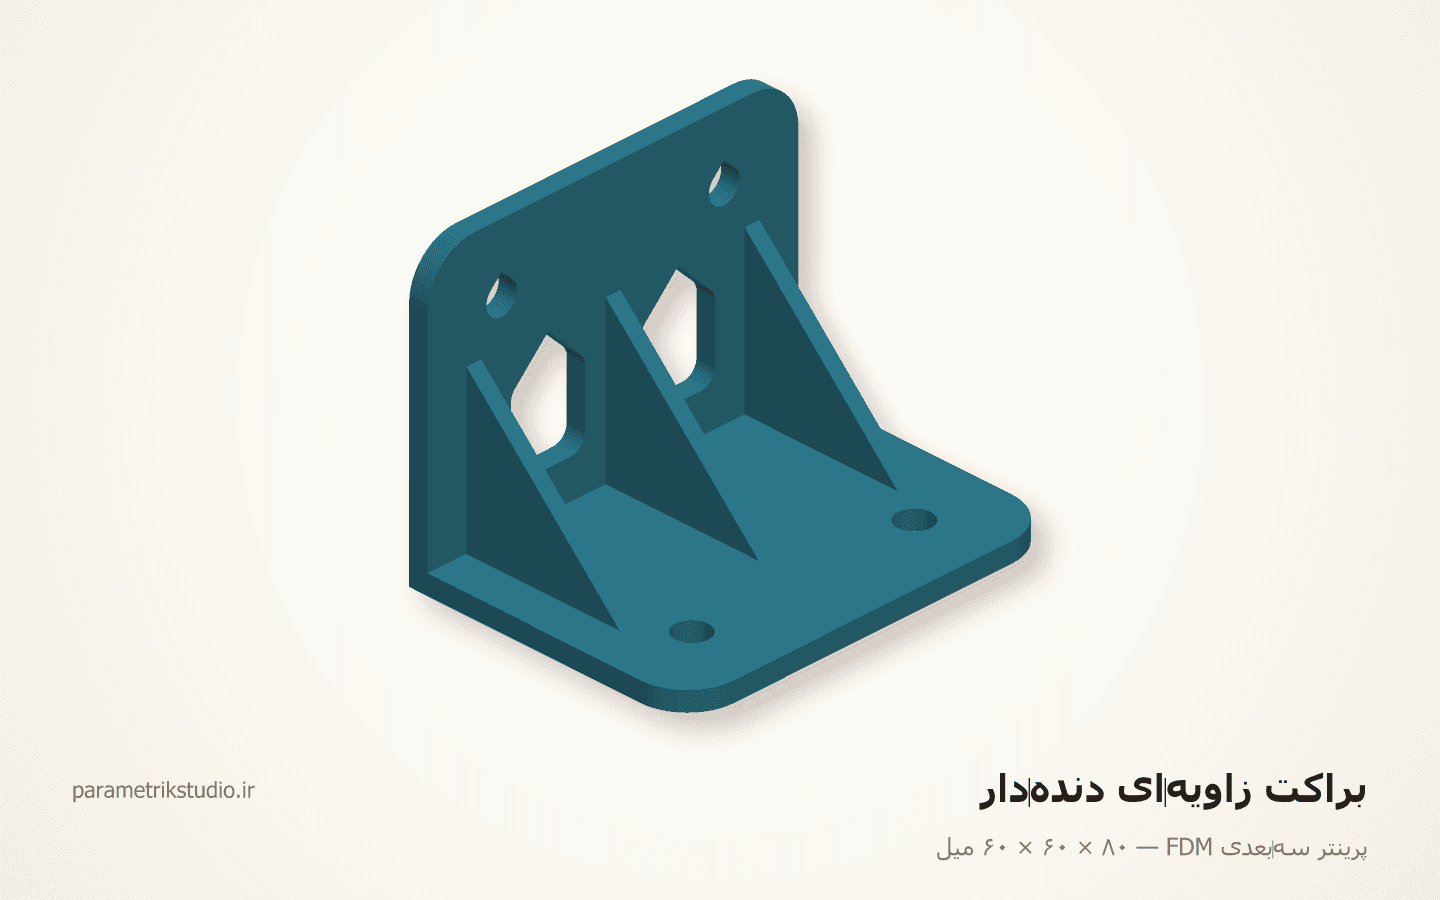
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
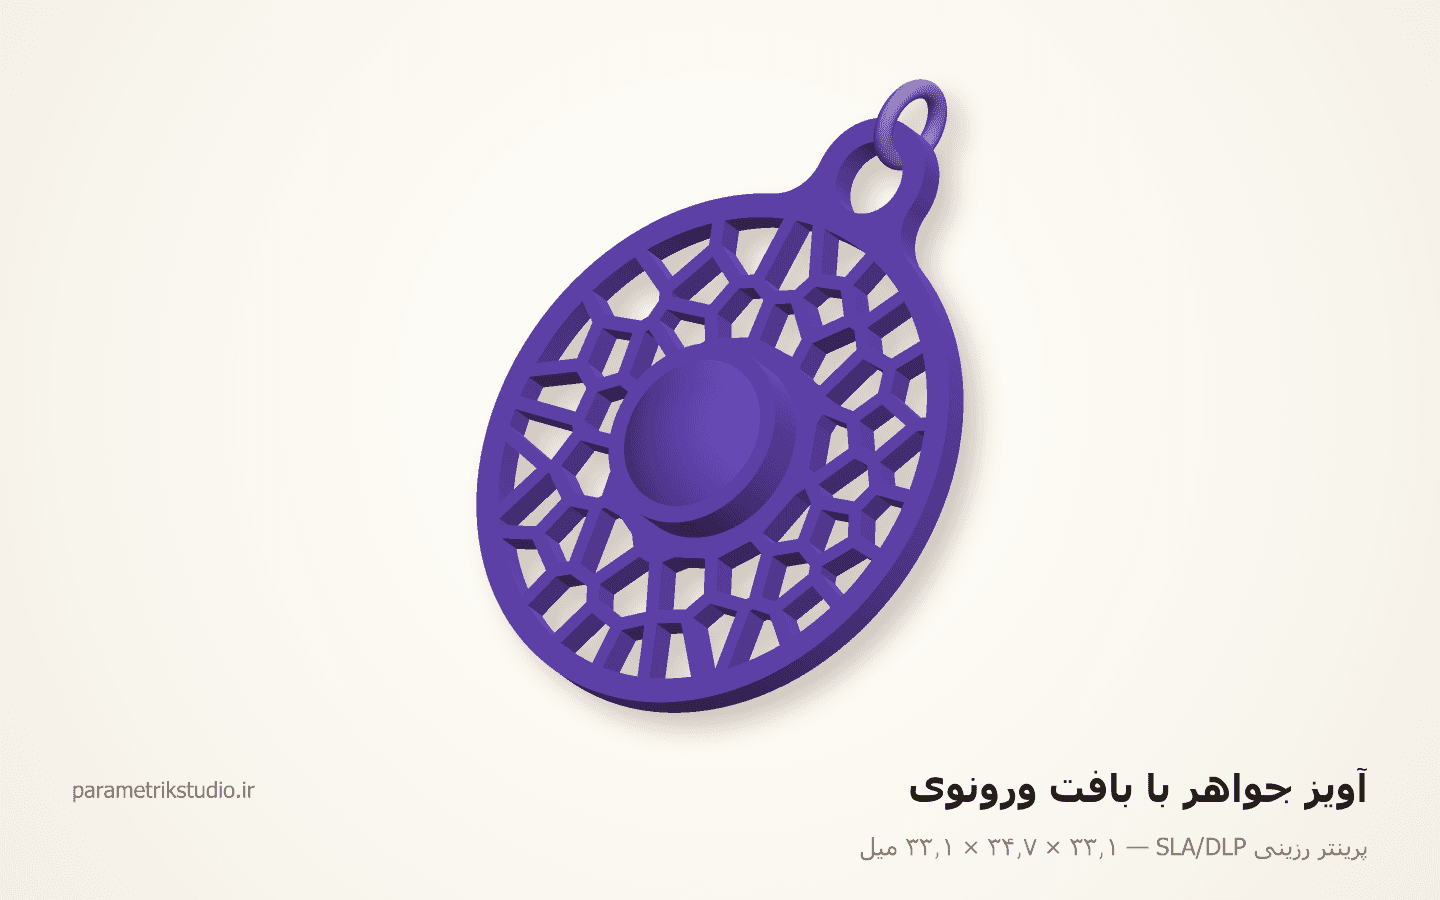
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
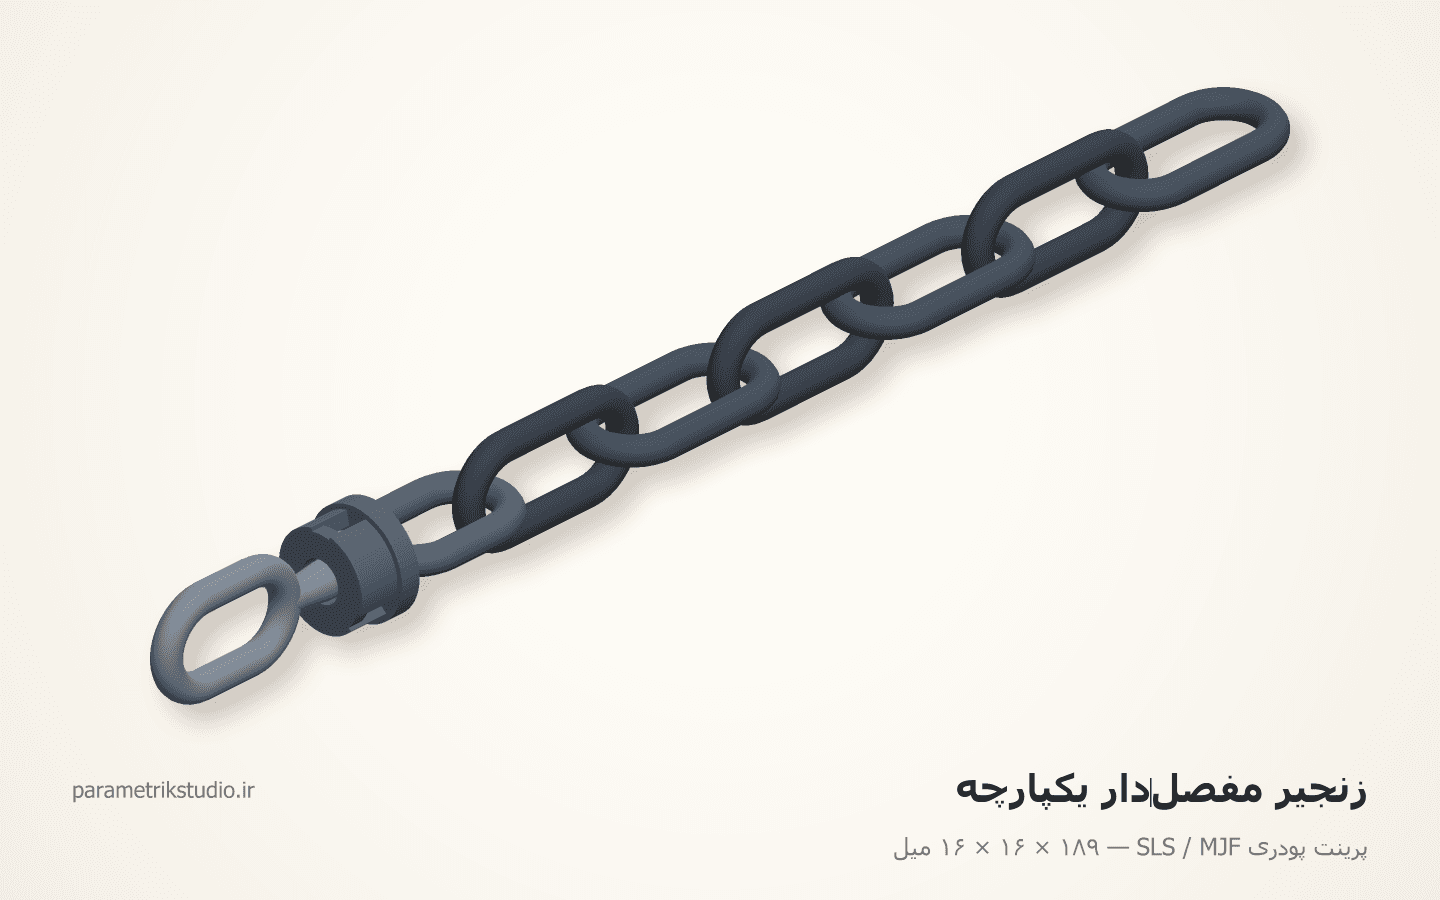
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.