
ساخت حجمی
قالب تزریق پلاستیک
Plastic Injection Mold
گرانترین «بله» و گرانترین «نه» — قالبِ غلط، پولِ سوخته است.
نمونهٔ ساختهشده
قاب محصول آمادهٔ قالب
قطعهای که تفاوتِ «طراحی زیبا» و «طراحیِ تولیدپذیر» را در یک نگاه نشان میدهد.
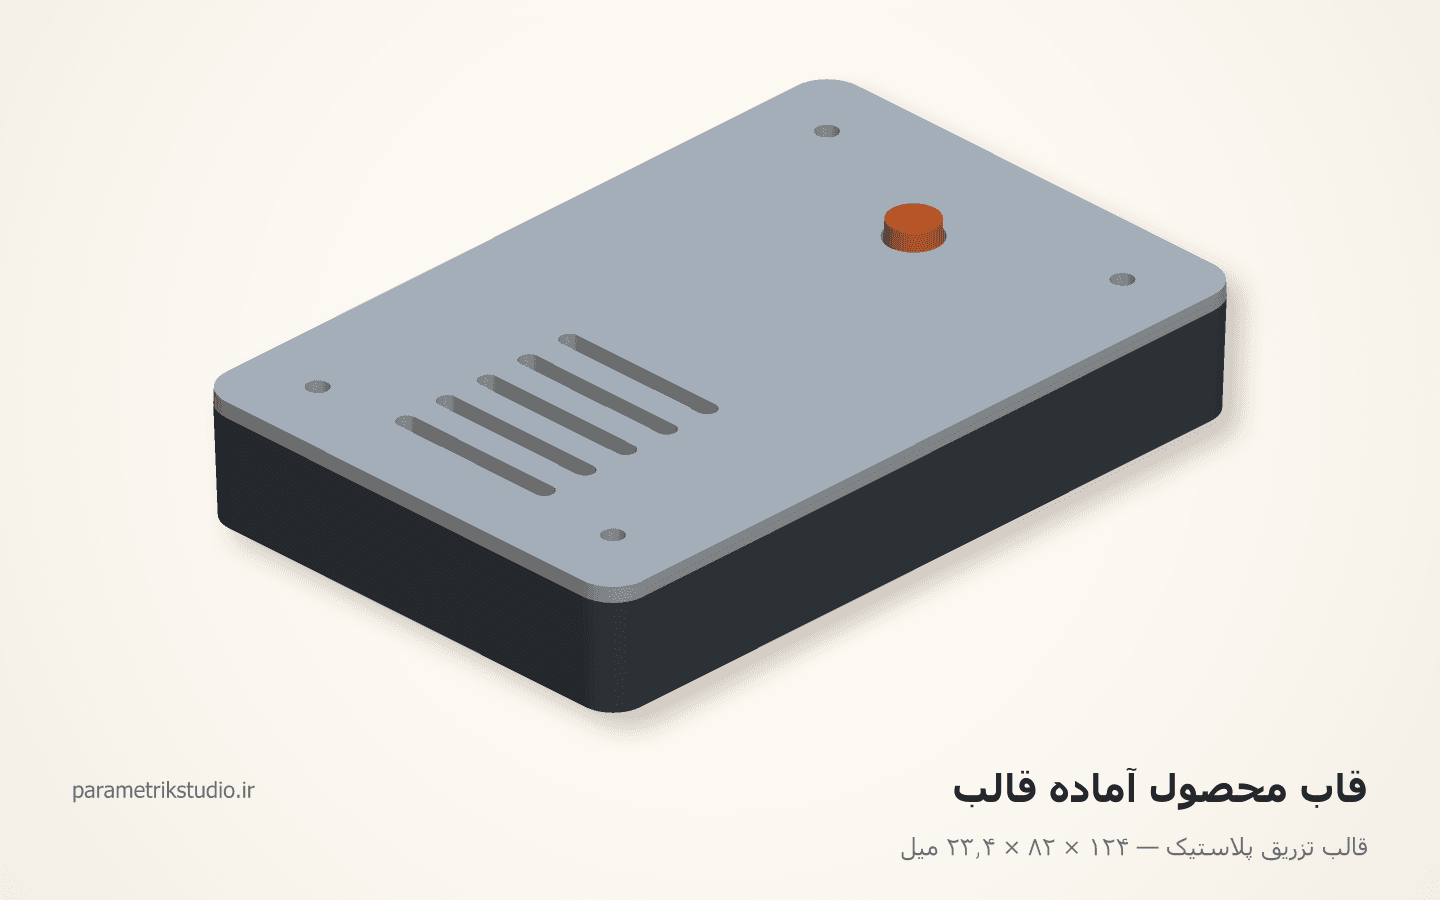
این نمونه چه چیزی را ثابت میکند
شیب خروجِ ۲ درجه روی همهٔ دیوارهها، دیوارهٔ یکنواخت، دندهٔ ۶۰٪، بوسِ تقویتشده و خطِ جدایش انتخابشده
مشخصات نمونه
- ابعاد کلی
- ۱۲۴ × ۸۲ × ۲۳ میل
- قطعه
- ۳ نوع، ۳ عدد
- ماده
- ABS — تزریق
- وزن تقریبی
- ۷۳ گرم
- ماده و چگالی
- ABS — تزریق · چگالی ۱٫۰۴ گرم بر سانتیمتر مکعب
- ابعادِ قابِ بسته
- ۱۲۴ × ۸۲ × ۲۰٫۵ میل (بدونِ کلید)
- ضخامتِ دیواره
- ۲٫۵ یکنواخت — کف، دیواره و درپوش؛ کلید ۱٫۵
- شیبِ خروج
- ۲٫۰۰ درجه روی هر دیواره و دنده · سوراخِ بوس ۱٫۰۰ درجه
- کمترین شیبِ اندازهگرفتهشده
- ۱٫۰۰ درجه از میانِ ۶,۰۱۶ مثلث — هیچ وجهِ عمودی نیست
- دنده
- ۱٫۵ = ۶۰٪ دیوار · نازکترین جای دنده ۰٫۸۷
- بوسِ پیچ
- Ø۵٫۶ بیرون · سوراخ Ø۲٫۶ تا Ø۲٫۰۵ · جدار ۱٫۵
- خطِ جدایش
- z = ۱۸ — همان درزِ بدنه و درپوش، بزرگترین مقطعِ هر دو قطعه
- جهتِ باز شدن
- بدنه +Z · درپوش و کلید −Z — سه قالبِ جدا
- زیربرش
- ندارد — هیچ کشوییای لازم نیست؛ ورودیِ کابل از کف است نه از دیواره
- لقیِ لبه
- ۰٫۲۸ شعاعی، ثابت در تمامِ ۵ میل درگیری
- انقباض
- ۰٫۵٪ — حفرهٔ قالب ۱۲۴٫۶۲ × ۸۲٫۴۱ تراشیده میشود
- وزنِ شات
- ۷۳٫۳ گرم برای هر سه قطعه، بدونِ راهگاه
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- هیچ سطحی در این مجموعه عمود بر خطِ جدایش نیست. کمترین زاویه ۱٫۰۰ درجه است و از روی نرمالِ تکتکِ مثلثها اندازه گرفته شده، نه از روی ادعا. اگر کسی یک دیوارهٔ صاف اضافه کند، همین عدد صفر میشود و در برگهٔ فنی دیده میشود.
- سوراخِ بوس ۱٫۰۰ درجه شیب دارد و بقیهٔ قطعه ۲٫۰۰ درجه. دلیلش طول است: این سوراخ ۱۵٫۷ میل عمق دارد و با ۲ درجه، تهش به Ø۱٫۵۰ میرسید — پیچِ M3 قبل از رسیدن به ته، قفل میشد. با یک درجه، از Ø۲٫۶ به Ø۲٫۰۵ میرسد و در هفت میلِ اولِ درگیری، همان قطرِ پیشِ لازم را دارد.
- ورودیِ کابل عمداً روی **کف** است. همان پنجره روی دیوارهٔ کناری یک زیربرشِ تمامعیار است: یک کشویی میخواهد، و کشویی قیمتِ قالب را چند برابر میکند. قاب روی دیوار مینشیند و کابل از پشت میآید، پس این تغییر هیچ هزینهای برای محصول ندارد و کلِ یک مکانیزم را از قالب حذف میکند.
- لبهٔ آویزانِ درپوش و دیوارهٔ داخلیِ بدنه هر دو ۲٫۰۰ درجهاند و **همجهت**. برای همین لقیِ بینشان در تمامِ ۵ میل درگیری ۰٫۲۸ میماند. اگر یکی از دو شیب برعکس بود، درز گوهای میشد: بالا سفت و پایین لق — همان چیزی که در قابِ ارزان، صدای تقتق میدهد.
- هر دنده ۱٫۵ است، یعنی ۶۰٪ دیوارِ ۲٫۵. این عدد سقفِ قاعده است نه انتخابِ دلبخواه: دندهٔ همضخامتِ دیوار، پشتِ خودش روی سطحِ بیرونی یک خطِ فرورفته میگذارد که زیرِ نورِ مورب از دو متری دیده میشود.
- بوسها تو-خالیاند و سوراخشان تا زیرِ سطحِ کف ادامه دارد. بوسِ تو-پُر یعنی یک مقطعِ Ø۵٫۶ در قطعهای با دیوارهٔ ۲٫۵ — و یعنی چهار لکهٔ فرورفته روی کفِ بیرونی، دقیقاً همانجایی که محصول روی دیوار پیچ میشود و دیده میشود.
- این مدل اندازهٔ **نهاییِ قطعه** است. حفرهٔ قالب باید با انقباضِ ۰٫۵٪ بزرگتر تراشیده شود: ۱۲۴٫۶۲ × ۸۲٫۴۱. اگر همین فایل مستقیم به قالبساز برود، قطعه ۰٫۶۲ میل کوچکتر از نقشه در میآید و درپوش دیگر جا نمیرود.
- جای پینِ پران را قالبساز نباید خودش انتخاب کند: روی این قطعه، پرانها باید روی لبهٔ دهانه و روی سرِ بوسها بنشینند — هر دو سطحِ دیدهنشده. کفِ بیرونی سطحِ نمای محصول است و ردِ پران روی آن میماند.
- گیت روی دیوارهٔ کناریِ بدنه و زیرِ خطِ جدایش بسته میشود تا ردش داخلِ درزِ درپوش پنهان بماند. گیت روی کفِ بیرونی، ردِ دایرهایاش وسطِ سطحِ نما میافتد.
مشخصات دستگاه
- چه میسازد
- هر محصولِ پلاستیکیِ انبوه
- ماده
- ABS · PP · PC · نایلون · POM
- ظرفیت
- از قطعهٔ چند گرمی تا چند کیلویی
- تلورانس
- ±۰٫۱ میل — بسته به ماده و انقباض
- لقی برش
- ندارد
- فرمت ورودی
- STEP · Parasolid
چه کسانی این دستگاه را دارند: قالبسازان، تولیدکنندگان لوازم خانگی، بستهبندی، خودرو
قواعد طراحی برای قالب تزریق پلاستیک
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
ضخامتِ دیواره باید یکنواخت باشد — ۱٫۵ تا ۳ میل. هر جای ضخیمتر، فرورفتگی (sink mark) میدهد.
- ۲
شیبِ خروج ۱ تا ۳ درجه روی هر سطحِ عمود بر جهتِ باز شدن، اجباری است؛ بدون آن قطعه از قالب در نمیآید.
- ۳
ضخامتِ دنده نباید از ۶۰٪ دیوارِ اصلی بیشتر شود وگرنه پشتش فرو میرود.
- ۴
بوسِ پیچ باید با دنده تقویت شود، نه با ضخیمکردنِ خودش.
- ۵
خطِ جدایش را خودت انتخاب کن؛ اگر انتخاب نکنی، قالبساز جایی انتخاب میکند که روی سطحِ دیدهشونده بیفتد.
- ۶
زیربرش یعنی کشویی (slider) و کشویی یعنی قالبِ چند برابر گرانتر — گاهی با تغییرِ کوچکِ طرح حذف میشود.
خطای رایجی که کار را خراب میکند
طراحیِ محصول بدون شیبِ خروج و بعد فهمیدنِ آن در مرحلهٔ قالب — یعنی بازطراحیِ کامل.
فرمت تحویل
مدل باید با انقباضِ ماده (۰٫۵ تا ۲٪) بزرگ شده باشد
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
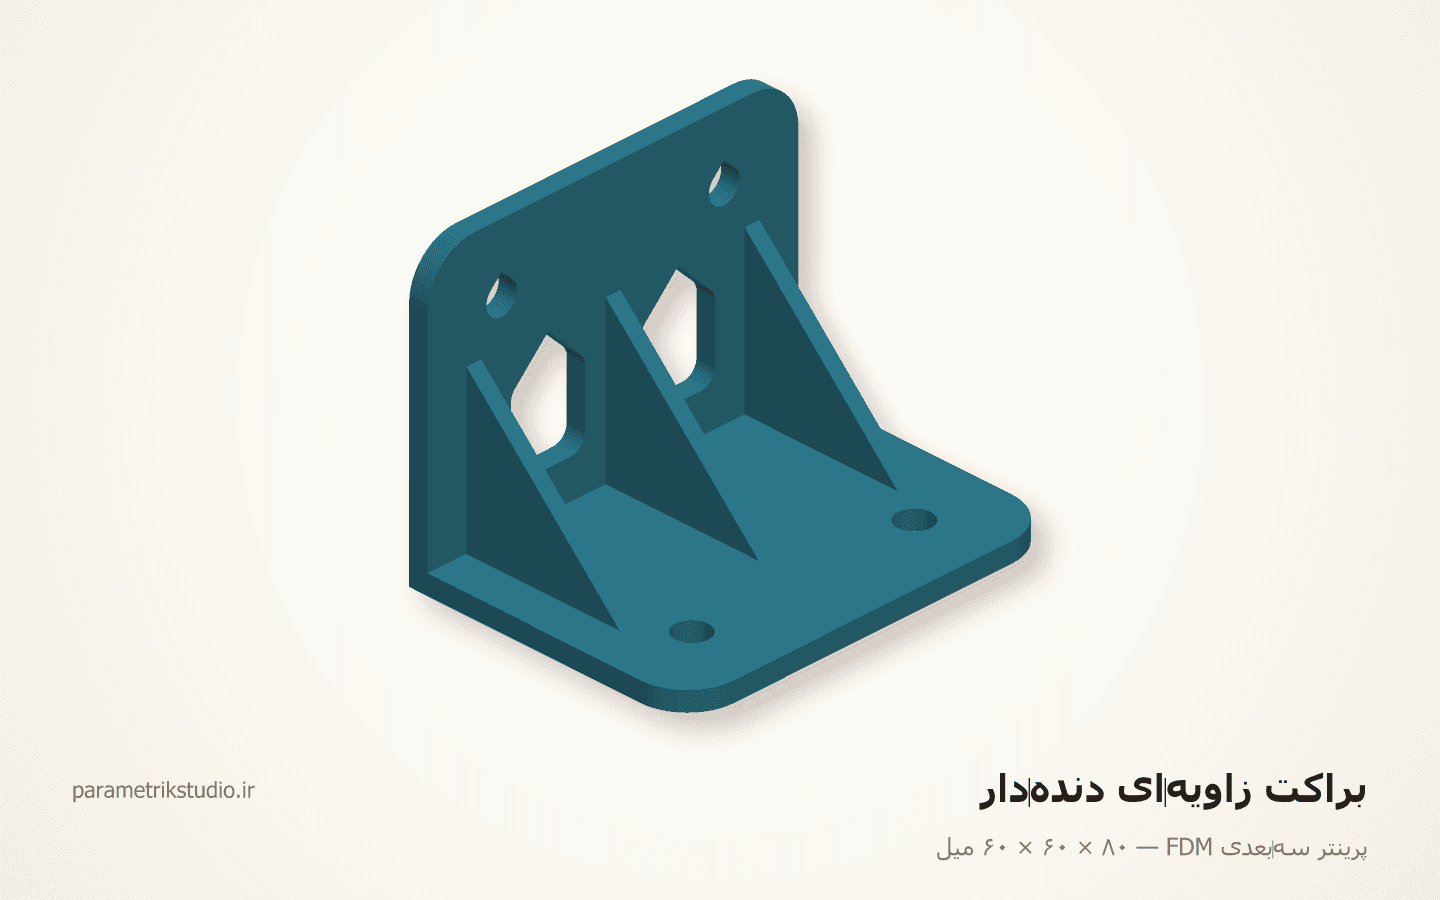
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
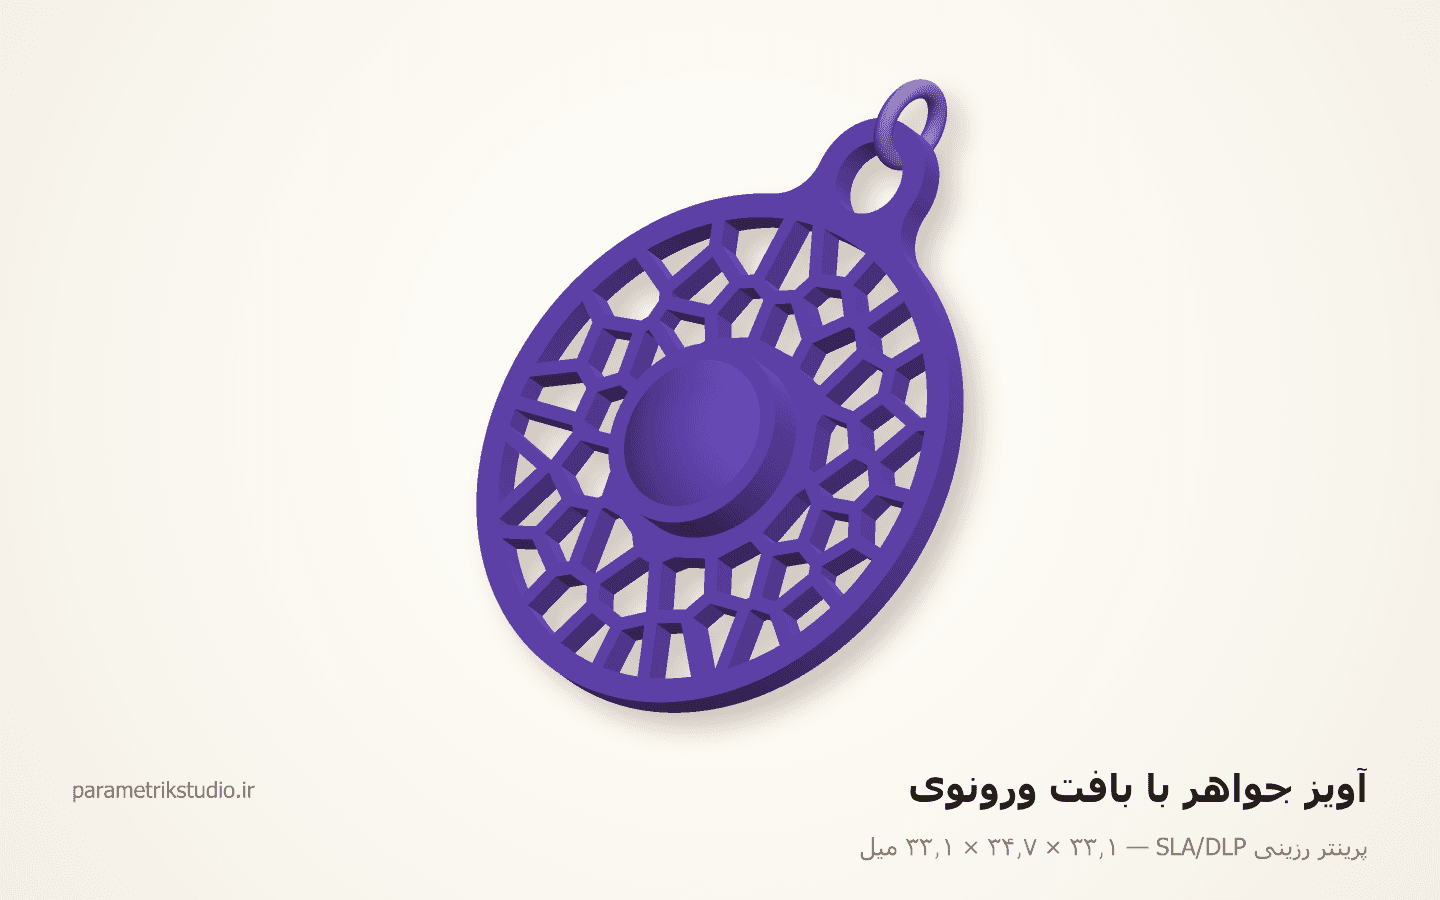
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
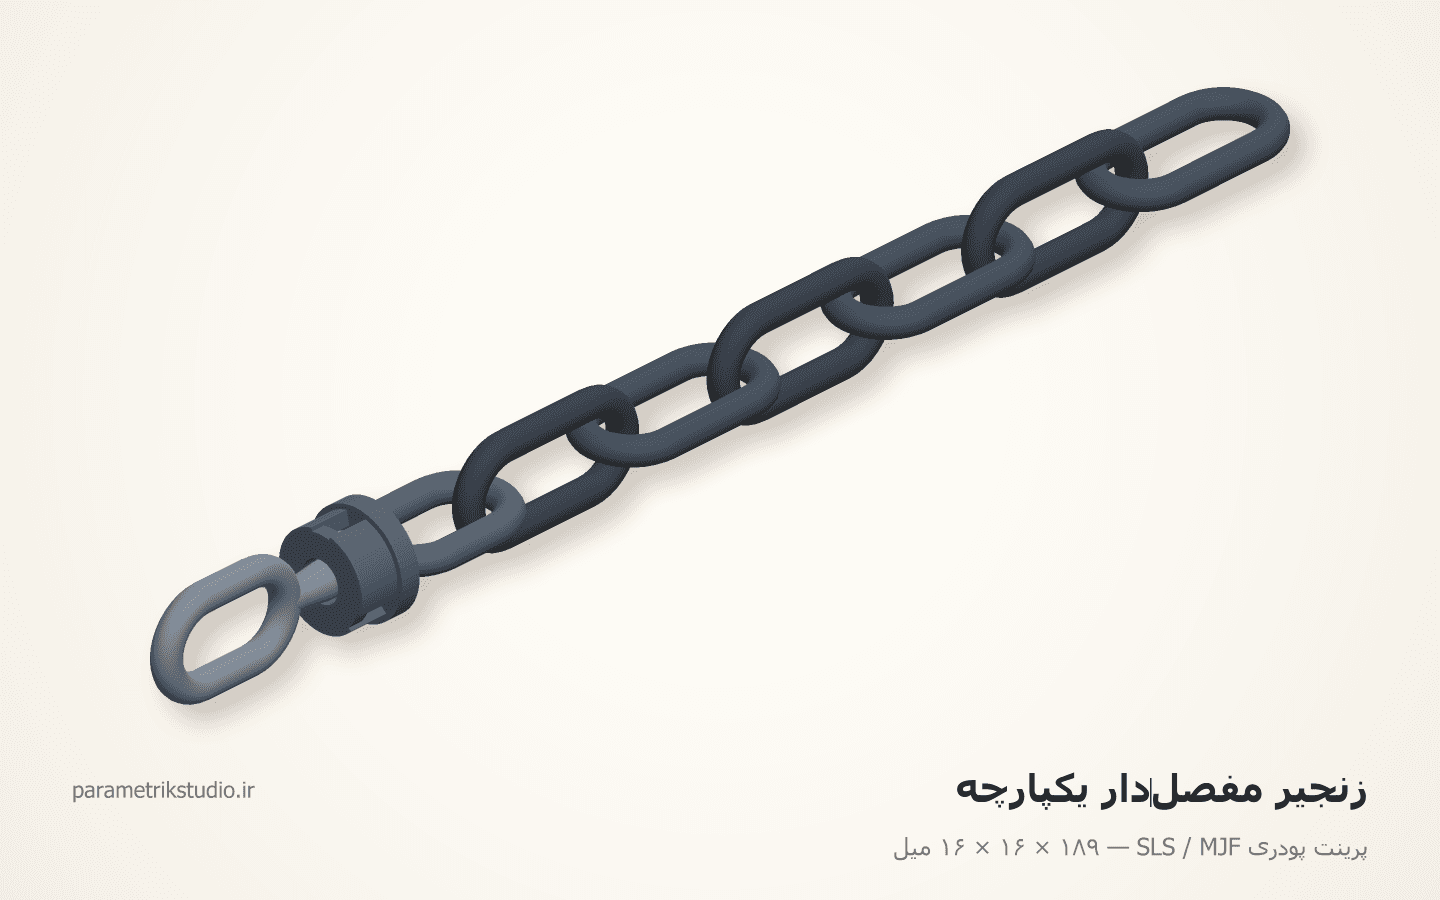
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.