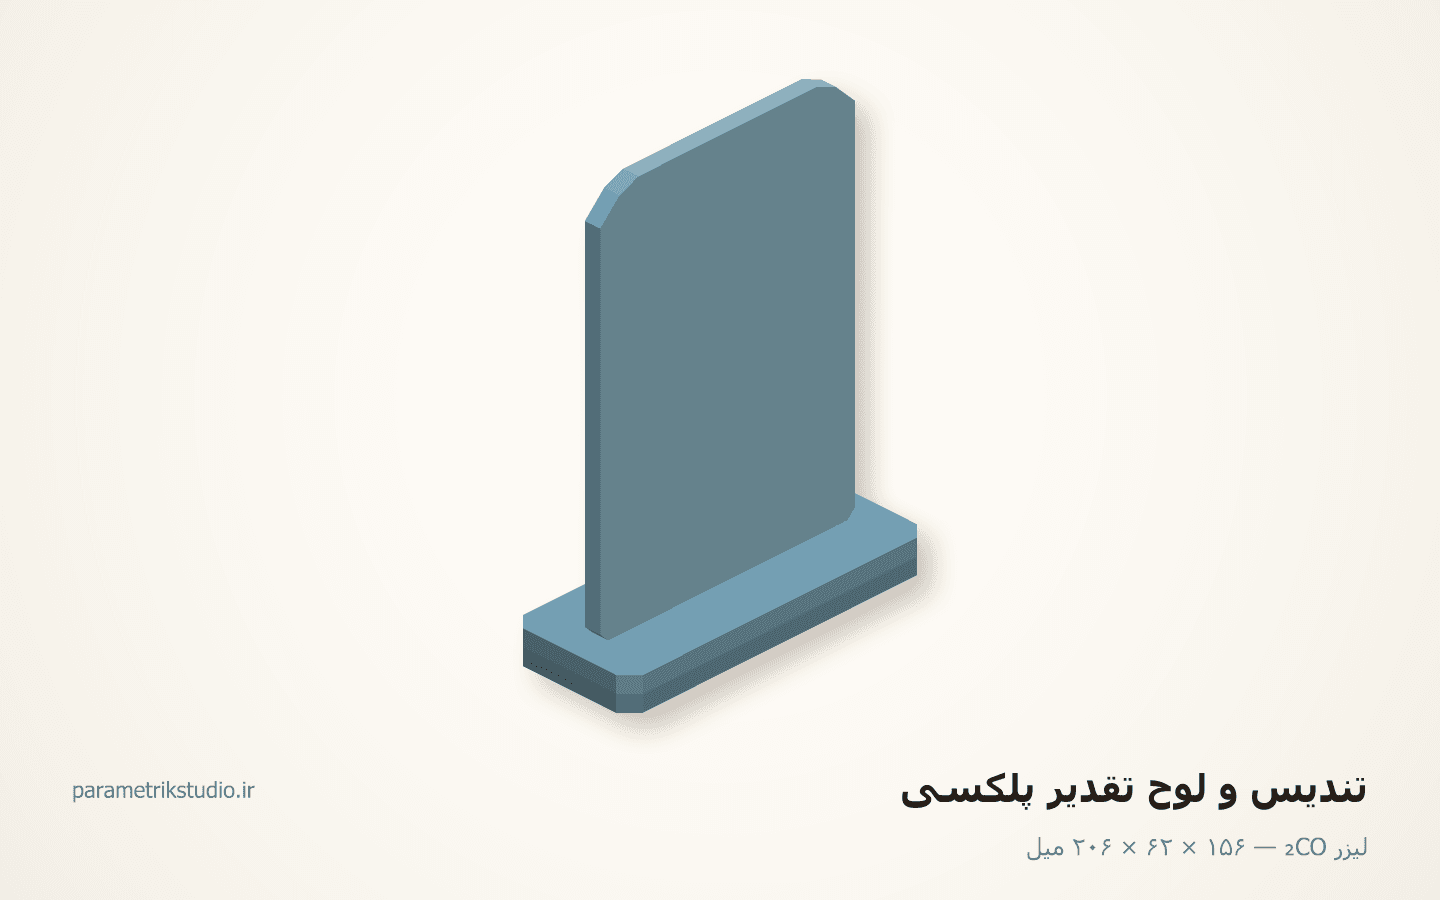
پانصد تندیس در سفارش است و هیچکدام نباید در پایه تکان بخورد. نه پیچی در کار است نه یراقی: یک زبانهٔ پلکسی داخل شکافِ پایه میرود، با فشار دست جا میافتد، و میماند. حالا فایل را باز کن و اندازهها را ببین — پهنای زبانه ۶۲٫۰ و پهنای شکاف هم دقیقاً ۶۲٫۰. هیچ لقیای طراحی نشده.
اتصال کار میکند، و اگر کسی «برای اطمینان» شکاف را ۶۲٫۵ میکشید خراب میشد. دلیلش یک عدد است که در کار لیزر از هر عدد دیگری بیشتر به درد میخورد: لقیِ برش — پهنای خودِ باریکه.
باریکه پهنا دارد و از هر دو طرفِ خط میخورد
خطی که تو میکشی ضخامت ندارد؛ باریکهٔ لیزر دارد. باریکه با عدسی روی یک نقطه جمع میشود و آن نقطه قطر دارد، پس وقتی مسیر را دنبال میکند نواری از ماده را بخار میکند که مرکزش روی خطِ توست و نصفِ پهنایش این طرف خط میافتد و نصف دیگرش آن طرف.
روی لیزر CO₂ این پهنا ۰٫۱۵ تا ۰٫۳۵ میلیمتر است. در فایلِ تندیسِ نمونه، برای پلکسی ۸ میل، عدد ثبتشده ۰٫۲ است.
حالا نتیجهٔ مهمش:
- هر کانتوری که حفره است — شکاف، سوراخ، جیبِ سرتاسری — نصفِ لقی را از دیوارهٔ خودش برمیدارد، پس پهنتر از چیزی درمیآید که کشیدهای.
- هر کانتوری که قطعه است — زبانه، دیسک، بدنه — نصفِ لقی را از لبهٔ خودش از دست میدهد، پس باریکتر درمیآید.
یعنی هر جفتِ نر و مادگی که با یک عدد کشیده شده باشند، دو بار از هم دور میشوند: یکی باز میشود، یکی جمع میشود.
حساب، روی همان تندیسِ نمونه
عددها از فایل نمونهٔ لیزر CO₂ میآید: ورق پلکسی ۸٫۰ میل، لقیِ برش ۰٫۲، پهنای زبانه و شکاف هر دو ۶۲٫۰.
نصفِ لقی روی هر لبه: ۰٫۲ ÷ ۲ = ۰٫۱
شکاف دو دیواره دارد و هر دیواره ۰٫۱ عقب مینشیند:
۶۲٫۰ + ۰٫۱ + ۰٫۱ = ۶۲٫۲
زبانه دو لبه دارد و هر لبه ۰٫۱ آب میرود:
۶۲٫۰ − ۰٫۱ − ۰٫۱ = ۶۱٫۸
لقیِ کل = ۶۲٫۲ − ۶۱٫۸ = ۰٫۴ میلیمتر، یعنی ۰٫۲ روی هر طرف. این همان مقداری است که زبانهٔ پلکسی را با فشارِ انگشت داخل میبرد و تا خشک شدن چسب صاف نگه میدارد.
| لقیِ برش (میل) | از هر طرفِ خط | زبانهٔ ۶۲٫۰ درمیآید | شکافِ ۶۲٫۰ درمیآید | لقیِ کل | | --- | --- | --- | --- | --- | | ۰٫۱۵ | ۰٫۰۷۵ | ۶۱٫۸۵ | ۶۲٫۱۵ | ۰٫۳۰ | | ۰٫۲۰ | ۰٫۱۰۰ | ۶۱٫۸۰ | ۶۲٫۲۰ | ۰٫۴۰ | | ۰٫۲۵ | ۰٫۱۲۵ | ۶۱٫۷۵ | ۶۲٫۲۵ | ۰٫۵۰ | | ۰٫۳۰ | ۰٫۱۵۰ | ۶۱٫۷۰ | ۶۲٫۳۰ | ۰٫۶۰ | | ۰٫۳۵ | ۰٫۱۷۵ | ۶۱٫۶۵ | ۶۲٫۳۵ | ۰٫۷۰ |
ستون آخر همیشه دو برابر ستون اول است. این کلِ ماجراست:
لقیِ کل = ۲ × لقیِ برش — به شرطی که نر و مادگی هر دو با یک عدد کشیده شده باشند.
چرا «برای اطمینان گشادتر بکشیم» اتصال را میکشد
فرض کن طراح نگران است و شکاف را ۶۲٫۵ میکشد. دستگاه همان کار همیشگی را میکند:
شکاف: ۶۲٫۵ + ۰٫۲ = ۶۲٫۷ · زبانه: ۶۲٫۰ − ۰٫۲ = ۶۱٫۸ · لقیِ کل = ۰٫۹، یعنی ۰٫۴۵ روی هر طرف
حالا ببین ۰٫۲۵ میلیمتر اختلاف روی هر طرف چه میکند. زبانه فقط ۸ میل داخل شکاف است و بدنهٔ تندیس ۱۹۰ میل بالای شانه ادامه دارد؛ پس هر لقیای که پایین هست، بالا در نسبت ۱۹۰ به ۸ بزرگ میشود:
- با لقیِ درست: ۱۹۰ × (۰٫۲ ÷ ۸) ≈ ۴٫۸ میل انحراف در نوک
- با شکافِ ۶۲٫۵: ۱۹۰ × (۰٫۴۵ ÷ ۸) ≈ ۱۰٫۷ میل
اولی را فشارِ دست و چسب صاف میکند، دومی را نه. تندیس روی میز کج میایستد و مشتری هم نمیتواند بگوید چرا؛ فقط میبیند که ارزان به نظر میرسد.
نکتهٔ تلختر این است که این خطا در پیشنمایش فایل دیده نمیشود. روی صفحه، ۶۲٫۰ و ۶۲٫۵ شبیه هماند.
تلورانس دستگاه هم روی همین سوار میشود
تلورانس موقعیتدهی لیزر CO₂ ±۰٫۱ میل است و این چیزی جدا از لقیِ برش است. یعنی همان اتصالِ ۰٫۲ در هر طرف، در بدترین حالت بین ۰٫۱ و ۰٫۳ میافتد. هنوز سالم است.
ولی اگر خودت ۰٫۵ لقیِ دستی اضافه کرده باشی، کفِ بازه میشود ۰٫۳۵ و سقفش ۰٫۵۵ — هیچجای این بازه اتصالِ سفت نیست. لقی را دستگاه میسازد، تو فقط باید خرابش نکنی.
لقیِ برش ثابت نیست: ضخامت، توان، ماده
عددِ ۰٫۱۵ تا ۰٫۳۵ یک بازه است، نه یک ثابت، و سه چیز جای تو را در آن بازه تعیین میکند.
ضخامت. باریکه فقط در یک ارتفاع کاملاً جمع است و بالا و پایینِ آن نقطه باز میشود. روی پلکسی ۲ میل تقریباً تمامِ ضخامت داخل همان ناحیهٔ باریک است و لقی به کفِ بازه میچسبد؛ روی پلکسی ۲۰ میل باریکه باید کل ضخامت را باز کند و لقی به سقفِ بازه میرود — و بالای برش کمی پهنتر از پایینش درمیآید. برای قطعهٔ جفتشونده روی ورق ضخیم، سرِ ورق را علامت بزن.
توان. دستگاههای این خانواده از ۸۰ تا ۳۰۰ وات فرق دارند. لولهٔ پرتوان همان ورق را سریعتر میبُرد و باریکهٔ پهنتری میگذارد. فایلی که روی دستگاهِ ۸۰ وات جفت شده، روی ۳۰۰ وات لق میشود.
ماده. پلکسی بخار میشود و لبهٔ تمیز میدهد؛ چندلا و MDF میسوزند و ذغال میگذارند. لقی روی چوب عملاً کمی بیشتر از پلکسیِ همضخامت درمیآید، و بخشی از آن ذغالِ نرم است که با اولین فشار میریزد و اتصال را لق میکند.
لقیِ دستگاهِ خودت را در ده دقیقه اندازه بگیر
این کار را یک بار برای هر ترکیب ماده و ضخامت انجام بده و عدد را جایی بنویس.
- یک مستطیل ۱۰۰٫۰ در ۲۰ بکش.
- داخلش ۹ خطِ عمودی با فاصلهٔ ۱۰ میل بگذار، تا به ده قطعهٔ ۱۰ میلی تقسیم شود.
- روی همان ماده و همان ضخامتِ کارِ اصلی ببُر.
- ده قطعه را به ترتیب و چسبیده به هم روی میز بچین و طول کلِ ردیف را با کولیس بگیر.
نوار ده بار لقی خورده است: دو لبهٔ بیرونی هرکدام نصفِ لقی، و نه خطِ داخلی هرکدام یک لقیِ کامل. پس:
لقی = (۱۰۰ − طولِ اندازهگیریشده) ÷ ۱۰
اگر ردیف ۹۸٫۰ درآمد، لقی ۰٫۲ است. اگر ۹۷٫۰ درآمد، ۰٫۳. قشنگیِ این روش این است که خطای کولیس هم بر ده تقسیم میشود.
کنترلِ دوم: یک مربع ۵۰٫۰ ببُر و ضلعش را بگیر. اگر ۴۹٫۸ شد، لقی ۰٫۲ است. این یکی سریعتر است ولی خطای کولیس مستقیم وارد جواب میشود.
همین قاعده روی بقیهٔ دستگاهها
هر دستگاهی که ماده را «میخورد» این لقیِ مجانی را میدهد؛ فقط اندازهاش فرق میکند.
| دستگاه | لقیِ برش | لقیِ کلِ مجانی (۲ برابر) | | --- | --- | --- | | لیزر CO₂ | ۰٫۱۵ تا ۰٫۳۵ | ۰٫۳ تا ۰٫۷ | | لیزر فایبر | ۰٫۱ تا ۰٫۳ | ۰٫۲ تا ۰٫۶ | | وایرکات | حدود ۰٫۳ با سیم Ø۰٫۲۵ | ۰٫۶ | | واترجت | ۰٫۸ تا ۱٫۲ | ۱٫۶ تا ۲٫۴ | | پلاسما | ۱٫۵ تا ۳ | ۳ تا ۶ | | پلاتر برش | تقریباً صفر | صفر |
دو مورد استثنا هستند و هر دو مهماند.
پلاسما لقیِ ۳ میلی میدهد؛ آنجا «مجانی» نیست، فاجعه است. جفتشوندهٔ پلاسما باید در فایل جبران شود، وگرنه اتصال ۶ میل باز است. فایلِ لیزر را همانطور روی پلاسما نفرست.
روتر CNC فرق ساختاری دارد: لقیِ برشش برابر قطر تیغه است — معمولاً Ø۶ — و همین بزرگی باعث شده CAM آن را جبران کند. مسیر تیغه از بیرونِ کانتور قطعه و از داخلِ کانتور جیب میرود، پس قطعه دقیقاً همانقدری درمیآید که کشیدهای و هیچ لقیای مجانی نمیگیری. آنجا لقی را باید خودت بکشی: عرض جیب = ضخامتِ واقعیِ ورق + ۲٫۰. دقیقاً برعکسِ لیزر.
این تفاوت منشأ یکی از رایجترین خطاهایی است که میبینیم: فایلی که برای روتر کشیده شده و جیبهایش ۲ میل لقی دارند، مستقیم به لیزر رفته و همهچیز شل درآمده.
لیزر جیب نمیتراشد — عمق از لایه ساخته میشود
لیزر فقط سرتاسری میبُرد. هیچ راهی نیست که شیارِ ۸ میلی روی ورق ۱۶ میلی بتراشی. در فایل نمونه، پایه یک بلوکِ ضخیم نیست: دو لایهٔ ۸ میل است که روی هم چسبانده شدهاند، لایهٔ رو با شکافِ سرتاسری و لایهٔ زیر تو-پُر. شکافِ ۸ میلی از همین میآید.
این روش یک مزیت پنهان دارد: هر لایهای که اضافه میکنی، همان لقیِ ۰٫۴ را در همان جا تکرار میکند. پس اتصالِ دولایه و سهلایه هم بدون هیچ محاسبهٔ اضافه جفت میشود.
و یک قاعدهٔ عملی: قطعهای که در طراحیِ سهبعدی «تراشِ نیمهعمق» دارد، روی لیزر باید به لایه تبدیل شود، نه اینکه از اپراتور خواسته شود «کمعمقتر بزند». توان پایینتر روی پلکسی یعنی برشِ نصفه و لبهٔ مات، نه شیارِ تمیز.
حکاکی یک لایهٔ جداست و باید قبل از برش برود
روی این دستگاه دو کارِ کاملاً متفاوت اتفاق میافتد: برشِ برداری که مسیر را دنبال میکند، و حکاکیِ رستری که مثل پرینتر سطر به سطر جارو میکند. ورودیشان هم فرق دارد — برش از DXF یا SVG یا AI میآید و حکاکیِ تصویری از PNG.
پس در فایل، CUT و ENGRAVE دو لایهٔ جدا هستند. و ترتیب اجرا قابل مذاکره نیست:
اول حکاکی، بعد برش. دلیلش مکانیکی است: تا وقتی کانتور بریده نشده، قطعه هنوز بخشی از ورق است و تکان نمیخورد. لحظهای که دورش بریده شد، فقط با وزن خودش روی شانههای میز نشسته — لیزر مکشِ نگهدارندهٔ روتر را ندارد. اگر بعد از برش بخواهی حک کنی، اولین جابهجاییِ نیممیلیمتری نقش را کج میاندازد و روی تندیسی که وسطش یک ستارهٔ دوازدهپَر دارد، کجی کاملاً دیده میشود.
روی سفارشِ پانصدتایی این خطا یک بار اتفاق نمیافتد؛ روی هر پانصد قطعه تکرار میشود.
دو نکتهٔ کوچک که گران تمام میشوند:
- متن باید به مسیر تبدیل شود. دستگاهِ مقصد فونت تو را ندارد. متنِ زنده یا نمیآید یا با فونت دیگری بریده میشود — و تو وقتی میفهمی که پانصد لوح با فونت غلط حک شده است.
- کاغذِ محافظِ پلکسی را فقط از سمتِ حکاکی بردار. سمتِ دیگر تا آخر مونتاژ بماند، وگرنه دودِ برش روی سطح مینشیند و پاک کردنش خودش خط میاندازد.
خطِ تکراری: لبهٔ سوخته و خطر آتش
این شایعترین ایرادِ فایلهایی است که دستمان میرسد، و معمولاً از کپی-پیست یا از اجتماعِ دو شکل میآید: دو کانتور دقیقاً روی هم افتادهاند.
دستگاه نمیداند تکراریاند. دو بار میبُرد. نتیجه روی پلکسی شیارِ عمیقِ سفید و بویِ سوختگی است، روی چندلا لبهٔ ذغالیِ پهن، و در بدترین حالت — وقتی پاسِ دوم روی موادِ داغِ پاسِ اول مینشیند — شعله. کارگاهی که لیزر دارد این را دیده است.
پیشگیریاش یک دکمه است: قبل از خروجی گرفتن، کانتورهای تکراری را حذف کن. و حواست باشد که خطِ حکاکی هم نباید دقیقاً روی خطِ برش بیفتد؛ اگر قاب و کانتور یکیاند، یکیشان را ۰٫۵ میل تو بکش.
لبه: پلکسی براق، چوب سوخته
لبهٔ برشِ لیزر یک پرداخت است، نه یک اتفاق. روی پلکسی ماده ذوب و بخار میشود و آنچه میماند لبهٔ صافِ براق است — بهتر از هر پرداختی که با سنباده میگیری. روی چندلا و MDF ماده میسوزد و لبه قهوهای تا سیاه درمیآید.
هیچکدام غلط نیست؛ فقط باید در طراحی تصمیمگیری شود:
- اگر لبه دیده میشود و پلکسی است، آن را جای شاخص بگذار. لبهٔ براق مزیت است.
- اگر لبه دیده میشود و چوب است، یا سوختگی را بپذیر (روی چندلای روشن، کنتراستِ قهوهای عمداً قشنگ است)، یا آن لبه را به سمتی بچرخان که داخل اتصال پنهان شود.
- اگر نه، باید بعد از برش سنباده بخورد — و آن یک مرحلهٔ دستیِ اضافه است که در قیمتِ پانصدتایی باید دیده شود.
یک اثرِ فنی هم دارد: ذغالِ لبه در اتصالِ فشاری نرم است. روی چندلای ۱۲ میل، همان لقیِ ۰٫۴ بهعلاوهٔ لایهٔ ذغال یعنی اتصالی که اول سفت است و بعد از چند بار باز و بسته شدن لق میشود. برای اتصالِ دائمی چسب بزن؛ برای اتصالِ باز-و-بستهشونده روی چوب حساب نکن.
لولای زنده: جایی که لقی خودِ محصول است
لولای زنده (living hinge) روی چندلا و پلکسی شدنی است: یک ردیف شیارِ موازی که ورقِ سفت را در یک جهت خمشو میکند. اینجا لقیِ برش دیگر مزاحم نیست، خودِ مکانیزم است.
قاعدهٔ حساب ساده است. هر شیار یک خطِ تکی است — مستطیل نکش. اگر شیار را بهصورت مستطیلِ ۰٫۲ بکشی، دستگاه دو خط میبیند و ۰٫۲ + ۰٫۲ برمیدارد، یعنی شیارِ ۰٫۶ و یک نوارِ نازک که داخل دستگاه میافتد.
با خطِ تکی:
پهنای تارِ باقیمانده = گام − لقیِ برش
با گامِ ۳ و لقیِ ۰٫۲، تار ۲٫۸ میماند. با گامِ ۲، تار ۱٫۸. تارِ باریکتر نرمتر خم میشود و زودتر میشکند — و چون همین تار تمام بارِ لولا را میبرد، این تصمیم بین «نرم» و «بادوام» است.
سه چیز که باید روی ضایعات امتحان شود، نه روی کارِ اصلی: گام، طولِ شیار، و فاصلهٔ سرِ شیارها از هم. چندلای ۳ میل با گامی خم میشود که چندلای ۱۲ میل با آن میشکند، و پلکسی برخلاف چوب هیچ هشداری نمیدهد: تا آخرین لحظه سالم است و بعد ترک میخورد. یک نوارِ آزمایشیِ ۱۰۰ میلی با سه گامِ مختلف، ارزانش میکند.
چکلیستِ قبل از فرستادن فایل لیزر
- لقیِ برشِ همین ماده و همین ضخامت را اندازه گرفتهای و نوشتهای؟
- نر و مادگی هر دو با یک عدد کشیده شدهاند و هیچ لقیِ دستی اضافه نشده؟
- اگر لقیِ اضافه لازم بوده، فقط روی یکی از دو قطعه اعمال شده، نه هر دو؟
CUTوENGRAVEدو لایهٔ جدا هستند و ترتیبِ حکاکی-قبل-از-برش در برگهٔ ستآپ نوشته شده؟- کانتور تکراری و خطوطِ روی هم افتاده حذف شدهاند؟
- هیچ متنِ زندهای نمانده و همه به مسیر تبدیل شده؟
- عمقی که در ذهنت بوده به لایه تبدیل شده، چون لیزر جیب نمیتراشد؟
- لبههای دیدهشونده مشخصاند و تکلیفِ سوختگی روشن است؟
- همهچیز داخل میز جا میشود؟ فایلِ نمونه روی ورقِ ۶۰۰×۴۰۰ چیده شده و کوچکترین میزِ این خانواده ۱۳۰۰×۹۰۰ است.
نُه سؤال، ده دقیقه. یک بچ پلکسیِ خراب از هر دهِ آن گرانتر است.
لقیِ برش تنها موردی در ساخت است که خطای دستگاه به نفعت کار میکند — به شرطی که بدانی چقدر است و دست به آن نزنی. کسی که این عدد را میداند، فایلش بدون حاشیه و بدون سوهان جفت میشود؛ کسی که نمیداند، هر بار با نصفِ میلیمتر بازی میکند تا یکی جواب بدهد.
شکاف را گشادتر نکن. لیزر این کار را قبلاً برایت کرده است.
نمونهٔ تندیس پلکسی با همهٔ اعدادش روی صفحهٔ لیزر CO₂ هست، و اگر میخواهی این حساب در فایلِ خودت بسته شود، خدمات دقیقاً همین است. فایلی داری که مطمئن نیستی جفت میشود؟ بفرست نگاه کنیم.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.