
برش تخت
سیمبرش (وایرکات)
Wire EDM
دقتِ میکرونی روی فولادِ سختکاریشده — کاری که هیچ تیغهای نمیتواند.
نمونهٔ ساختهشده
مجموعهٔ سنبه و ماتریس
نمونهای که فقط با عدد درست کار میکند: یک صدم میلیمتر خطا یعنی قالبِ دورریز.
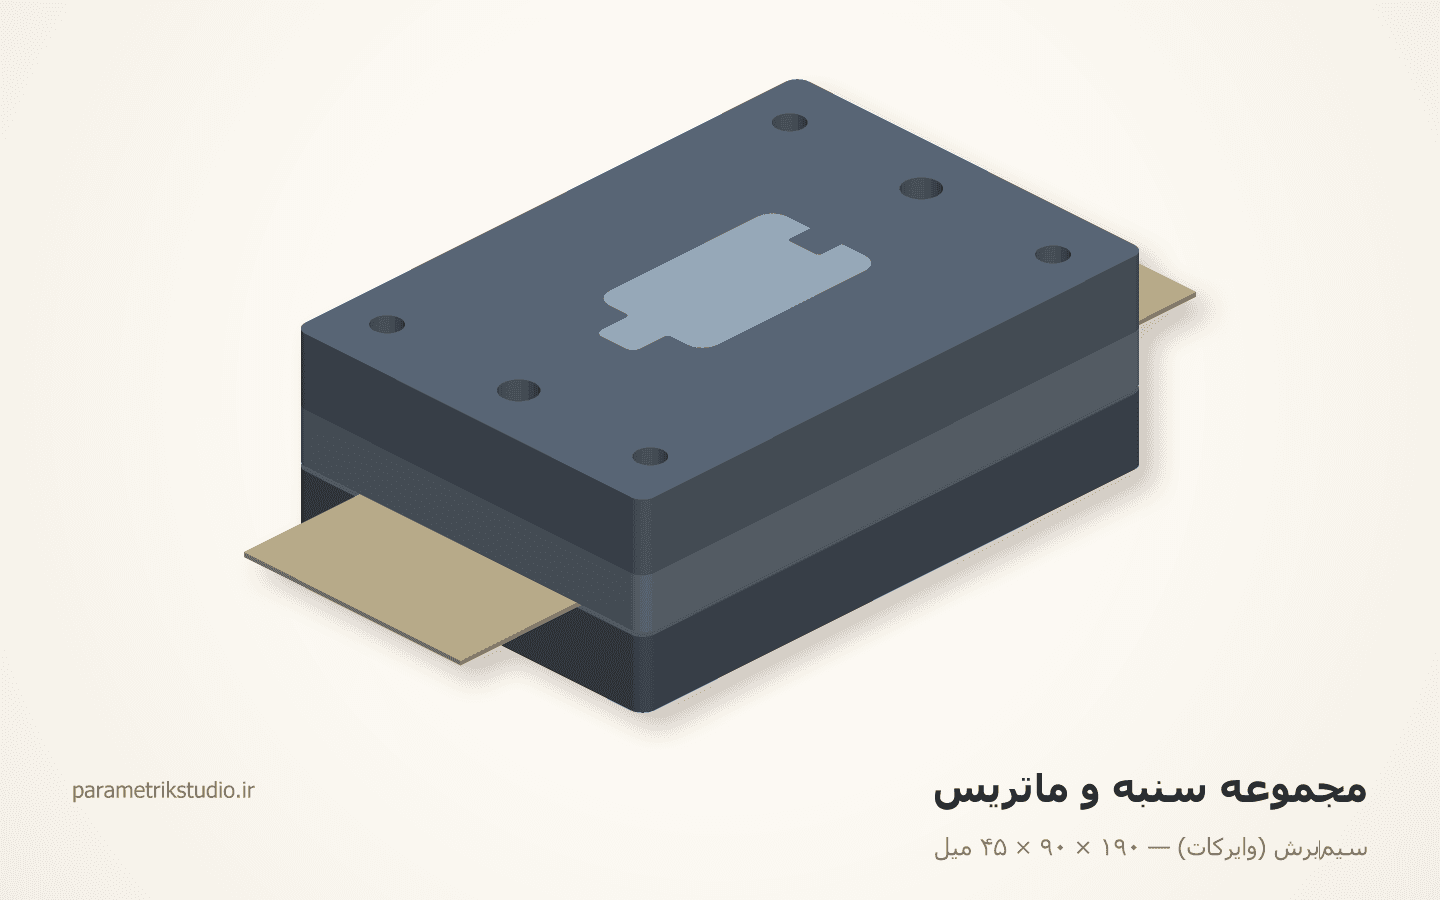
این نمونه چه چیزی را ثابت میکند
لقیِ محاسبهشده برای ورق ۱ میل، سوراخ شروع سیم، و دو کانتورِ هممرکز با آفستِ دقیق
مشخصات نمونه
- ابعاد کلی
- ۱۹۰ × ۹۰ × ۴۵ میل
- قطعه
- ۵ نوع، ۵ عدد
- ماده
- SKD11 سختکاریشده ۶۰ HRC
- وزن تقریبی
- ۳۸۳۷ گرم
- لقیِ سنبه و ماتریس
- ۰٫۰۷ هر طرف — ۷٪ از ورقِ ۱ میلی
- ترتیبِ آفست
- ماتریس اندازهٔ قطعه، سنبه کوچکتر — کار بلانکینگ است
- سیم و درزِ برش
- Ø۰٫۲۵ برنجی، درزِ ۰٫۳ — در CAM
- کمترین گوشهٔ داخلی
- ۰٫۱۲۵ = نصفِ قطرِ سیم — روی لبِ ناخنکِ پنجرهٔ نگهدارنده
- ریشهٔ زبانه
- ۰٫۸ در پروفیل — برای اینکه لبهٔ ماتریس نریزد، نه برای سیم
- سوراخِ شروعِ سیم
- Ø۲ — ۷ عدد در هر صفحه
- زمین و مخروطِ ماتریس
- ۴ زمینِ صاف، بعد ۰٫۲۵ درجه باز (۰٫۰۵ در ۱۲)
- جفتشدنِ سنبه
- نگهدارنده پرسیِ ۰٫۰۱− و پاککن روانِ ۰٫۰۲+ هر طرف
- برنامهٔ برش
- یک پاسِ خشن با ۰٫۰۵ اضافه + دو پاسِ پرداخت
- تلورانسِ ساخت
- ±۰٫۰۰۵ روی هر کانتور
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- کانتورِ بیرونیِ صفحات ابعادِ بلوکِ سنگخورده است؛ روی دستگاه فقط پنجره و سوراخها بریده میشود.
- هر کانتورِ بستهٔ داخلی سوراخِ شروع دارد — لایهٔ DRILL را قبل از شروع بشمار. سنبه سوراخِ شروع ندارد: از لبهٔ بلوک شروع کن.
- اسلاگِ پنجره حدود دویست گرم است: پاسِ اول زبانهٔ ۶ میلی میگذارد (لایهٔ MARK)، اسلاگ گوه میشود، بعد زبانه بریده میشود. سنبه هم همینطور؛ جای زبانه روی یالِ صافِ پایینی است و بعد سنگ میخورد.
- هندسه اندازهٔ نهایی است. آفستِ سیم را CAM میگذارد؛ لقی را دوباره روی هندسه اضافه نکن — یک بار حساب شده.
- سوراخِ شروع را قبل از کوره بزن یا با سوراخکنِ EDM؛ روی ۶۰ HRC هیچ متهای نمیرود.
- صفحات بعد از برشِ خشن تنشگیری میشوند و بعد پرداخت — وگرنه پنجره چند صدم باز میشود.
- نوارِ ورق قطعهٔ تولیدیِ قالب است، نه کارِ سیمبرش؛ در فایل آمده تا ورقِ مبنا ثبت باشد. کانتورش را روی دستگاه نبر.
مشخصات دستگاه
- چه میسازد
- قالب، سنبه و ماتریس، قطعات دقیق صنعتی
- ماده
- فولاد ابزار سختکاریشده · کاربید · استیل · مس و گرافیت
- ظرفیت
- ارتفاع کار تا ۳۰۰ میل · طول تا ۶۰۰
- تلورانس
- ±۰٫۰۰۵ میل
- لقی برش
- قطر سیم + فاصلهٔ جرقه — حدود ۰٫۳ میل با سیم Ø۰٫۲۵
- فرمت ورودی
- DXF R12
چه کسانی این دستگاه را دارند: قالبسازی، ابزارسازی، صنایع دقیق — کمتعداد ولی پرکار
قواعد طراحی برای سیمبرش (وایرکات)
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
لقیِ سنبه و ماتریس باید در فایل باشد — معمولاً ۵ تا ۱۰ درصدِ ضخامت ورقی که پانچ میشود، برای هر طرف.
- ۲
هر کانتور بسته باید سوراخ شروع داشته باشد؛ برای کانتورِ بیرونی، برش از لبه شروع میشود.
- ۳
گوشهٔ داخلی شعاعِ نصفِ قطر سیم میگیرد — گوشهٔ کاملاً تیز فیزیکاً ممکن نیست.
- ۴
قطعه در پایان میافتد: باید زبانهٔ نگهدارنده یا برش دومرحلهای تعریف شود.
- ۵
تنشهای داخلی فولاد بعد از برش آزاد میشود؛ برای دقتِ بالا، برش خشن و پرداخت جدا لازم است.
خطای رایجی که کار را خراب میکند
فایلی که لقیِ سنبه-ماتریس را لحاظ نکرده؛ نتیجه، قالبی است که یا گیر میکند یا پلیسه میدهد.
فرمت تحویل
سوراخ شروعِ سیم باید در فایل باشد، نه در ذهن اپراتور
در همین خانواده
دستگاههای برش تخت
 برش تخت
روتر CNC چوب
CNC Router
پرکارترین دستگاه ورقبُر ایران — و دستگاهی که بیشترین فایلِ بد را میبیند.
نمونهٔ ساختهشده
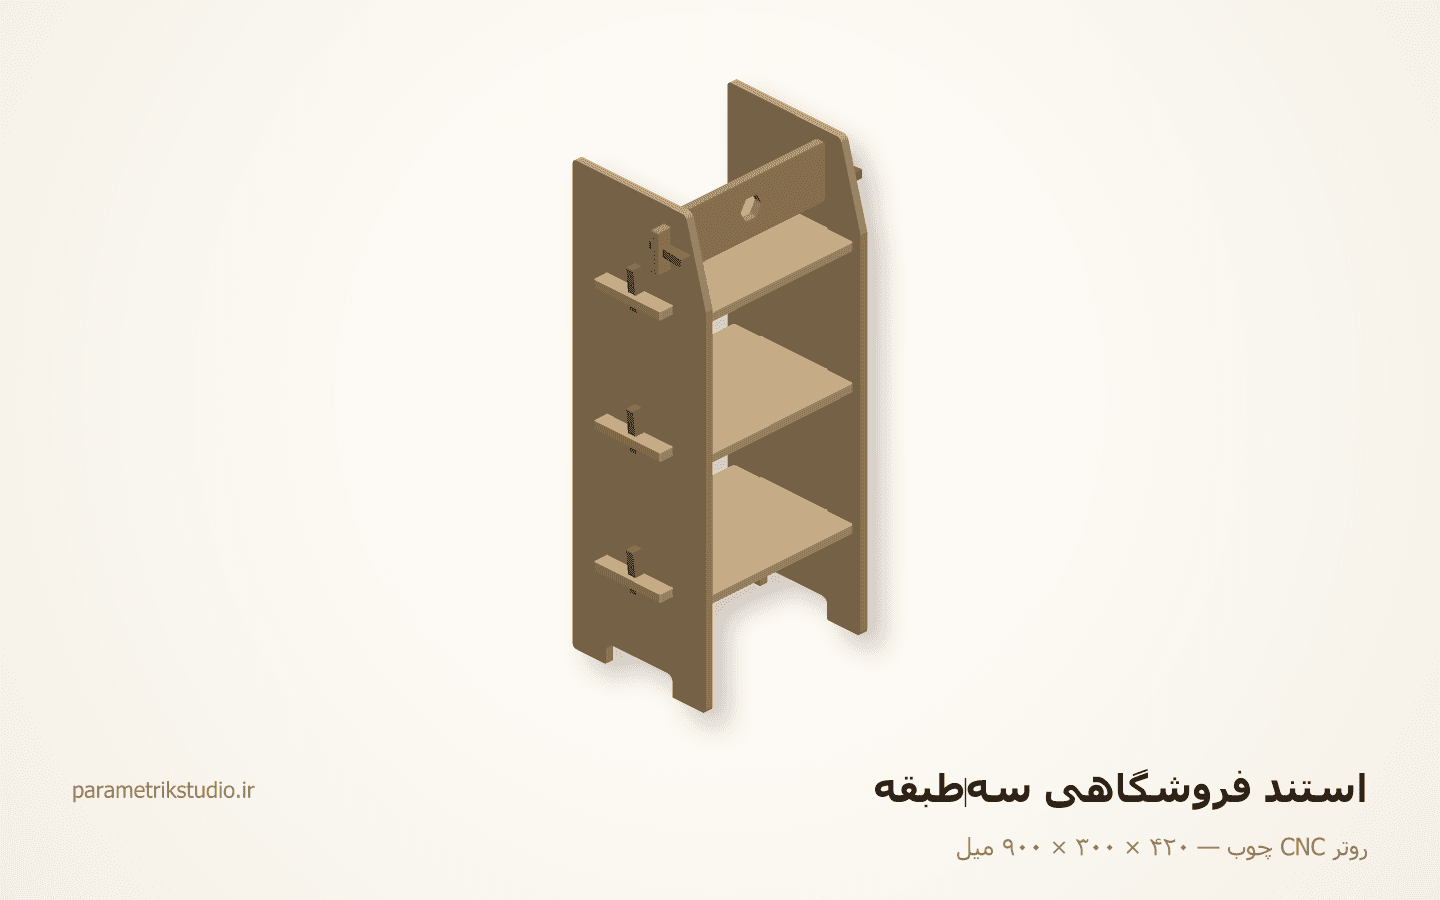
استند فروشگاهی سهطبقه
۴۲۰ × ۳۰۰ × ۹۰۰ میل۷ نوع قطعه
 برش تخت
لیزر CO₂
CO2 Laser
تنها دستگاهی که در یک پاس هم میبُرد و هم عکس حک میکند.
نمونهٔ ساختهشده
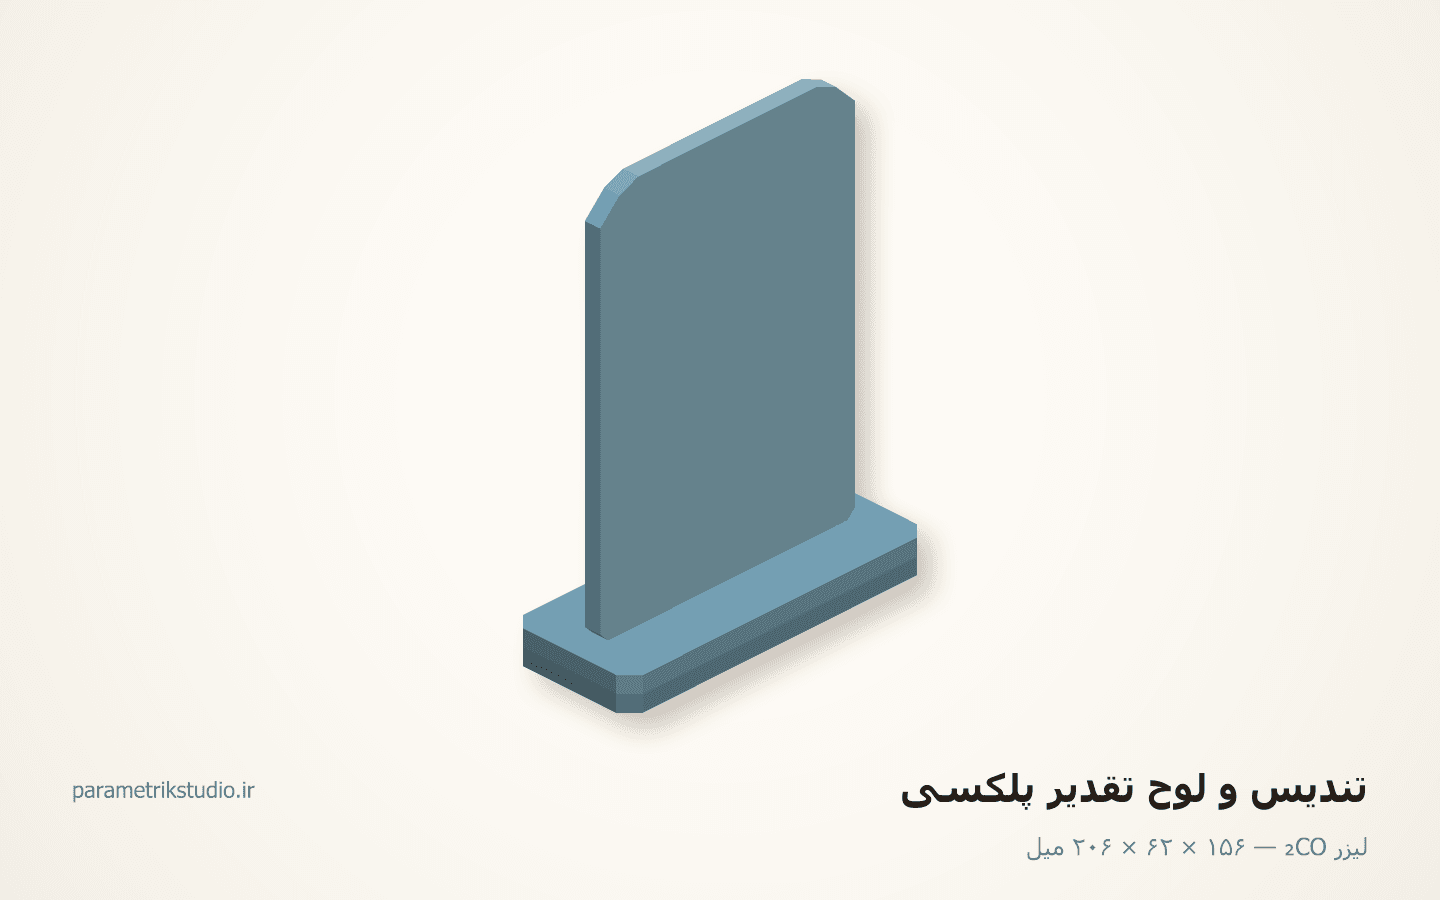
تندیس و لوح تقدیر پلکسی
۱۵۶ × ۶۲ × ۲۰۶ میل۳ نوع قطعه
 برش تخت
لیزر فایبر
Fiber Laser
دقیقترین راه بریدن فلز — و گرانترین دقیقهای که در ایران بیکار میماند.
نمونهٔ ساختهشده
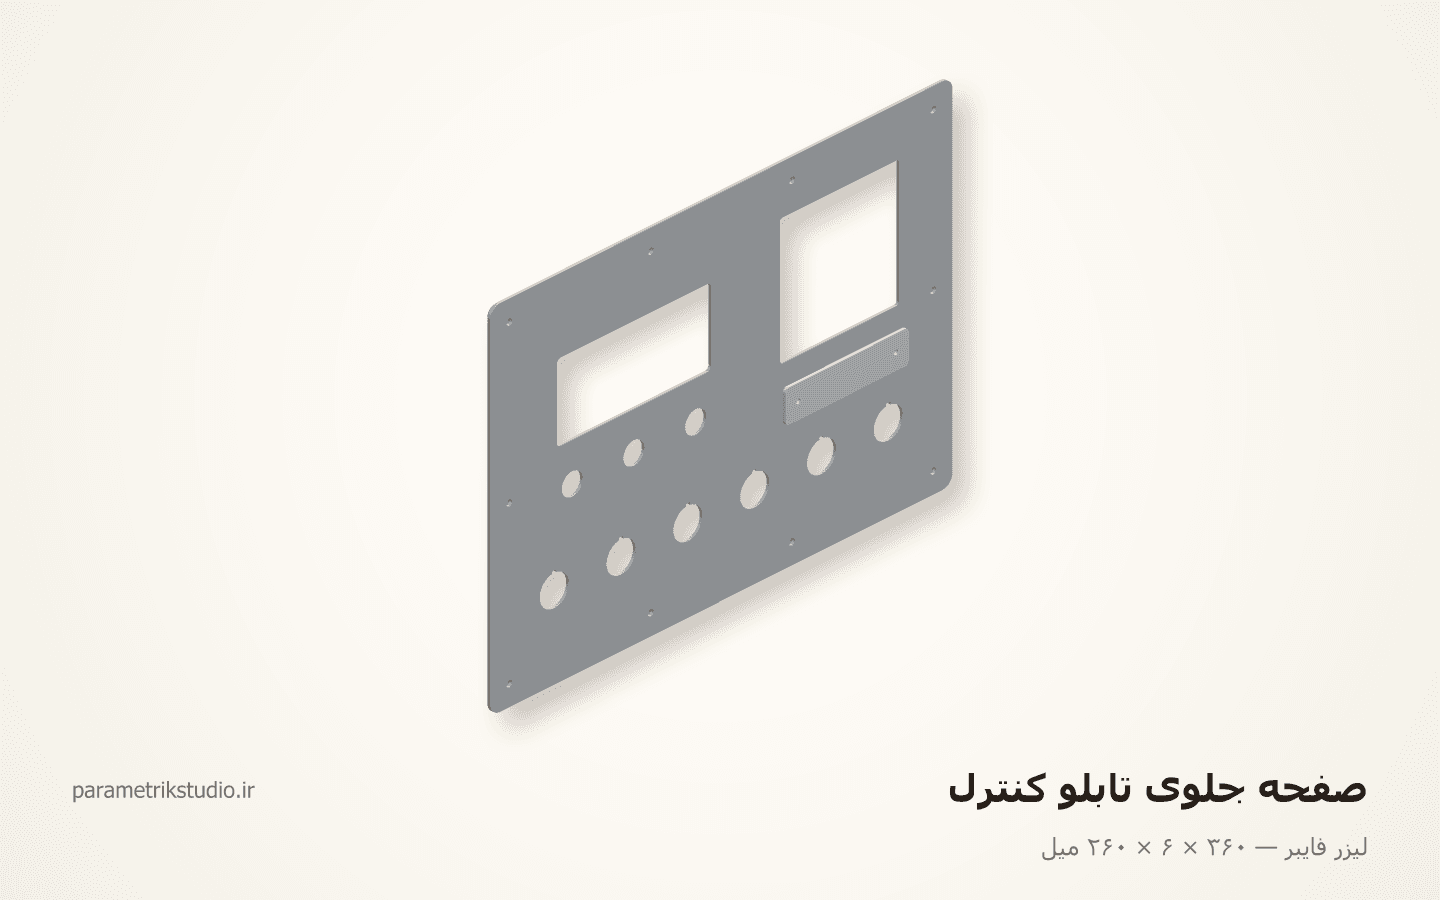
صفحهٔ جلوی تابلو کنترل
۳۶۰ × ۶ × ۲۶۰ میل۳ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.