
ساخت حجمی
ترموفرم و وکیومفرم
Thermoforming
ارزانترین راه شکلدادن به ورقِ پلاستیک — قالبش هزارم قالبِ تزریق قیمت دارد.
نمونهٔ ساختهشده
سینی بلیستر چندحفرهای
تنها نمونهٔ دستهٔ دوم که خروجیاش همزمان یک مدلِ سهبعدی و یک فایلِ برشِ تخت است.

این نمونه چه چیزی را ثابت میکند
شیب ۵ درجه، نسبت عمق مجاز، شعاعِ گوشه، سوراخِ هوا، و مسیرِ تریمِ دوبعدی کنارِ قالبِ سهبعدی
مشخصات نمونه
- ابعاد کلی
- ۲۷۴ × ۲۰۰ × ۶۹ میل
- قطعه
- ۳ نوع، ۳ عدد
- ماده
- ورق PET شفاف ۱٫۲ میل
- وزن تقریبی
- ۴۵۶۹ گرم
- ماده
- ورق PET شفاف ۱٫۲ میل · چگالی ۱٫۳۴ گرم بر سانتیمتر مکعب
- سینیِ تریمشده
- ۲۳۸ × ۱۶۴ × ۳۱٫۲ میل · ۶ حفره
- حفره
- ۶۲ × ۶۲ دهانه · عمق ۳۰ · نسبت ۰٫۴۸ از حدِ ۱٫۰۰
- شیبِ خروج
- کمترین ۵٫۰ درجه — از نرمالِ مثلثهای دیوارهٔ قالب، نه از پارامتر
- شعاعها
- دهانه ۲ · کف ۳ · پلانِ دهانه ۱۴ · پلانِ کف ۶٫۸ — همه بزرگتر از ورق
- کششِ سطحی
- ۲٫۴۳ برابر — سطحِ شکلگرفتهٔ حفره ÷ سطحِ دهانهاش
- نازکترین نقطه
- ۰٫۱۹ میل در گوشهٔ کف = ۱۶٪ گِیج · حداقلِ خواستهشده ۰٫۱۸
- انتخابِ گِیج
- لازم ۱٫۱۲ ← گِیجِ استاندارد ۱٫۲ میل
- بالانسِ ماده
- حجمِ مِش ۴۶۳۴۰ در برابر بلنکِ ۴۶۴۱۷ میلیمتر مکعب — اختلاف ۰٫۲٪
- مسیر هوا
- Ø۰٫۶ در کفِ حفره × ۶ · رهاسازیِ Ø۵ · پلنومِ ۸ میلی در پشت
- دایِ تریم
- تیغهٔ ۰٫۷۱ میل روی کانتورِ ۲۳۸ × ۱۶۴ با گوشهٔ ۲۰
- تلورانس
- ±۰٫۵ میل — ترموفرم دقتِ بیشتری نمیدهد؛ جای پیچ را روی بال نگذار
- جرم
- سینی ۶۲ گرم · قالب ۴٫۴۱ کیلوگرم
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- ضخامتِ ورق خروجیِ حساب است، نه سلیقه: کششِ سطحیِ این حفره ۲٫۴۳ برابر است و گوشهٔ کف به ۱۶٪ گِیج میرسد. برای جدارِ ۰٫۱۸ میل لازم است ورق ۱٫۱۲ باشد، که گِردشده به بالا میشود ۱٫۲.
- اگر فروشندهٔ ورق گِیجِ نازکتر پیشنهاد داد، عمقِ حفره را کم کن — نه جدار را. راهِ دیگرش پلاگ-اسیست است: سنبهای که پیش از مکش ورق را تا کفِ حفره هُل میدهد و ماده را به گوشه میرساند. این هندسه به آن نیازی ندارد، چون عمق از اول در حدی انتخاب شده که مکشِ ساده جواب بدهد.
- شیبِ دیوارهٔ حفره ۵٫۰ درجه است، بالاترین عددِ بازهٔ مجاز. کمترش نکن: ورقِ سردشده روی قالب جمع میشود و آن را سفت میگیرد، و سینی با شیبِ کم یا بیرون نمیآید یا موقعِ بیرونآمدن کشیده و کدر میشود.
- سوراخِ هوا در صفحهٔ کفِ حفره است — گودترین ترازِ قالب. مته Ø۰٫۶ فقط ۳ میل میرود، بعد رهاسازیِ Ø۵ به جیبِ پلنوم میرسد و کفِ پلنوم را میزِ دستگاه میبندد. سوراخ را گشادتر نکن: نوکِ ورق داخلش میرود و ردِ گرد روی کف میماند.
- لبهٔ ۳۰ میلیِ دورِ جیبِ پلنوم سطحِ آببندی است. روی آن چیزی نگذار و سنگ نزن؛ هر ناهمواری یعنی نشتیِ مکش و حفرهای که کامل پُر نمیشود.
- اول فرم، بعد تریم — و بینِ این دو، قطعه باید کاملاً سرد شود. تریمِ گرم یعنی لبهٔ کشیده و کانتوری که با دای جور در نمیآید. خطِ تریم ۱۴ میل از دهانهٔ نزدیکترین حفره فاصله دارد؛ کمترش نکن، چون نزدیکِ شعاعِ دهانه ورق هنوز تخت نیست.
- بلنکِ هر شات ۳۰۰ × ۲۵۰ است تا گیره بیرونِ قالب جا بگیرد؛ از ورقِ ۱۲۰۰ × ۱۰۰۰ دستگاه ۱۶ بلنک در میآید. دورریزِ تریم آسیاب و برگشت میشود — نه بیشتر از سی درصدِ مخلوط، وگرنه شفافیت افت میکند.
- قالب آلومینیوم است نه فولاد، و همین درست است: قالبِ ترموفرم باید گرما را سریع ببرد. آلومینیوم این کار را میکند و در ضمن هزارمِ قالبِ تزریق قیمت دارد — کلِ دلیلِ وجودِ این فرایند همین است.
مشخصات دستگاه
- چه میسازد
- بلیستر، سینی، کاور، بستهبندی شکلدار
- ماده
- PET و PETG · PS · PVC · ABS ورقی
- ظرفیت
- ورق تا ۱۲۰۰×۱۰۰۰ · ضخامت ۰٫۲ تا ۶ میل
- تلورانس
- ±۰٫۵ میل
- لقی برش
- برش تریم — بسته به روش
- فرمت ورودی
- STEP برای قالب · DXF برای مسیر تریم
چه کسانی این دستگاه را دارند: بستهبندی، صنایع غذایی، دارویی، قطعات خودرو
قواعد طراحی برای ترموفرم و وکیومفرم
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
شیبِ خروج ۳ تا ۵ درجه، بیشتر از تزریق؛ ورقِ سردشده قالب را سفت میگیرد.
- ۲
نسبتِ عمق به عرض نباید از ۱:۱ بگذرد وگرنه گوشهها نازک و شفاف میشود.
- ۳
هر گوشه باید شعاع داشته باشد — دستِکم برابر ضخامتِ ورق.
- ۴
ورق در گوشهها نازک میشود؛ ضخامتِ اولیه باید بر اساس نازکترین نقطه انتخاب شود، نه میانگین.
- ۵
سوراخِ هوای قالب باید در گودترین نقطه باشد وگرنه آنجا حباب میماند.
خطای رایجی که کار را خراب میکند
طراحیِ حفرهٔ عمیق با دیوارهٔ عمود — نتیجه، بلیستری است که کفش پاره میشود.
فرمت تحویل
هم قالبِ سهبعدی لازم است هم مسیرِ برشِ دوبعدی
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
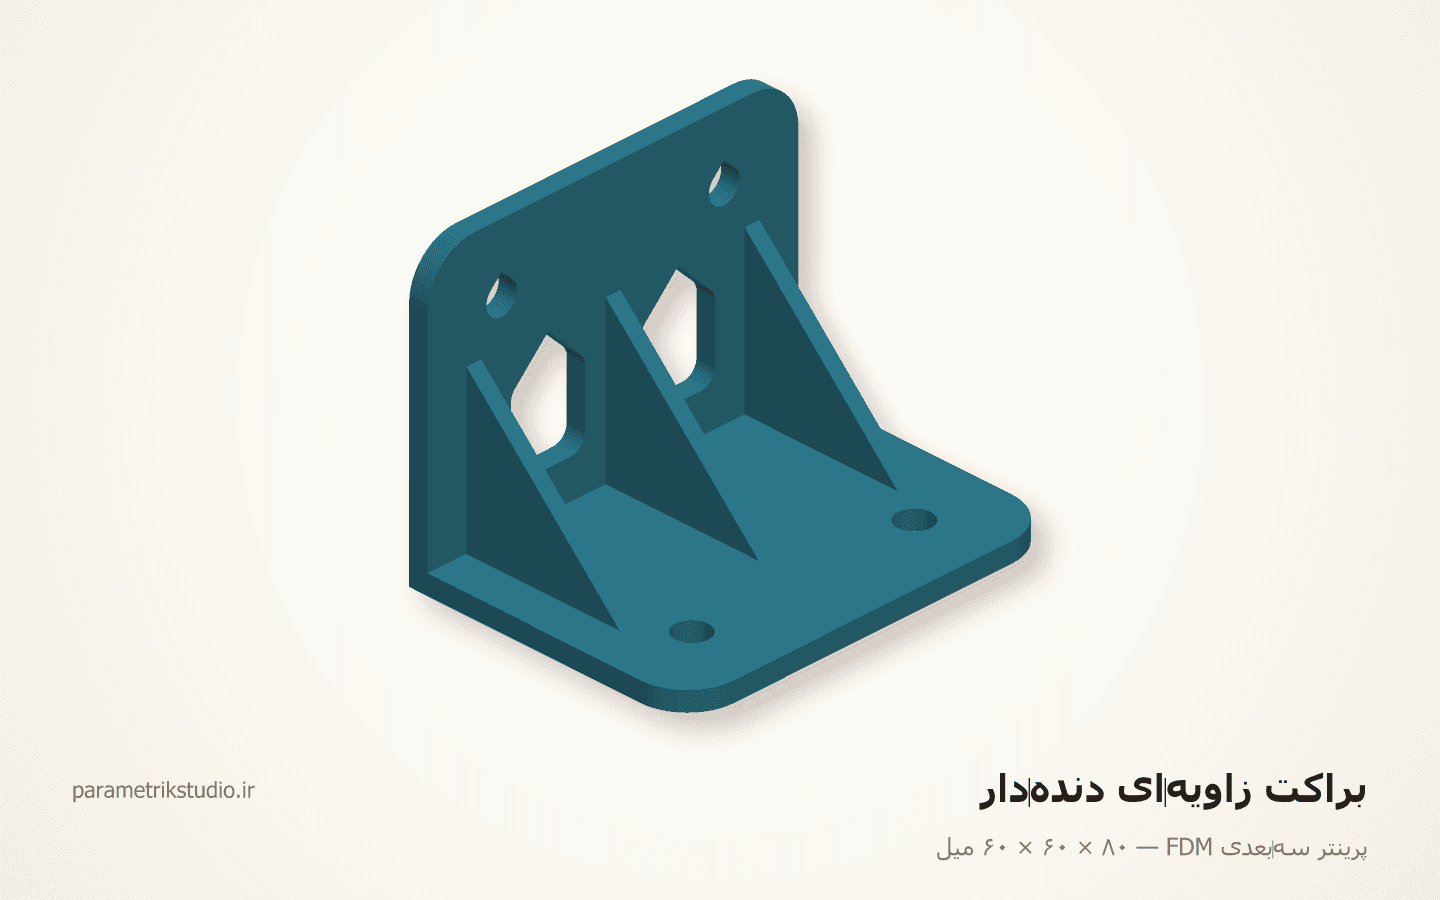
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
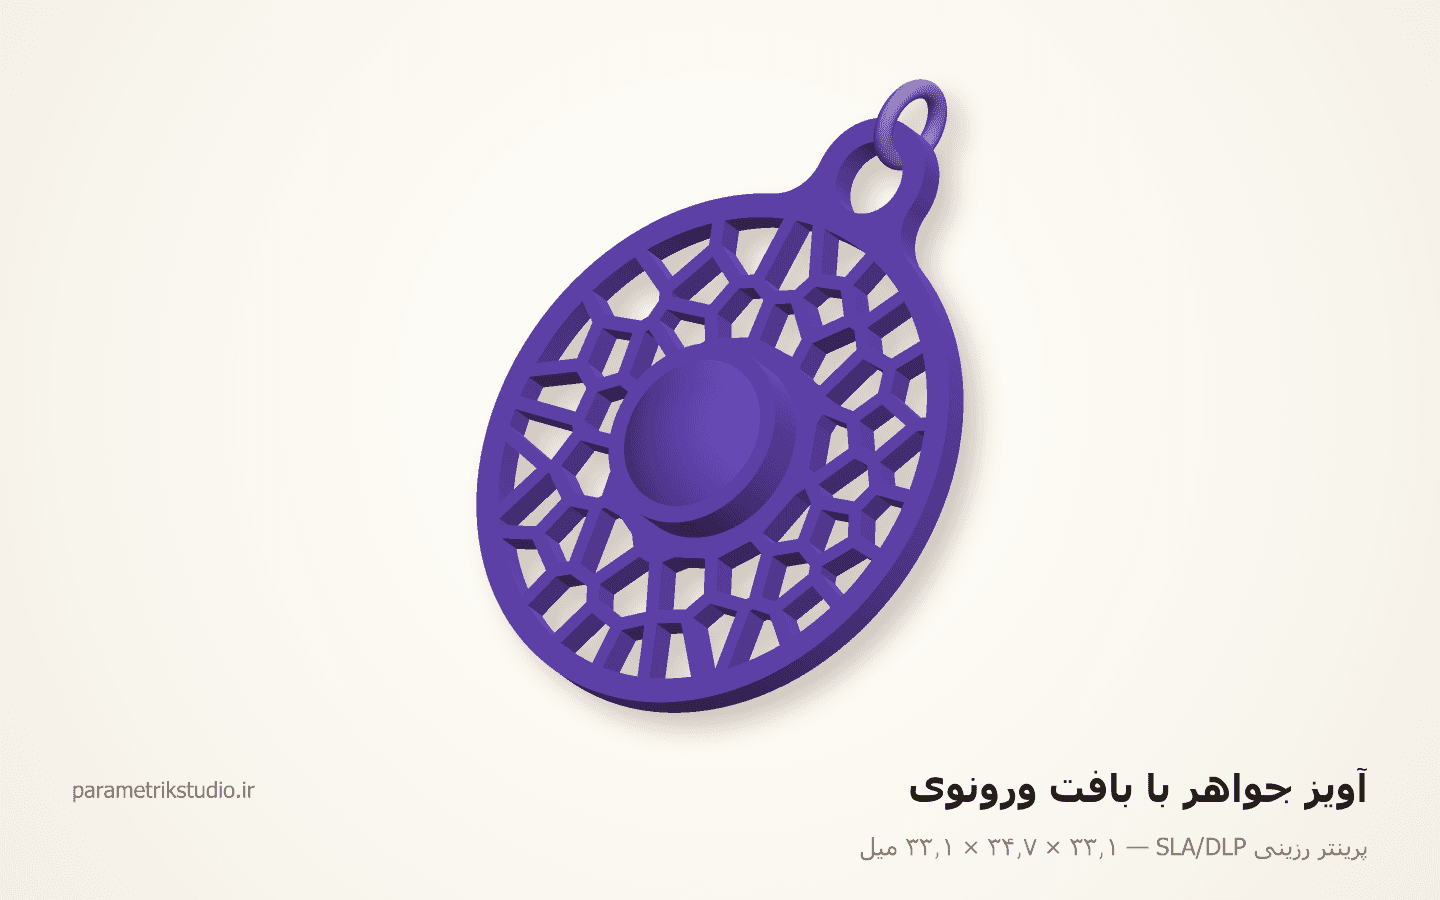
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
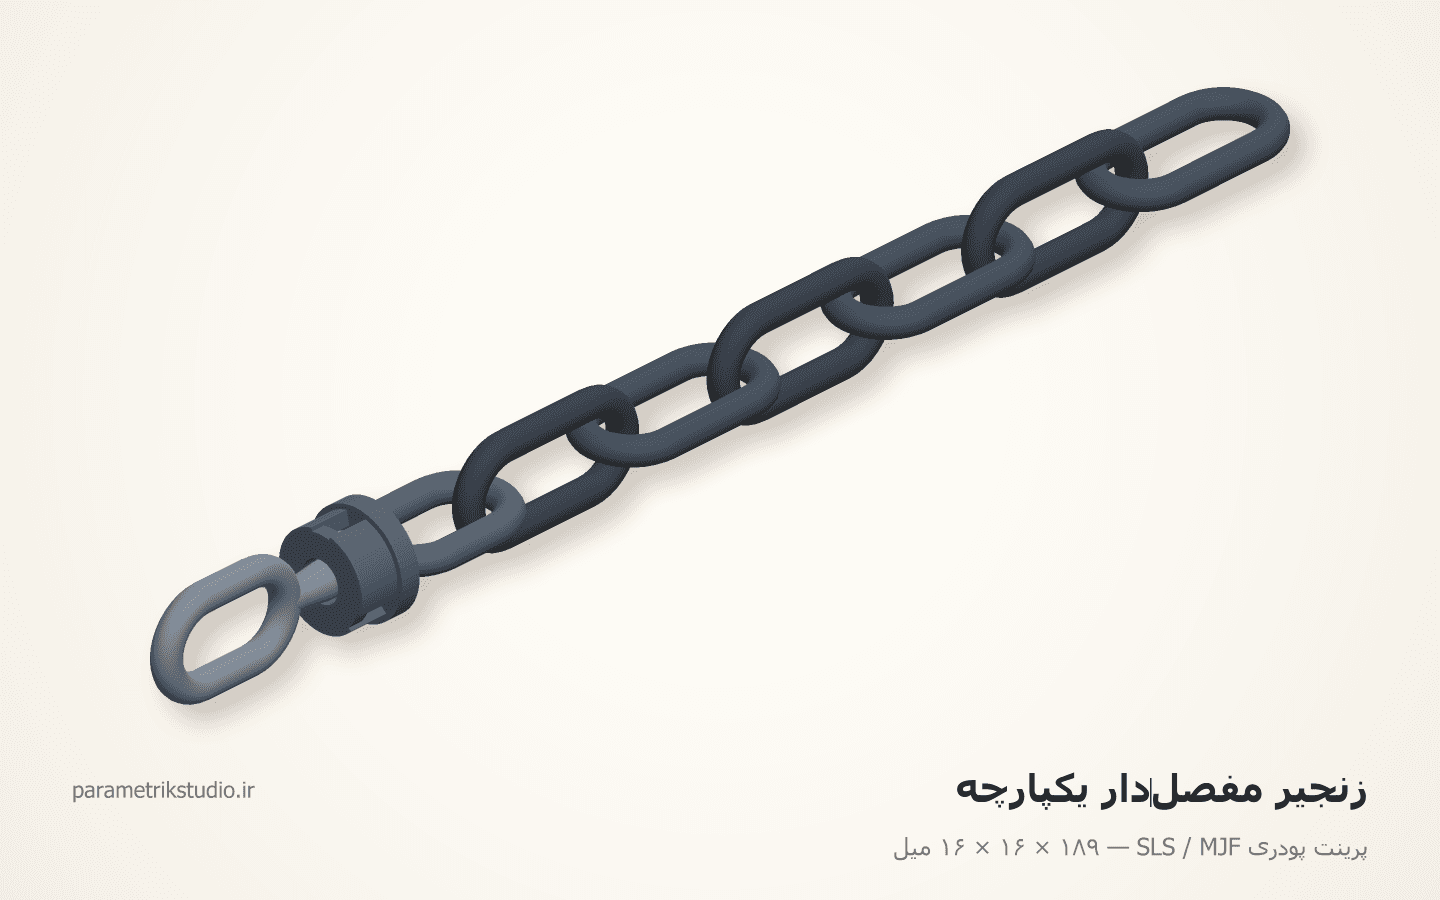
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.