
ساخت حجمی
CNC سنگ
Stone CNC
حجاریِ سنگ با الماس — کاری که استادکارش کمیاب شده و ماشینش نشده.
نمونهٔ ساختهشده
سرستون سنگی با نقش
کارِ سنگیِ سنتی که استادکارش دارد تمام میشود — و بازارش نه.
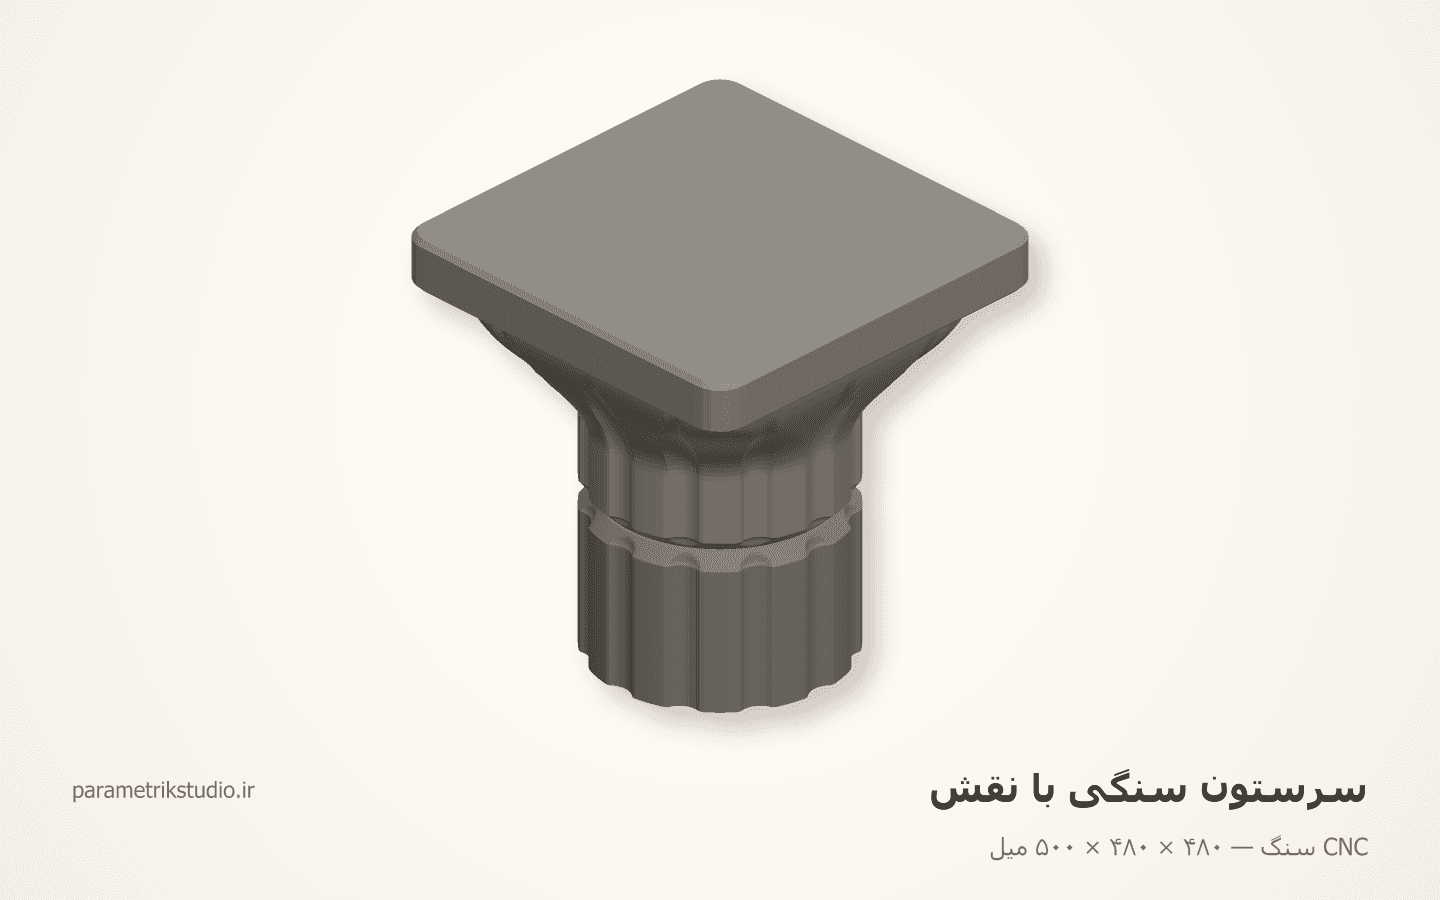
این نمونه چه چیزی را ثابت میکند
حجمِ چند پاسه، حداقل شعاعِ ابزار، نقشِ فرورفته بهجای برجسته، و سطحِ نشیمنِ تخت
مشخصات نمونه
- ابعاد کلی
- ۴۸۰ × ۴۸۰ × ۵۰۰ میل
- قطعه
- ۴ نوع، ۴ عدد
- ماده
- گرانیت نهبندان
- وزن تقریبی
- ۱۳۸۶۳۷ گرم
- ماده و بلوک
- گرانیت نهبندان · بلوکِ ۵۰۰×۵۰۰×۳۲۲ — ارتفاعِ مجازِ دستگاه ۵۰۰
- دو بست
- بستِ اول وارونه: کلِ بدنه، شیارها، پخِ نشیمن و کاسهٔ دوول · بستِ دوم راست: تختِ بالا و پخِ لبه
- بدونِ زیربرش در بستِ اول
- کمینهٔ dR/dz روی ۹۰۷۲ نقطهٔ مِش: ۰ — دیوارهٔ قائمِ گلوگاه. هیچجا منفی نمیشود
- تنگترین جای نامساوی
- پخِ نشیمن — پخ ۱٫۰ عقب، شیار حداکثر ۰٫۸۴ عمیق؛ روی مِش ۰٫۱۹ میماند
- کمترین شعاعِ مقعر
- ۱۴ در گلوییِ زیرِ تخته · تیغهٔ پرداخت Ø۲۵ یعنی شعاعِ ۱۲٫۵ — ۱٫۵ حاشیه
- مقعرِ بدنه
- R۶۳ در پای منحنی — از تیغه خیلی بازتر، پس بدنه یکگذره پرداخت میشود
- نقش
- ۱۲ شیارِ فرورفته · عمق ۹ · پهنا ۳۶٫۵ · فاصلهٔ بینشان ۴۲ — مقطع، قوسِ R۲۵ خودِ تیغه
- فرورفته، نه برجسته
- بیرونزدگی از سطحِ مبنا صفر · یالِ لبهٔ شیار ۱۳۰ درجه، نه ۹۰ درجهٔ بندِ برجسته
- خشنتراشی
- Ø۵۰ · ۵۲ پلهٔ Z به عمقِ ۶ · گامِ ۱۸ · پیشرویِ ۱۸۰۰ — ۱۱٫۷ لیتر بر ساعت روی گرانیت
- پرداخت
- گامِ ۲٫۸۲ از موجِ ۰٫۰۸ · ۱۷۵ متر مسیر با Ø۲۵
- وقتِ زیرِ کله
- ۴۲ لیتر خشنتراشی ۳٫۶ ساعت + پرداخت ۱٫۸ ساعت = ۵٫۴ ساعت، بدونِ بست و شستوشو
- نشیمنِ ستون
- دایرهٔ تختِ Ø۲۶۸ — ۱۶ از یالِ سنگ عقبتر، پس بار روی لبه نمینشیند
- فشارِ نشیمن
- ۱٫۱ مگاپاسکال زیرِ ۶۰ کیلونیوتن، در برابرِ ۱۲۰ — نشیمن با فشار نمیشکند، با لبهگیری
- تختِ بالا
- ۴۶۸×۴۶۸، بدونِ هیچ نقشی — تلورانسِ تختی ±۰٫۵
- لبهٔ تخته
- بیرونزدگیِ ۲۴ در برابرِ ضخامتِ ۶۴ — نسبت ۰٫۳۸؛ رگهٔ افقی از داخلِ ضخامت رد میشود
- دوول
- پینِ استیل ۳۱۶ Ø۳۲×۱۸۰ · کاسه Ø۳۸×۱۰۰ — ۳ دوغابِ اپوکسی دورِ پین
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- بلوک با رگهٔ **افقی** روی میز بسته میشود؛ جهتِ رگه پیش از برشِ بلوک روی سه وجه علامت میخورد. بارِ تیر آنوقت عمود بر رگه مینشیند — همانجایی که گرانیت قویترین است — و لبهٔ بیرونزدهٔ تخته (۲۴ بیرونزدگی در ۶۴ ضخامت) نمیتواند در امتدادِ رگه ورق شود.
- بستِ اول وارونه است: قطعه روی تختِ بالای تخته روی یک لایهٔ فدایی میخوابد و کلِ بدنه، شیارها، پخِ نشیمن و کاسهٔ دوول از همان یک بست در میآید. مبنای بستِ دوم، همین دایرهٔ تختِ نشیمنِ Ø۲۶۸ است؛ در بستِ دوم فقط ۶ اضافهٔ بالا برداشته میشود و پخِ لبه میخورد.
- شیار به سمتِ بالا محو میشود و به سمتِ پایین تا دلِ پخ میرود. برعکسش — شیاری که در گلوگاه تمام شود — سرِ پایینش یک زیربرشِ کوچک میسازد که در بستِ وارونه به آن نمیرسیم. عمقِ شیار در z=۰ صفر است، پس دایرهٔ نشیمن تمیز و بیموج میماند.
- شیار با تیغهٔ ساچمهایِ Ø۵۰ در یک گذر در میآید — دوازده شیار، دوازده مسیر، نه اسکنِ سطحی. روی بخشِ شیبدارِ بالای بدنه نقطهٔ تماس از خطِ استوای ساچمه پایینتر میرود و قوس کمی تندتر از R۲۵ میشود؛ همانجا عمقِ شیار هم در حالِ صفر شدن است، پس در شکل دیده نمیشود.
- هیچ برشی خشک زده نمیشود: آبِ الماسه هم تیغه را نگه میدارد هم گردِ سیلیس را میخواباند. لجنِ برش قبل از پرداختِ نهایی کاملاً شسته میشود، وگرنه زیرِ گذرِ آخر میماند و روی سطحِ صیقلی لکهٔ مات میگذارد.
- بسترِ ملات ۵ از لبهٔ نشیمن عقب است تا موقعِ نشاندنِ ۱۰۴ کیلوگرم سنگ بیرون نزند و نما را لک نکند. دو پخِ ۴۵ درجهٔ روبهرو یک شیارِ سایهٔ ۳۲ میلی میسازند که خطای جفتشدنِ ±۰٫۵ در آن گم میشود.
- کاسهٔ دوول ۱۰۰ عمق دارد ولی پین فقط ۹۰ تویش میرود؛ آن ۱۰ میل برای هوا و سرریزِ دوغاب است. کاسه اول از دوغاب پر میشود، بعد پین با چرخش پایین میرود — برعکسش حبابِ هوا زیرِ پین قفل میکند.
- برای بلند کردن، از کاسهٔ دوول یا چشمهٔ موقتِ داخلِ اضافهٔ بالا استفاده میشود، نه از تسمه دورِ لبهٔ تخته. تسمه روی آن یال مینشیند و همان یال است که در کلِ طرح از همه ظریفتر است.
مشخصات دستگاه
- چه میسازد
- سرستون، کتیبه، نما، سنگ مزار، حجاری
- ماده
- گرانیت · مرمر · تراورتن · سنگ مصنوعی
- ظرفیت
- میز ۲۰۰۰×۳۰۰۰ · ارتفاع تا ۵۰۰
- تلورانس
- ±۰٫۵ میل
- لقی برش
- ابزار الماسهٔ Ø۶ تا Ø۵۰
- فرمت ورودی
- STL · DXF برای برش · نقشهٔ ارتفاع
چه کسانی این دستگاه را دارند: سنگبریهای بزرگ، صنایع ساختمانی، بناهای مذهبی، آرامستان
قواعد طراحی برای CNC سنگ
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
سنگ ترد است: هیچ جزئیاتِ باریکِ بیرونزده نکش — میشکند، اگر نه روی دستگاه، در حمل.
- ۲
کمترین شعاعِ داخلی به قطرِ ابزارِ الماسه محدود است و ابزارِ ریز، خیلی کند پیش میرود.
- ۳
رگهٔ سنگ جهت دارد؛ جزئیاتِ ظریف نباید عمود بر رگه بیفتد.
- ۴
حجاری چند پاس است: خشن با ابزارِ بزرگ، پرداخت با ابزارِ ریز. عمقِ هر پاس را ماده تعیین میکند نه عجله.
- ۵
کتیبه و متنِ فرورفته بهتر از متنِ برجسته دوام میآورد — برجسته، لبهاش میپرد.
خطای رایجی که کار را خراب میکند
انتقالِ مستقیمِ طرحی که برای چوب کشیده شده روی سنگ — جزئیاتی که چوب تحمل میکند، سنگ نه.
فرمت تحویل
برای برشِ دوبعدی DXF و برای حجاری، مدل
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
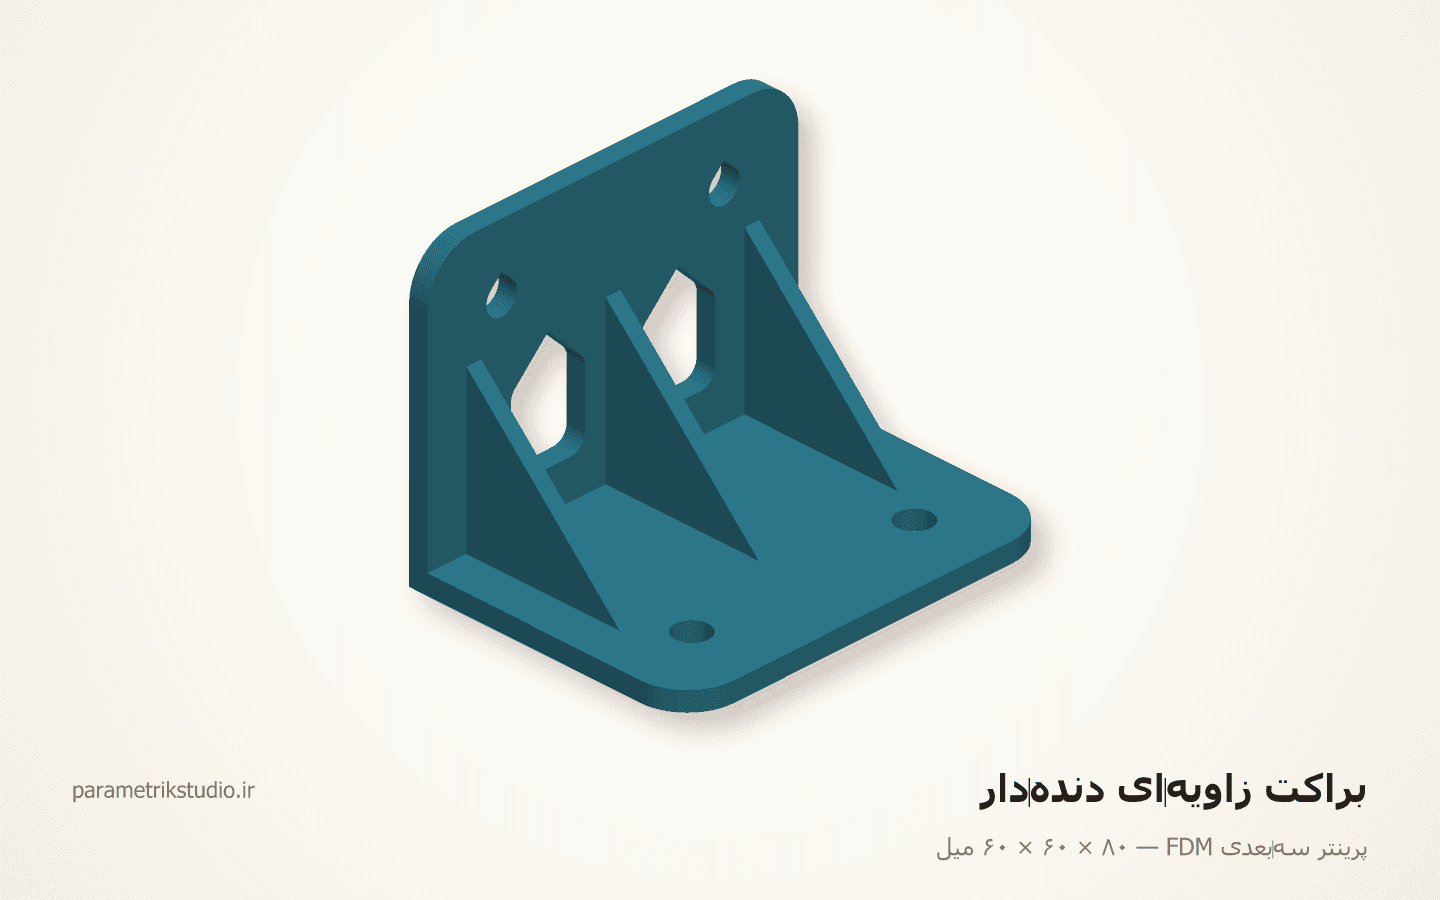
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
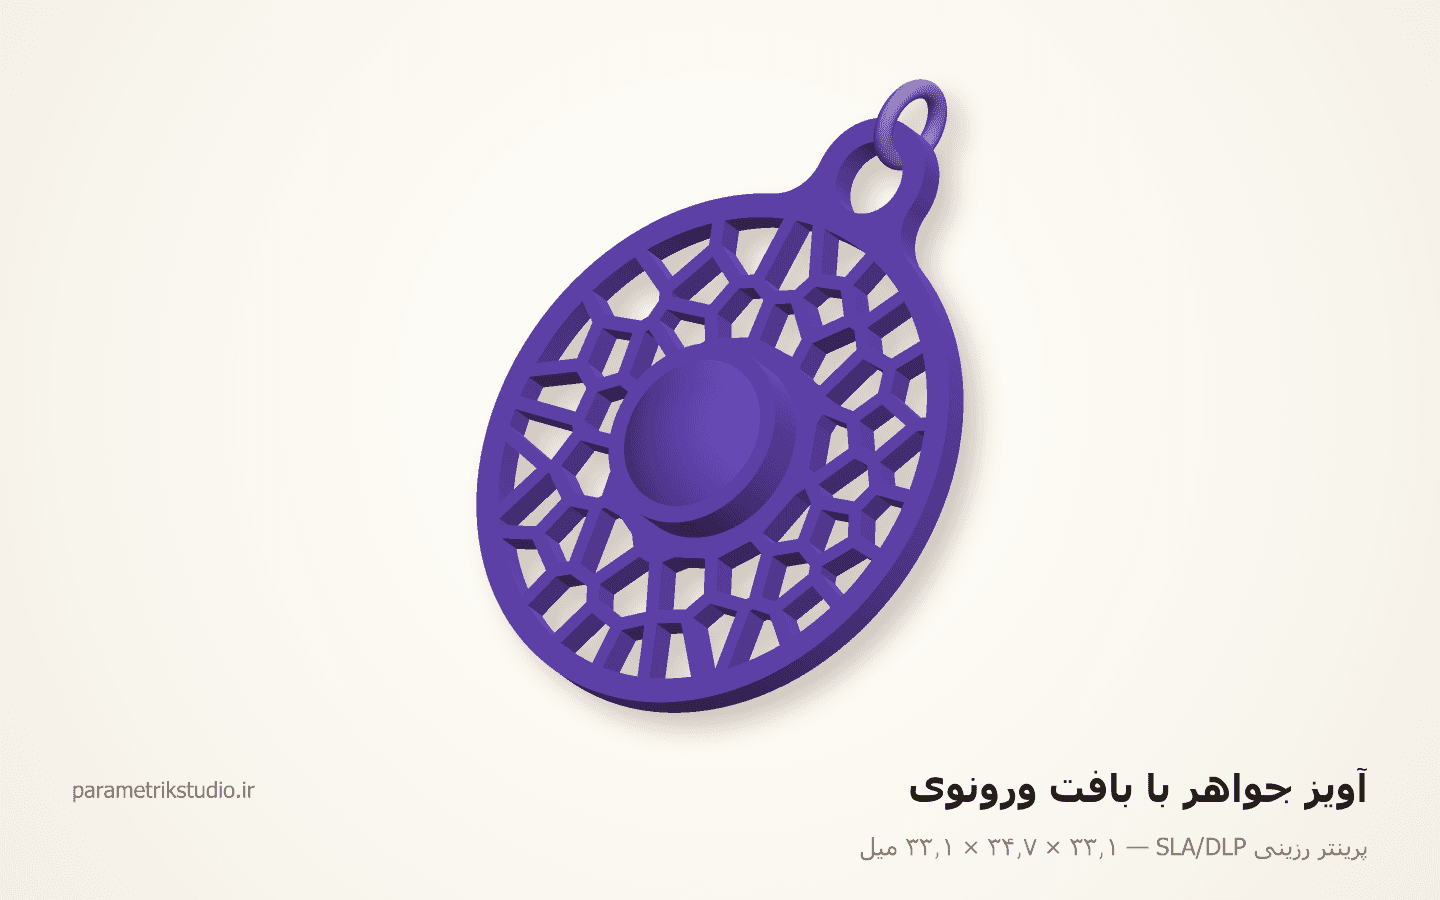
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
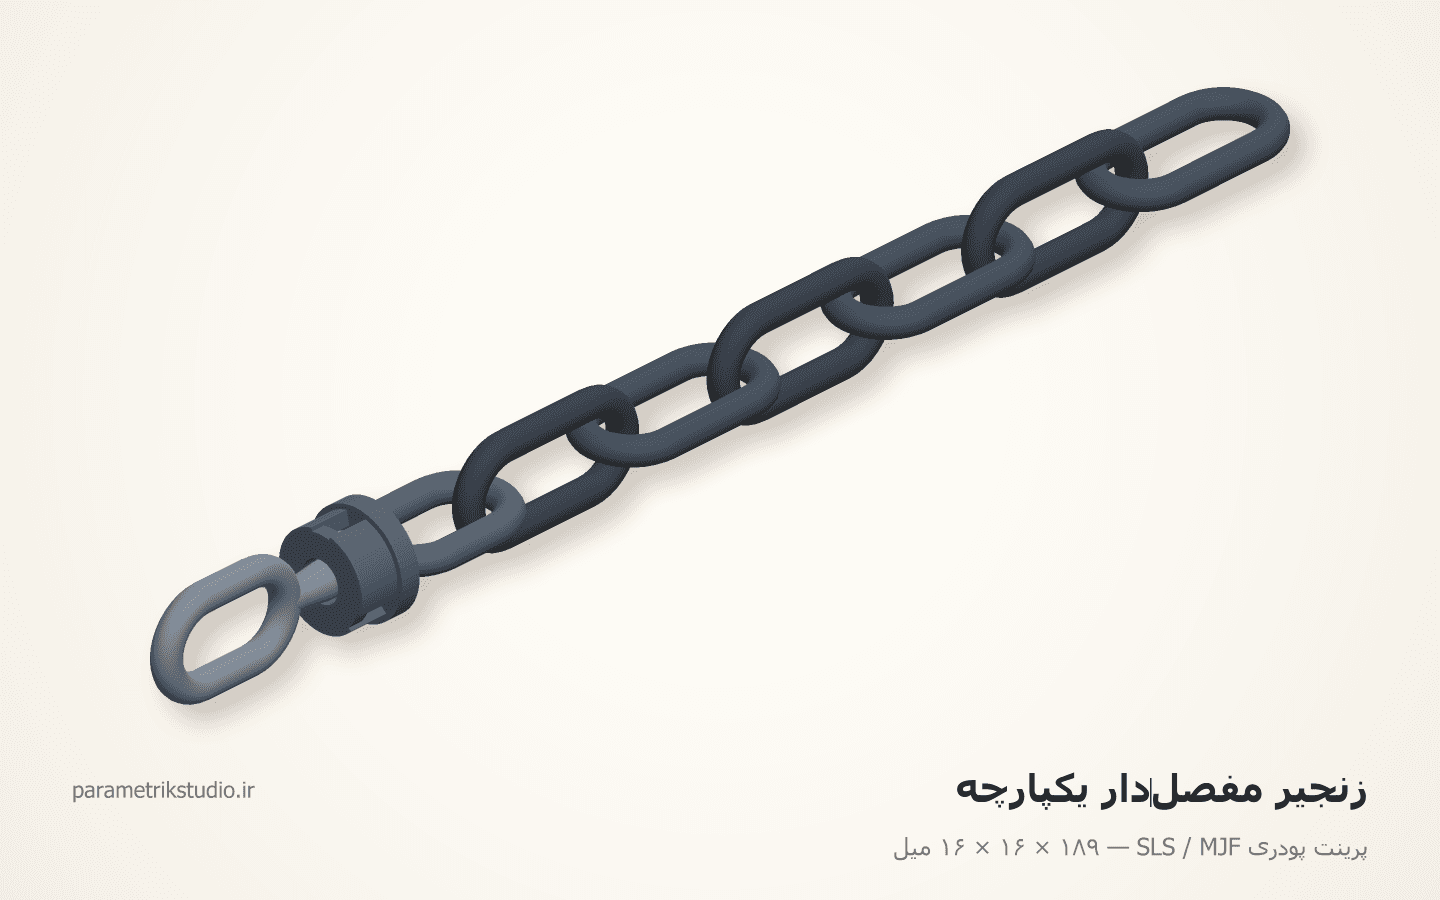
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.