
ساخت حجمی
فرز CNC چهار و پنج محور
5-Axis CNC Mill
وقتی سطح از هر طرف منحنی است و قطعه نباید از گیره در بیاید.
نمونهٔ ساختهشده
پروانهٔ پرهدار
قطعهٔ نمادینِ پنج محور: چیزی که با هیچ تعداد پاسِ سهمحوره ساخته نمیشود.
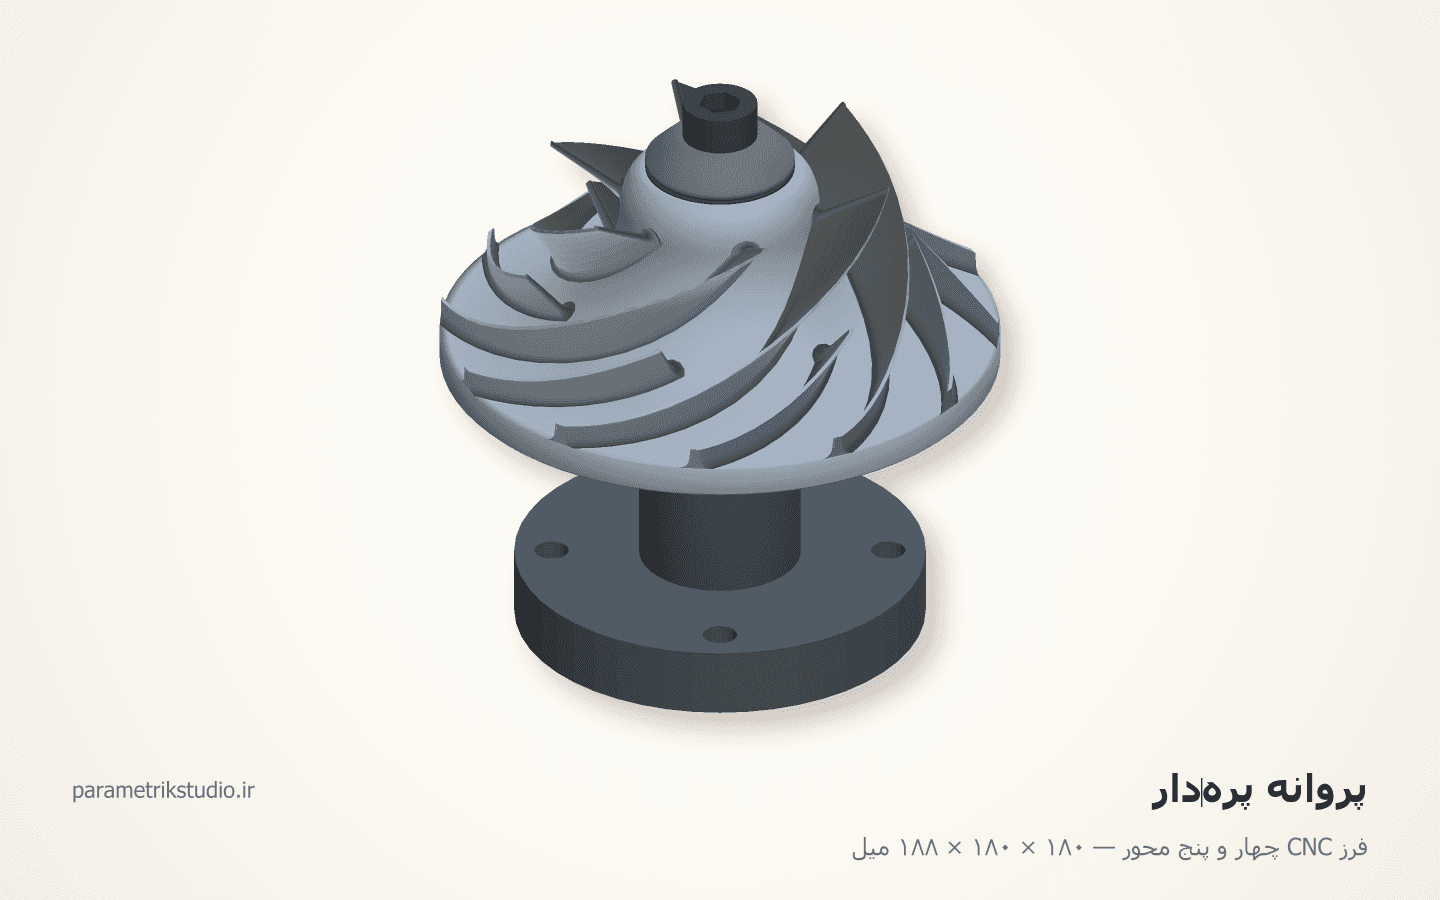
این نمونه چه چیزی را ثابت میکند
پرههای پیچیده با سطحِ خطکشپذیر، شعاعِ ریشهٔ پره، و دسترسیِ تیغه بین دو پره
مشخصات نمونه
- ابعاد کلی
- ۱۸۰ × ۱۸۰ × ۱۸۸ میل
- قطعه
- ۴ نوع، ۴ عدد
- ماده
- آلومینیوم هوافضا 7075-T6
- وزن تقریبی
- ۵۷۸۹ گرم
- پروانه
- آلومینیوم هوافضا 7075-T6 · Ø۱۸۰ × ۷۱٫۲ · ۱٫۷۱ کیلوگرم
- پره
- ۶ پرهٔ اصلی + ۶ اسپلیتر · پیچشِ ۱۱۰ درجه · گامِ ۶۰°
- زاویهٔ پره
- ورودی ۴۸° در ریشه و ۲۸° در نوک · خروج ۳۲° / ۲۸° — از مماس
- سطحِ پره
- خطکشپذیر — انحرافِ خطِ دهانه از پارهخطِ صاف ۰٫۰۰۰ میل
- کمترین شعاعِ مقعر
- R۳ کفِ ریشه · هاب R۳۶٫۷ — تیغهٔ پرداختِ حداکثر Ø۶ سرکروی
- دسترسیِ تیغه
- دهانهٔ بینِ دو پره: ۱۳٫۶ میل بالای شعاعِ ریشه (پهلوتراشِ Ø۸) · ۱۰ میل در کفِ کانال (ساچمهٔ Ø۶)
- عمقِ کانال
- ۲۸ میل · نسبتِ بیرونزدگی به قطرِ تیغه ۴٫۵
- چرخشِ محورِ تیغه
- خطِ دهانه از ۶۰° تا ۰° نسبت به محورِ دوران، همزمان با ۱۱۰° چرخش — دو محورِ چرخشی
- زیربرش
- ۴۸٪ از سطحِ پرهها نرمالِ رو به پایین دارد — هیچ تیغهٔ سهمحوره به آن نمیرسد
- پیوستگیِ سطح
- شکستِ مماس در دو محلِ اتصالِ خطِ هاب: ۰٫۰۰ درجه
- فیکسچر
- پیلوتِ Ø۲۹٫۹۶ در سوراخِ Ø۳۰ · پیچِ کششیِ M16 · فاصلهٔ کلاهک تا پره ۱۶٫۳ میل
- خمِ گهواره
- تا ۴۰° · محیطِ چرخ ۵۷٫۹ میل زیرِ نشیمن میرود و فلنجِ پایه ۷۲ میل پایینتر است
- ریشهٔ پره
- ۲ میل زیرِ سطحِ هاب · کمترین فاصلهٔ دو پوسته ۰٫۳ میل — هیچجا مماس نیست
- تلورانس
- پروفیلِ پره ±۰٫۰۵ · نشیمن و سوراخ ±۰٫۰۲ · زبریِ سطحِ پره Ra ۰٫۸
- مادهبرداری
- شمشِ Ø۱۹۰ × ۷۸ · ۷۳٪ براده · بالانسِ دینامیکی در ردهٔ G2.5
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- ۶ پرهٔ اصلی و ۶ اسپلیتر، نه ۱۲ پرهٔ سرتاسری: اسپلیتر از ۵۰٪ مسیر شروع میشود تا دهانهٔ ورودی باز بماند. با ۱۲ پرهٔ کامل، هم ورودی خفه میشد و هم دهانهٔ بینِ دو پره در ورودی نصف میشد — یعنی زیرِ ۱۳٫۶ میلیِ امروز و تنگتر از آنکه تیغهٔ Ø۸ با ساقش تو برود.
- پرهها «عنصرِ شعاعی»اند: زاویهٔ چرخش فقط تابعِ موقعیتِ نصفالنهاری است، پس خطِ ریشه تا نوک یک پارهخطِ صاف میماند و پهلوی تیغه یکجا آن را میتراشد. اگر زاویه در ارتفاع هم عوض شود، سطح پیچیده میشود و باید نقطهبهنقطه با ساچمه پرداخت شود.
- کفِ ریشه R۳ است، نه کمتر: تنها شعاعِ مقعرِ قطعه است و مستقیم قطرِ تیغهٔ پرداخت را تعیین میکند. اگر برای «سبکتر شدن» کوچکش کنی، تیغهٔ نازکتر لازم میشود، پیشروی میافتد و ریشهٔ پره هم جای شکستن پیدا میکند.
- لبهٔ فرارِ پره ۰٫۴ میل داخلترِ قطرِ دیسک تراشیده شده. تراشِ نهاییِ محیط بعد از فرزکاریِ پره انجام میشود و تیغهٔ تراش نباید به نوکِ پره بخورد.
- ترتیبِ کار: خشنتراشیِ کانال با تیغهٔ سرکرویِ Ø۱۰، پرداختِ پهلوی پره با Ø۸ بهصورت پهلوتراش، و در آخر پاسِ کفِ ریشه با سرکرویِ Ø۶. خشنکاری را با همان تیغهٔ پرداخت نکن؛ لبهٔ خوردهشده، ردش را روی سطحِ نهایی میگذارد.
- قطعه با پیچِ کششیِ مرکزی بسته میشود، نه با فکِ گیره روی محیط: محیطِ چرخ باید در همان بستن تراشیده شود و فک هم راه را میبندد و هم رد میگذارد. کلاهکِ مهار مخروطی است تا جلوی ساقِ تیغه را نگیرد — ۱۶٫۳ میل تا نزدیکترین نقطهٔ پره.
- پایه بلند است چون میزِ گهوارهای باید قطعه را تا ۴۰ درجه بخواباند: در آن زاویه پایینترین نقطهٔ محیطِ چرخ ۵۷٫۹ میل زیرِ نشیمن میرود و سطحِ فلنج ۷۲ میل پایینتر است — ۱۴٫۱ میل فاصله میماند.
- بعد از ماشینکاری: پلیسهگیریِ لبهٔ حمله با دست، شستوشوی اولتراسونیک، و بالانسِ دینامیکی در دو صفحه تا G۲٫۵. وزنِ برداشتهشده برای بالانس فقط از پشتِ دیسک گرفته میشود، هرگز از پره.
مشخصات دستگاه
- چه میسازد
- پره و پروانه، قالب پیچیده، قطعات هوافضا، ایمپلنت
- ماده
- آلومینیوم هوافضا · تیتانیوم · اینکونل · فولاد ابزار
- ظرفیت
- قطر کار تا ۸۰۰ میل
- تلورانس
- ±۰٫۰۲ میل
- لقی برش
- قطر تیغه — معمولاً گردِ Ø۲ تا Ø۱۲
- فرمت ورودی
- STEP · IGES
چه کسانی این دستگاه را دارند: صنایع هوافضا، توربین، قالبسازی سطحبالا، پزشکی
قواعد طراحی برای فرز CNC چهار و پنج محور
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
زیربرش ممکن است، ولی هر سطح باید در دسترسِ تیغه و نگهدارندهاش باشد — برخوردِ سهنظام مسئلهٔ واقعی است.
- ۲
طولِ تیغه محدود است: حفرهٔ عمیقِ باریک، تیغهٔ بلند میخواهد و تیغهٔ بلند میلرزد.
- ۳
سطحِ آزاد باید پیوستگیِ مماسی داشته باشد وگرنه روی قطعه خطِ ابزار میافتد.
- ۴
کمترین شعاعِ مقعر روی سطح، شعاعِ تیغه را تعیین میکند — یک شعاعِ کوچک، کلِ کار را کند میکند.
- ۵
گیرهٔ قطعه باید از اول طراحی شود؛ روی پنج محور، فیکسچر نیمی از مسئله است.
خطای رایجی که کار را خراب میکند
طراحیِ سطحی که فقط در CAD زیباست و هیچ تیغهای بدون برخورد به آن نمیرسد.
فرمت تحویل
STL برای پنج محور کافی نیست — سطحِ ریاضی لازم است
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
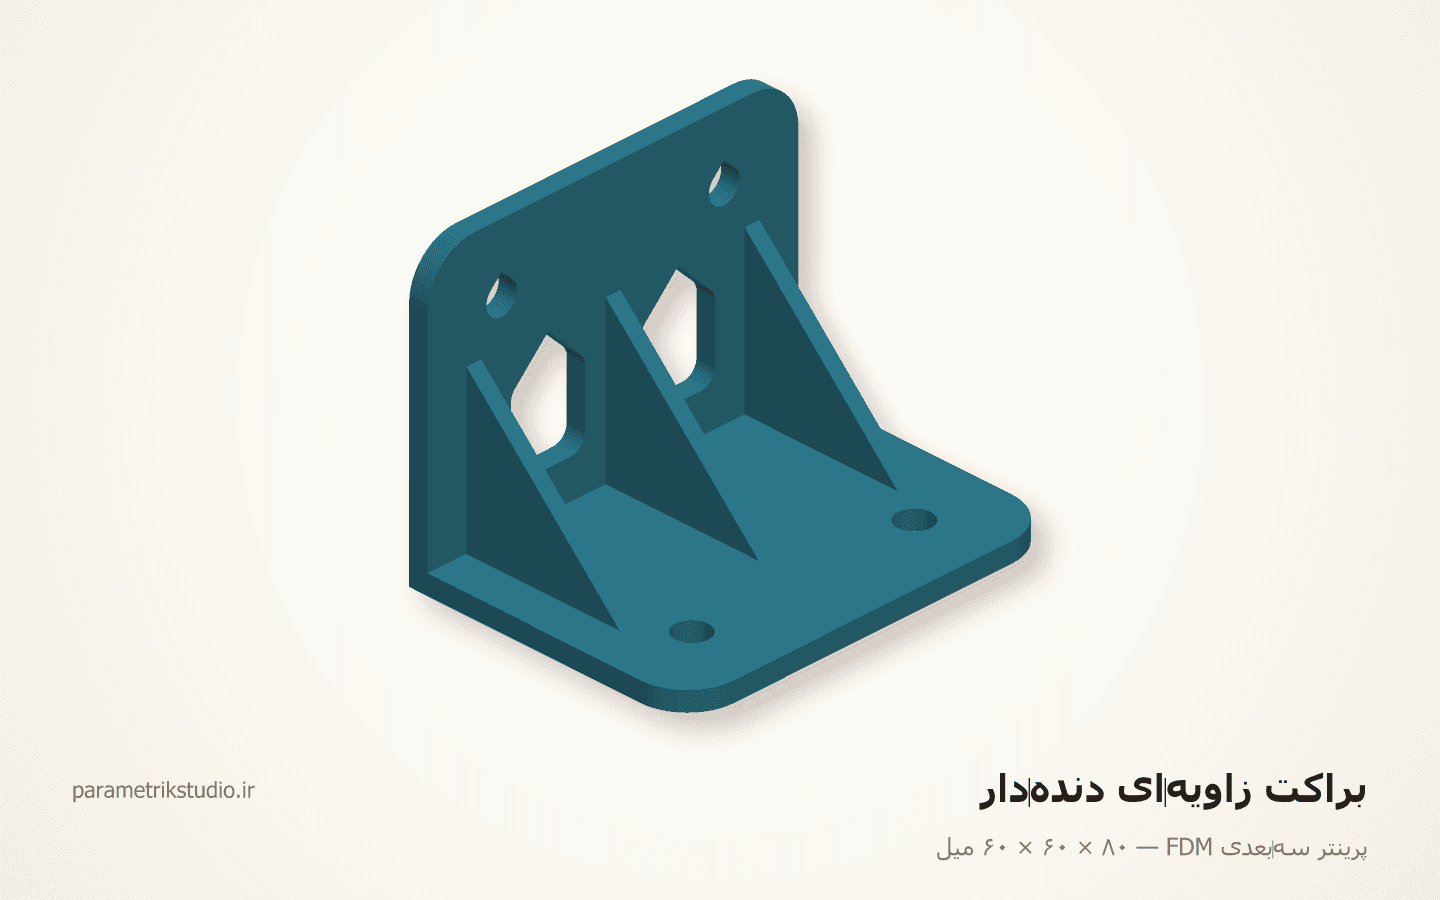
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
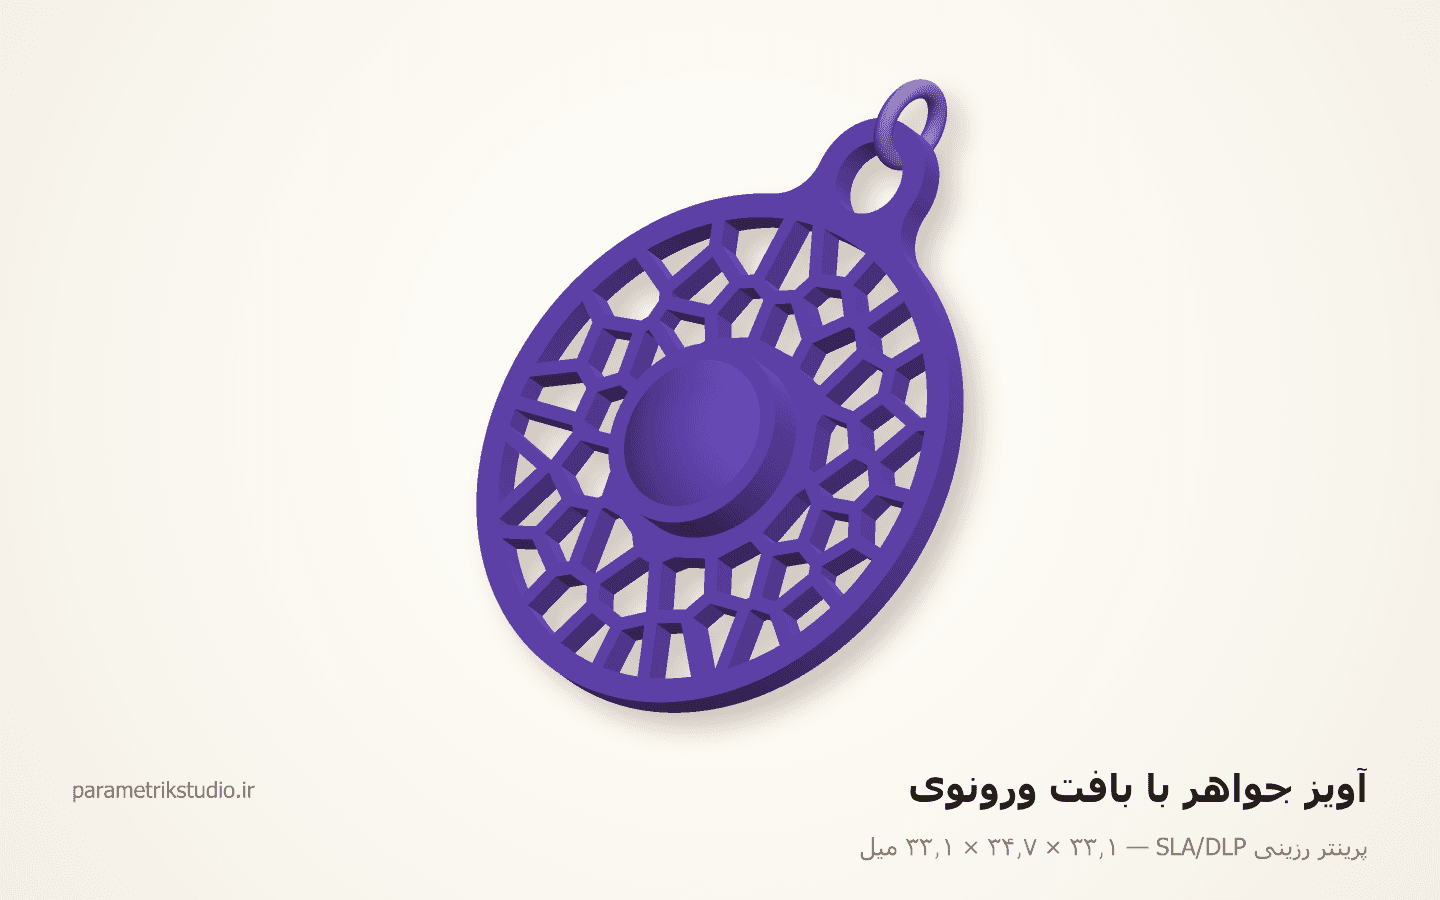
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
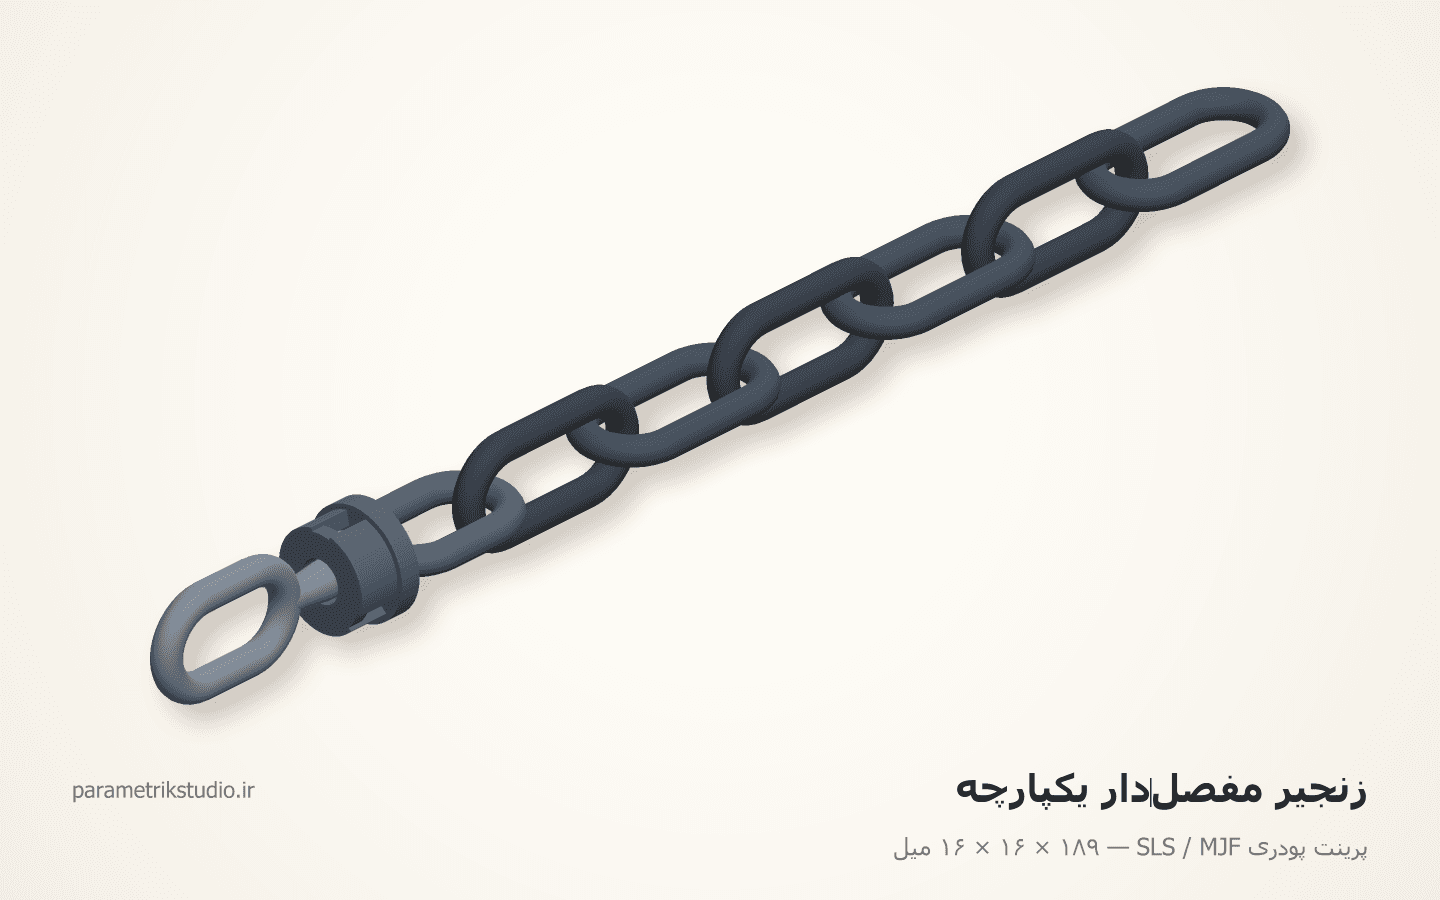
پرینت پودری SLS / MJF
SLS Powder Printing
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.