
ساخت حجمی
دایکست و ریختهگری
Die Casting
وقتی قطعه باید فلزی، ارزان و انبوه باشد.
نمونهٔ ساختهشده
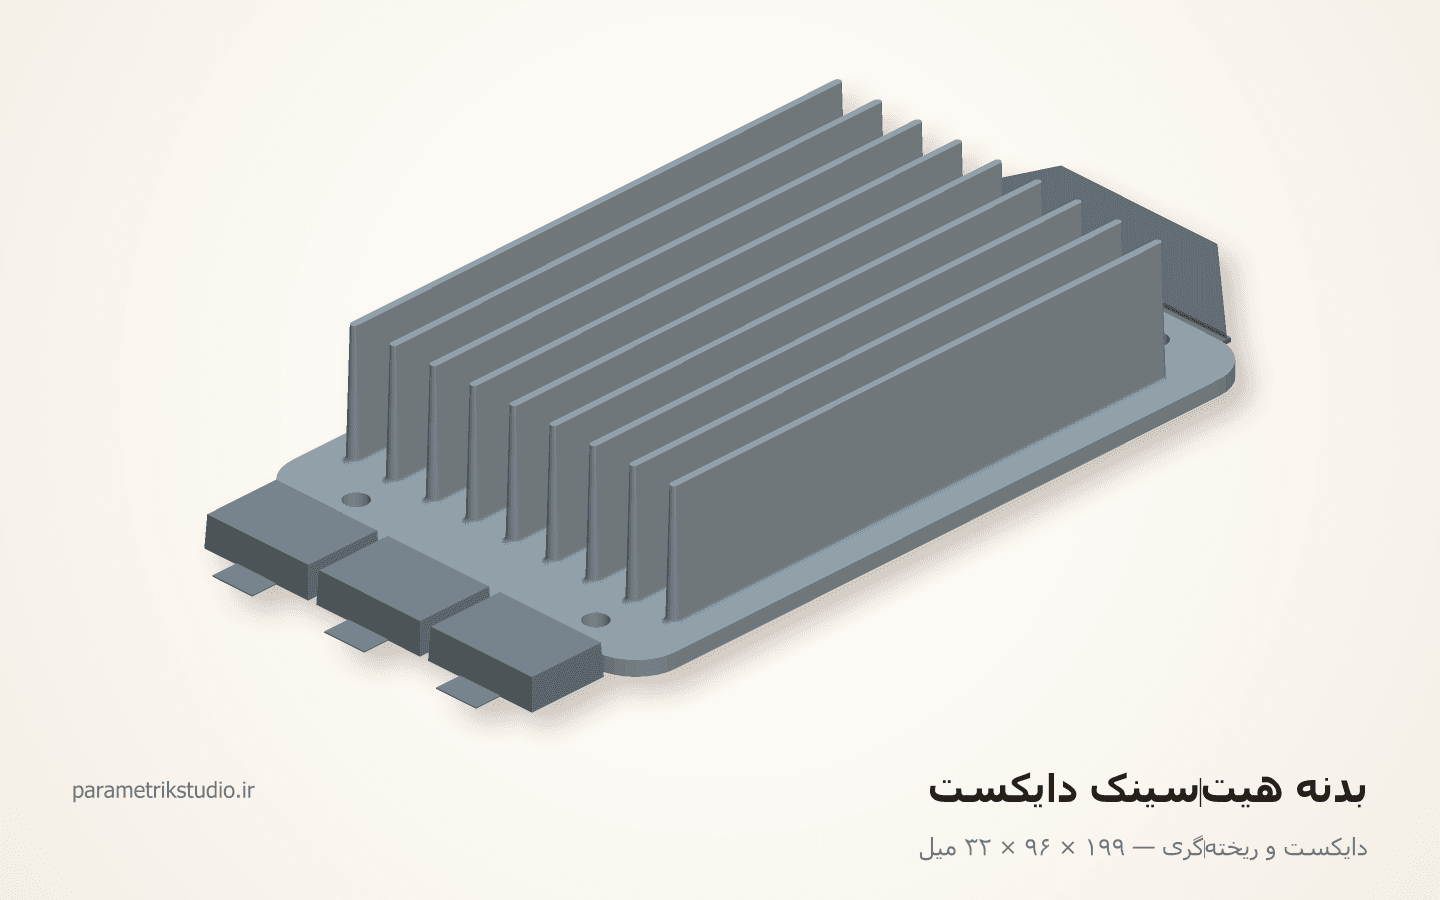
بدنهٔ هیتسینک دایکست
قطعهای که همزمان باید حرارت رد کند، از قالب در بیاید و ارزان باشد — سه قیدِ متضاد.
این نمونه چه چیزی را ثابت میکند
پرههای با شیبِ خروج، دیوارهٔ یکنواخت، فیلتِ ریشهٔ پره، و سطحِ نشیمنِ ماشینکاریشده
مشخصات نمونه
- ابعاد کلی
- ۱۹۹ × ۹۶ × ۳۲ میل
- قطعه
- ۴ نوع، ۴ عدد
- ماده
- آلومینیوم ADC12 — دایکست
- وزن تقریبی
- ۳۶۹ گرم
- آلیاژ و انقباض
- آلومینیوم ADC12 — دایکست — مدل با ۰٫۶٪ انقباضِ آلیاژ بزرگ تحویل میشود
- دیوارهٔ نامی
- ۳٫۴ یکنواخت · ریشهٔ پره ۳ · نوکِ پره ۱٫۵۳ — همه در بازهٔ ۱٫۵ تا ۴
- شیبِ خروج
- پوسته ۱° · کانالِ پره ۱٫۵° · سوراخ ۲° — در مِش واقعی است، نه در متن
- بلندیِ پره
- ۲۸ — سقفِ هندسی ۲۸٫۶۴ از (ریشه − کمینهٔ دیواره) ÷ ۲tan۱٫۵°
- فیلتِ ریشه
- R۱ — دایرهٔ محاطِ اتصال ۴٫۵۶ یعنی ۱٫۳۴ برابرِ دیواره (حد ۱٫۵)
- تیغهٔ بینِ پره
- نوک ۵ در بلندیِ ۲۸ — نسبتِ ۵٫۶ (حد ۶)
- سطحِ ماشینکاری
- ۷۲×۷۲ با ۰٫۶ اضافه — مقطعِ محلیِ ریختگی ۴ = سقفِ دیواره
- سوراخِ ماهیچهای
- Ø۵ در پشت، Ø۵٫۲۴ در رویه — ۴ عدد، هر دو سر آزاد
- ردِ پران
- ۶ پینِ Ø۹، ۰٫۱۵ فرورفته، روی ریشهٔ پره و بیرونِ نشیمن
- گیت و پُرشدن
- ۷۲ × ۱ = ۷۲ میلیمتر مربع — با دروازهٔ ۴۰ متر بر ثانیه، محفظه در ۴۲ هزارمِ ثانیه پُر میشود
- راهگاه
- از ۳۲۰ به ۱۴۴ میلیمتر مربع باریک میشود — همیشه بزرگتر از گیت
- وزنِ شات
- قطعه ۳۲۴ گرم · سرریز ۲۶ گرم · بازدهِ ریختهگری ۹۰٪
- خطِ جدایش
- پشتِ تختِ قطعه، z=۰ — بدون کشویی، بدون زیربرش
- تلورانس
- ±۰٫۲ روی ابعادِ ریختگی · ±۰٫۰۵ و تختیِ ۰٫۰۵ روی نشیمنِ فرزخورده
فایلهای همین نمونه
همان چیزی که در یک سفارش واقعی تحویل میدهیم. آزادانه بازش کن و ببین چطور لایهبندی شده.
یادداشت اجرا
- بلندیِ پره عمداً روی ۲۸ ایستاده. با ریشهٔ ۳ و شیبِ ۱٫۵ درجه، سقفِ ریاضیِ آن ۲۸٫۶۴ است؛ هر عددِ بزرگتر یعنی نوکِ پره زیرِ ۱٫۵ و پرهای که در انتهای مسیر پُر نمیشود.
- فیلتِ ریشه R۱ است و بزرگتر نمیشود. با همین شعاع، دایرهٔ محاطِ محلِ اتصال ۴٫۵۶ میشود یعنی ۱٫۳۴ برابرِ دیواره؛ با R۱٫۸ همین نسبت به ۱٫۴۶ میرسد — درست لبِ حدِ حفرهٔ انقباضی. فیلت برای ترک است، نه برای زیبایی.
- نشیمنِ ماژول ۰٫۶ میل بلندتر ریخته میشود و بعد فرز میخورد. این ۰٫۶ نه دلبخواهی است نه سخاوت: از پایین باید از تابِ ریختهگریِ یک سطحِ ۷۲ میلی بیشتر باشد و از بالا مقطعِ محلی را از ۴ — سقفِ دیواره — رد نکند. ۵۱۸۴ میلیمتر مربع کفتراشی، تنها ماشینکاریِ این قطعه است.
- جای هر شش پینِ پران در همین فایل تعیین شده، نه در کارگاهِ قالبسازی. روی خطِ ریشهٔ پرهاند تا ورقِ ۳٫۴ میلی زیرِ فشار کمانه نکند، و ۰٫۱۵ جلوتر از سطحِ قالباند تا ردشان فرو برود؛ ردِ برجسته روی سطحِ نشیمن، ماژول را روی سه نقطه مینشاند.
- شات از یک گیتِ بادبزنی روی سرِ کوتاه پُر میشود و از سرِ مقابل به سه سرریز میریزد. راهگاه از ۳۲۰ به ۱۴۴ میلیمتر مربع باریک میشود؛ اگر برعکس باشد، مذاب در راهگاه کُند و سرد میشود و جبههٔ سرد داخلِ قطعه میماند.
- هواکشِ هر سرریز ۰٫۲۵ میل است. نازکتر، هوا بیرون نمیرود و قطعه تخلخلِ گازی میگیرد؛ ضخیمتر، خودِ مذاب رد میشود و پلیسهٔ سختِ جدانشدنی میسازد.
- گیت و سرریزها با پرسِ تریم در همان خط بریده میشوند و دوباره ذوب میگردند؛ برای همین در این مدل قطعهٔ جدا هستند و در نمای انفجاری از دو طرف باز میشوند.
- هیچ زیربرشی در قطعه نیست، پس قالب کشویی ندارد. تنها خواستهٔ قطعه از قالب، شش پینِ پران و چهار پینِ ماهیچهٔ Ø۵ است که هر دو سرشان آزاد است و روی نیمهٔ مقابل مینشینند.
مشخصات دستگاه
- چه میسازد
- بدنهٔ فلزی، هیتسینک، قطعات موتور، یراق
- ماده
- آلومینیوم ADC12 · روی (زاماک) · منیزیم
- ظرفیت
- از چند گرم تا حدود ۲۰ کیلوگرم
- تلورانس
- ±۰٫۱ تا ±۰٫۴ میل
- لقی برش
- ندارد
- فرمت ورودی
- STEP
چه کسانی این دستگاه را دارند: صنایع خودرو، لوازم خانگی، روشنایی، یراقآلات
قواعد طراحی برای دایکست و ریختهگری
اینها در خودِ هندسهٔ نمونهٔ بالا رعایت شدهاند، نه فقط در یادداشت تحویل.
- ۱
ضخامتِ دیواره ۱٫۵ تا ۴ میل و تا حد ممکن یکنواخت؛ مقطعِ ضخیم، حفرهٔ انقباضی میدهد.
- ۲
شیبِ خروج ۱ تا ۳ درجه — برای سطحِ داخلی بیشتر از سطحِ بیرونی.
- ۳
هر گوشهٔ داخلی باید فیلت داشته باشد؛ گوشهٔ تیز، نقطهٔ شروعِ ترک است.
- ۴
سطحی که تلورانسِ دقیق میخواهد باید اضافهٔ ماشینکاری داشته باشد — ریختهگری بهتنهایی آن دقت را نمیدهد.
- ۵
محلِ پران (ejector) روی سطحِ دیدهشونده رد میگذارد؛ جایش را خودت تعیین کن.
خطای رایجی که کار را خراب میکند
مقطعِ ضخیم در وسطِ قطعه که در نقشه بیضرر بهنظر میرسد و در ریختهگری، حفره میشود.
فرمت تحویل
باید با انقباضِ آلیاژ و اضافهٔ ماشینکاری تحویل شود
در همین خانواده
دستگاههای ساخت حجمی
 ساخت حجمی
پرینتر سهبعدی FDM
FDM 3D Printer
ارزانترین راه رسیدن از فایل به قطعهٔ واقعی — و ضعیفترین در جهتِ لایه.
نمونهٔ ساختهشده
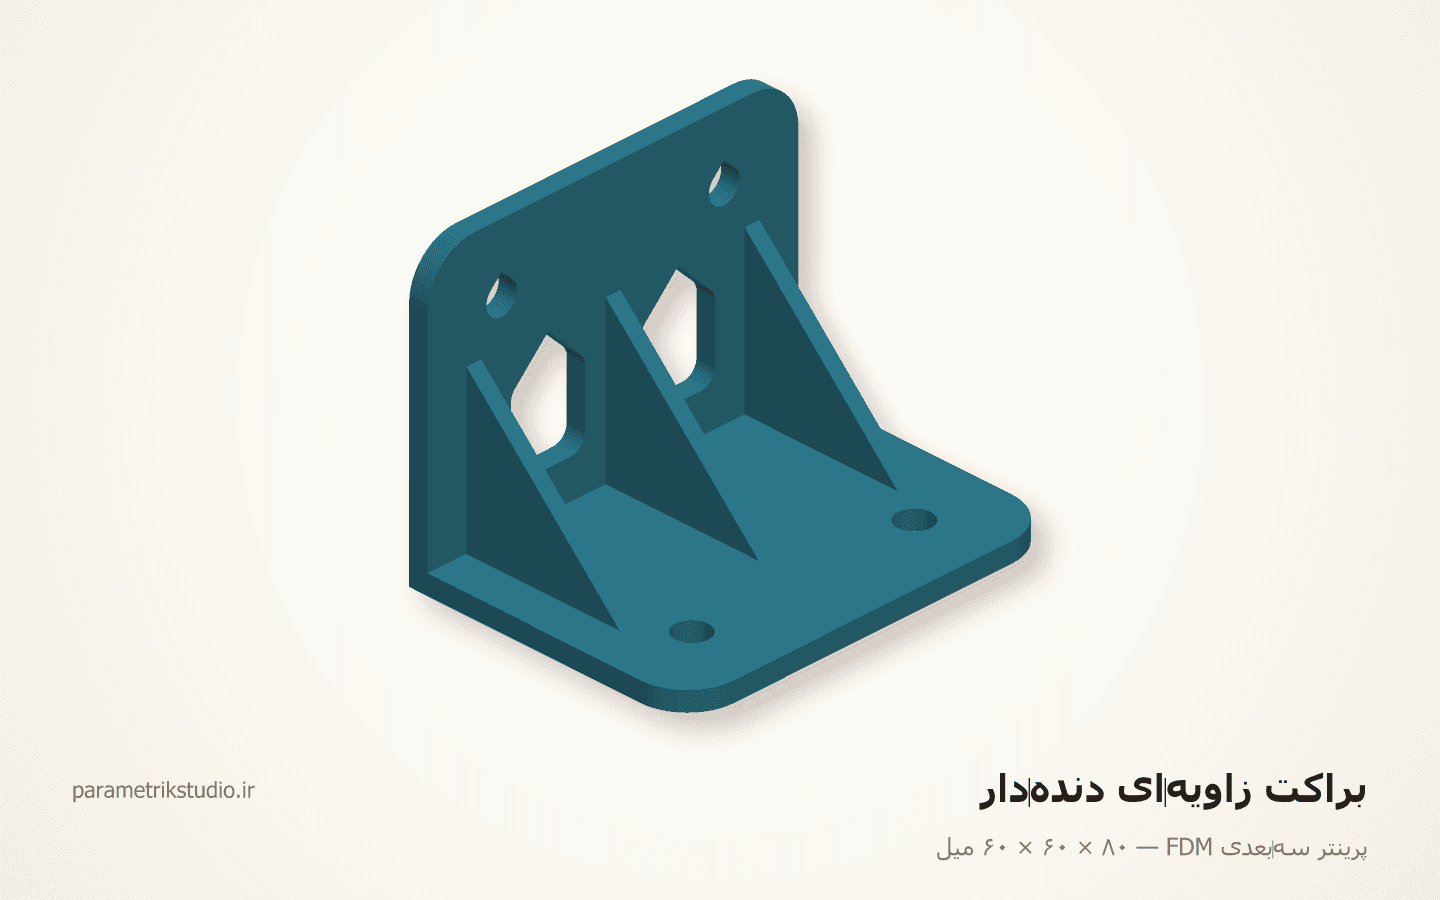
براکت زاویهای دندهدار
۸۰ × ۶۰ × ۶۰ میل۱ نوع قطعه
 ساخت حجمی
پرینتر رزینی SLA/DLP
SLA Resin Printer
جایی که جزئیاتِ زیر یک میلیمتر اهمیت دارد، هیچ FDMای جواب نمیدهد.
نمونهٔ ساختهشده
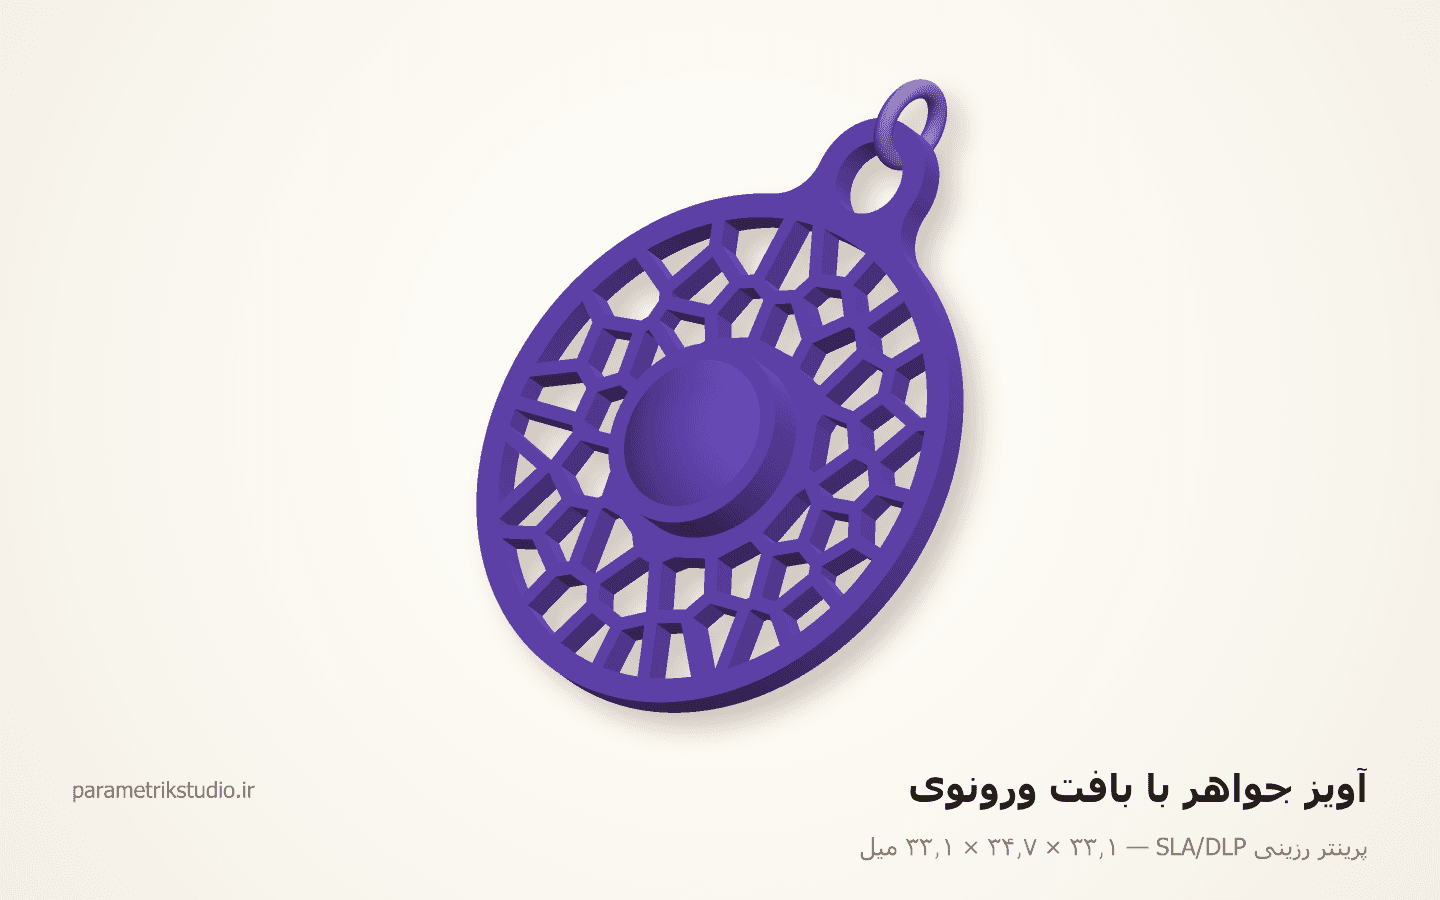
آویز جواهر با بافت ورونوی
۳۳ × ۳۵ × ۳۳ میل۲ نوع قطعه
 ساخت حجمی
پرینت پودری SLS / MJF
SLS Powder Printing
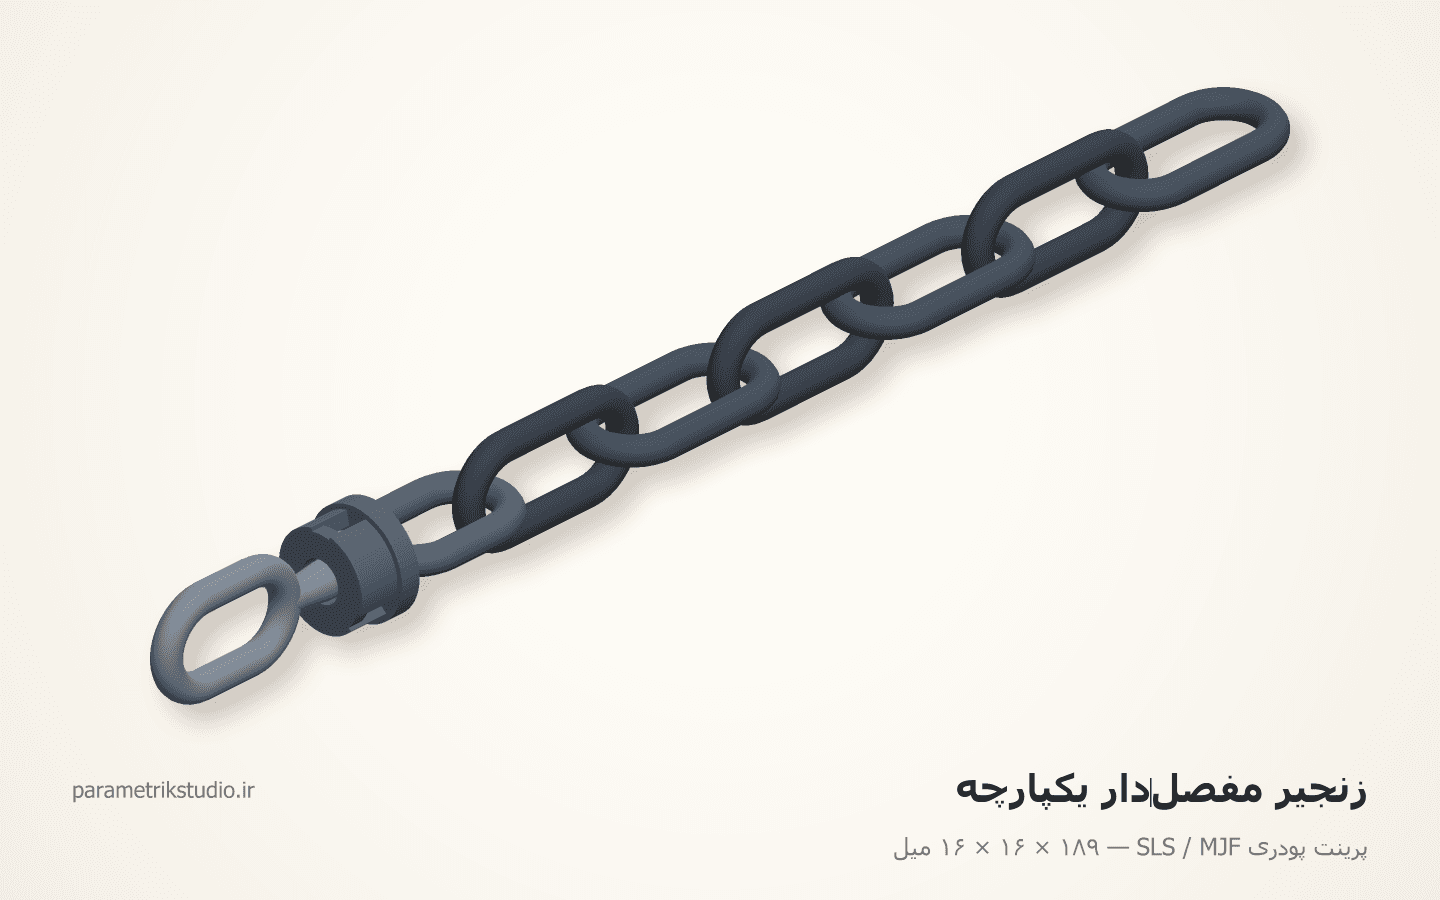
تنها فرایندی که ساپورت نمیخواهد — پس میشود چیزی چاپ کرد که مونتاژ ندارد.
نمونهٔ ساختهشده
زنجیر مفصلدارِ یکپارچه
۱۸۹ × ۱۶ × ۱۶ میل۸ نوع قطعه
همین را برای کار خودت میخواهی؟
یک عکس یا یک اسکچ بفرست و بگو روی چه دستگاهی میرود. در همان گفتوگوی اول میگوییم چند قطعه میشود، چه فرمتی لازم داری و چقدر طول میکشد.