مشتری میپرسد «این صندلی چند؟» و تو عددی میگویی که خودت هم دقیق نمیدانی از کجا آمده. آخر ماه میبینی ده تا فروختهای و آنقدری که انتظار داشتی نمانده. معمولاً مشکل این نیست که گران فروختهای یا ارزان — مشکل این است که قیمت تمامشده را از روی حس زدهای، نه از روی تفکیک. اینجا قیمت تمامشدهٔ یک محصول چوبی CNC را باز میکنیم به چهار جزء، و نشان میدهیم کدام جزء را تقریباً همه دستکم میگیرند — که اتفاقاً همان است که سود را میخورد.
چهار جزء قیمت تمامشده
هر قطعهای که از کارگاه بیرون میرود، هزینهاش دقیقاً از چهار جا آمده:
- مادهٔ خام — ورق، چسب، سنباده، روغن یا رنگ، یراق (اگر داشته باشد)، کارتن و بستهبندی.
- زمان دستگاه — ساعت کارکرد CNC، استهلاک تیغه، مکش، برق، و زمان ستآپ که اغلب حسابش نمیکنند.
- کار انسانی — جداکردن قطعه از ورق، برداشتن زبانه، سنباده، پخ، پرداخت، مونتاژ یا بستهبندی، کنترل کیفیت.
- طراحی — حل اتصالها، بستن چیدمان روی ورق، ساخت فایل برش، و نمونهٔ اول و اصلاحش.
سهتای اول را همه میبینند. چهارمی را معمولاً کسی در فاکتور نمینویسد، چون یکبار اتفاق میافتد و بعد فراموش میشود — ولی وجود دارد و باید یک جایی پخش شود.
در کارهایی که ما دیدهایم، نسبت تقریبی اینطور درمیآید: مادهٔ خام حدود ۲۵ تا ۴۰ درصد، زمان دستگاه ۱۰ تا ۲۰ درصد، و کار انسانی ۳۵ تا ۵۰ درصد. اینها نسبتاند نه قیمت؛ نرخ ساعتی و قیمت ورق را باید از بازار خودت بگیری چون ماه به ماه عوض میشود. ولی ترتیبشان کمتر عوض میشود.
اگر جمع این چهار جزء را نداری، در حال قیمتگذاری نیستی؛ در حال حدسزدن هستی.
قیمت برش CNC معمولاً کوچکترین خط فاکتور است
وقتی کسی میپرسد قیمت برش CNC چند است، منظورش نرخ متر طول یا نرخ ساعت دستگاه است. همینجا یک تصویر غلط شکل میگیرد: انگار هزینهٔ اصلی محصول همان دستگاه است.
مثال واقعی از کار خودمان. صندلی کودک ما ۳۲۴×۴۰۳×۵۷۰ میلیمتر است، هشت قطعه، یک ورق PW12، صفر یراق. برش و کفتراشی همین یک ورق — با تیغهٔ Ø۴ و عمق کفتراشی ۶ میل — روی یک دستگاه معمولی تقریباً بین ۳۵ تا ۶۰ دقیقه وقت میگیرد، بسته به پیشروی و تعداد جیب.
حالا همان هشت قطعه را بردار و برای دست بچه آماده کن: جداکردن از ورق، برداشتن زبانهٔ برش، سنبادهٔ لبه، پخزدن، سنبادهٔ رویه، تمیزکاری. این کار دست است و تقریباً ۹۰ تا ۱۵۰ دقیقه میبرد — یعنی دو تا سه برابر زمان دستگاه. اگر روغن یا رنگ هم بزنی، با زمان خشکشدن و لایهٔ دوم، این عدد باز هم بالا میرود.
نتیجه ساده است: برای پایینآوردن قیمت تمامشده سراغ نرخ ساعت دستگاه نرو، سراغ کاهش ساعت کار دست برو — و آن با طراحی کم میشود، نه با فشار به کارگر.
ستآپ هم زمان دستگاه است
یک نکتهٔ کوچک که خیلیها حسابش نمیکنند: قطعهای که هم روی رو و هم روی پشتش کفتراشی دارد باید برگردانده شود. ما برای این کار پین رجیستر Ø۸ میگذاریم و هندسهٔ پشت را از قبل آینه میکنیم، تا اپراتور فقط قطعه را بچرخاند و روی همان پینها بنشاند. این کار اگر در فایل حل شده باشد، دو دقیقه است؛ اگر نشده باشد، نیم ساعت تنظیم و یک قطعهٔ دورریز است.
پرت ورق: هزینهای که در هیچ فاکتوری نوشته نمیشود
ورق استاندارد ۲۴۴۰×۱۲۲۰ یعنی ۲٫۹۷۷ متر مربع. تو کل این عدد را میخری، ولی لزوماً کل آن را نمیفروشی. چیزی که بین قطعهها میماند به قیمت متر مربع خریده شده و به قیمت هیچ فروخته میشود.
دو مثال از پروژههای خودمان:
- تختهٔ نقاشی دایناسور: مصرف خالص هر تخته ۰٫۹۸۲ متر مربع است. اگر از هر ورق فقط یک تخته دربیاوری، سهم ورقِ هر تخته میشود کل ۲٫۹۷۷ متر مربع. ما چیدمان را طوری بستیم که دو تخته از هر ورق دربیاید — حالا سهم ورق هر تخته ۱٫۴۸۹ متر مربع است، یعنی دقیقاً نصف.
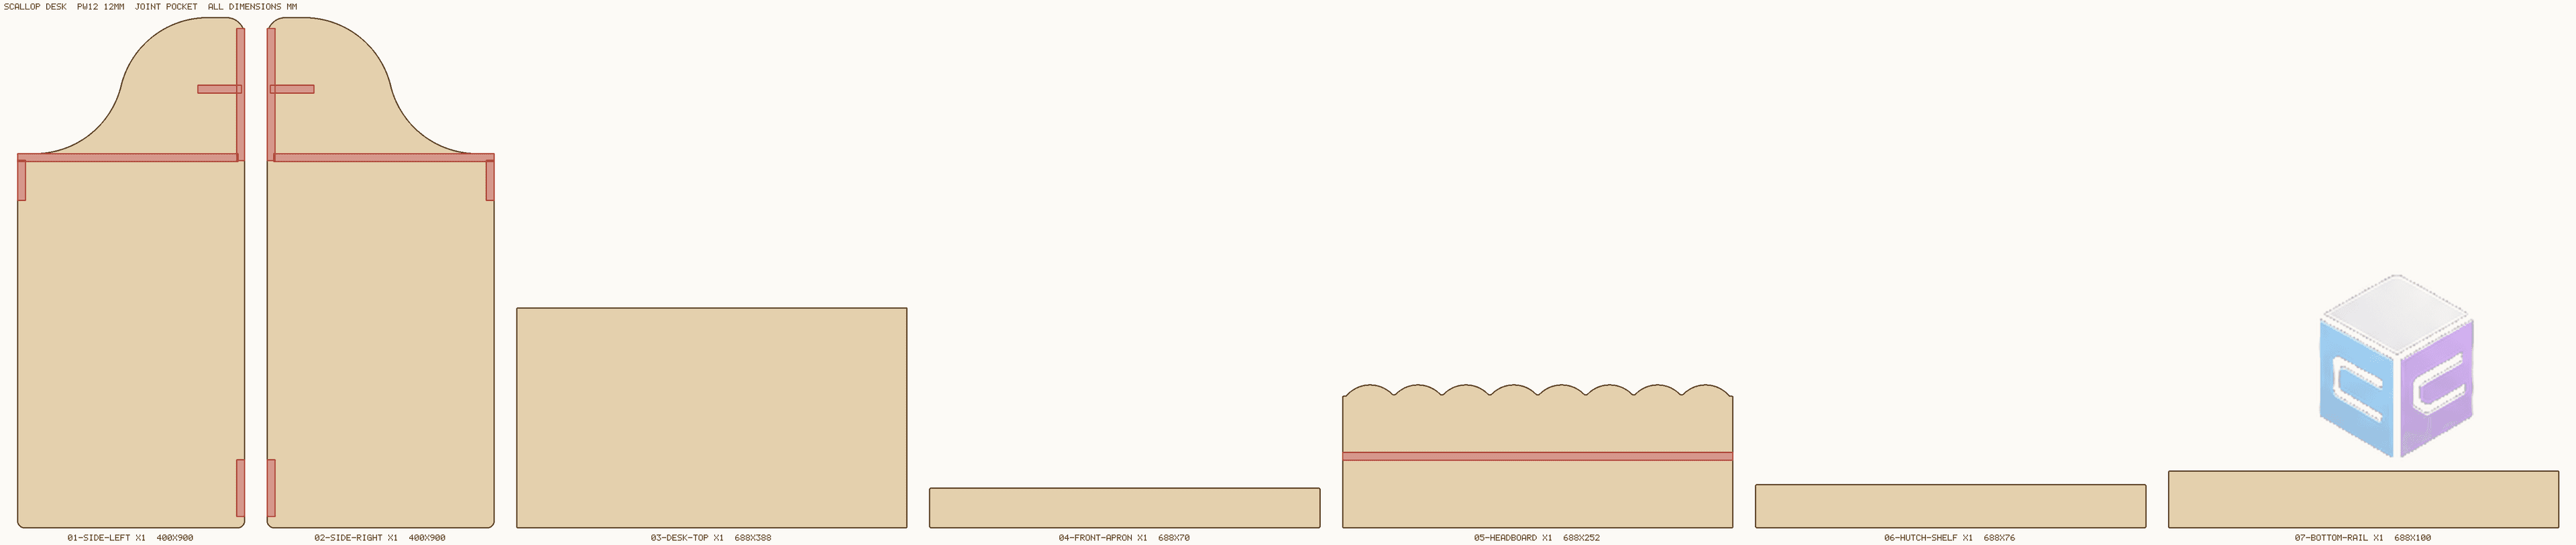
- میز تحریر کنگرهای: هفت قطعه، صفر پیچ، و یکونیم میز از هر ورق. یعنی سهم ورق هر میز ۱٫۹۸۵ متر مربع است نه ۲٫۹۷۷ — حدود سیوسه درصد کمتر، بدون اینکه ابعاد میز آب برود.
این صرفهجویی هیچ ربطی به چانهزدن با فروشندهٔ ورق ندارد. در مرحلهٔ چیدمان ساخته میشود، قبل از اینکه دستگاه روشن شود. ما قبلاً در «چیدمان روی ورق» مفصلتر به همین موضوع پرداختهایم.
اگر ست میفروشی — مثل میز و صندلی ابری — قطعههای هر دو محصول را روی یک ورق بچین، نه روی دو ورق جدا. بریدهٔ بزرگی که از قطعهٔ پهن یکی میماند، معمولاً دقیقاً همان جایی است که قطعههای ریز آنیکی مینشینند.
هزینه طراحی محصول و اثر تیراژ
هزینه طراحی محصول بزرگترین عددی است که فقط یکبار میدهی. طراحی یعنی: تصمیمگرفتن دربارهٔ اینکه کدام اتصال کفتراشی میشود و کدام واقعاً پیچ لازم دارد، تنظیم عرض جیب روی ضخامت واقعی ورق بهعلاوهٔ ۲٫۰ میل، بستن چیدمان، ساخت فایل DXF R12 با پلیلاینهای بستهٔ دوبعدی و بدون spline، نامگذاری درست لایهها مثل POCKET-6، و بعد ساخت نمونهٔ اول و اصلاح چیزهایی که فقط روی چوب معلوم میشوند.
اگر این هزینه را روی یک واحد بنویسی، محصولت گران و بیمنطق میشود. باید روی تیراژِ برنامهریزیشده پخشش کنی. یک حساب ساده برای نشاندادن مکانیزم (عدد زیر فرضی است، نه نرخ ما): اگر طراحی یک محصول ده میلیون تومان تمام شود، روی ده واحد یعنی یک میلیون روی هر واحد؛ روی صد واحد یعنی صد هزار تومان. همین یک تصمیم — که چند تا میخواهی بسازی — میتواند محصول را از «گران» به «رقابتی» ببرد، بدون اینکه یک میلیمتر از طرح عوض شود.
یک شرط دارد: این پخشکردن وقتی معنی دارد که فایل واقعاً تکرارپذیر باشد. فایلی که هر بار اپراتور باید دستکاریاش کند، هزینهٔ طراحی را از هزینهٔ یکبار به هزینهٔ جاری تبدیل کرده است.
چرا واحد دوم همیشه ارزانتر از واحد اول است
واحد اول همهٔ هزینههای شروع را به دوش میکشد: ستآپ دستگاه یکبار انجام میشود ولی روی یک واحد مینشیند، پرت ورق برای یک واحد بیشترین حالت خودش را دارد، و منحنی یادگیری مونتاژ واقعی است — اولین ست را دو برابر ستِ پنجم مونتاژ میکنی.
جمع اینها معمولاً یعنی واحد دوم بهبعد حدود ۱۵ تا ۳۰ درصد ارزانتر تمام میشود؛ تقریبی و وابسته به محصول. برای همین سفارش تکواحدی را نباید با قیمت تیراژ بدهی، و برعکس.
حمل را هم در همین معادله بگذار
بستهٔ مونتاژشدهٔ یک صندلی کودک با کارتن و لایی، چیزی حدود ۰٫۰۹ متر مکعب جا میگیرد. همان صندلی بهصورت تختبر، با هشت قطعهٔ PW12 که روی هم میخوابند، حدود ۰٫۰۲ متر مکعب است — تقریباً یکچهارم. کرایه با حجم حساب میشود، پس این تفاوت مستقیم میرود توی قیمت تمامشده. محصولی که تختبر طراحی نشده، هزینهٔ حملش را تا آخر عمر محصول میدهی.
اشتباه رایج: قیمتگذاری روی «وزن چوب»
رایجترین اشتباهی که میبینیم این است: «این محصول یک ورق خورده، پس قیمتش میشود قیمت ورق ضربدر ضریب.» این روش سه چیز را نادیده میگیرد و هر سه گراناند:
- ساعت کار انسانی. محصولی با هشت قطعهٔ ساده و محصولی با نود و شش قطعه — مثل آشپزخانهٔ کودک ما که هفت ایستگاه در یک سیلوئت دارد — بهازای هر متر مربع ورق، ساعت کار دستِ کاملاً متفاوتی دارند. ضریب ثابت، محصول پرقطعه را زیر قیمت میفروشد.
- پیچیدگی مونتاژ و کنترل کیفیت. پنج درِ لولایی که هر کدام باید مستقل تنظیم شوند، وزنی به محصول اضافه نمیکنند، ولی ساعتها طراحی و تست خوردهاند.
- پرت. دو محصول با وزن یکسان میتوانند پرت ورق کاملاً متفاوتی داشته باشند.
نتیجهٔ عملی: محصولهای سادهات را گران میفروشی و نمیفروشند، و محصولهای پرکارت را ارزان میفروشی و هرچه بیشتر بفروشی بیشتر ضرر میکنی. قیمت را روی ساعت کار ببند، نه روی کیلو.
جمعبندی
بزرگترین جزء قیمت تمامشده تقریباً همیشه کار انسانی است، نه دستگاه. پرت ورق در مرحلهٔ چیدمان تعیین میشود و بعد از روشنشدن دستگاه قابل جبران نیست. هزینهٔ طراحی یکبار است و باید روی تیراژ پخش شود.
اگر میخواهی یکی از محصولهای خودت را با همین چهار جزء باز کنی و ببینی کجا نشت دارد، عکس و ابعادش را بفرست — با هم حسابش میکنیم.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.