
بدنهٔ هیتسینک دایکست
Die-Cast Heatsink
پرههای با شیبِ خروج، دیوارهٔ یکنواخت، فیلتِ ریشهٔ پره، و سطحِ نشیمنِ ماشینکاریشده — نمونهٔ کارِ دایکست و ریختهگری.
از عکس تا فایل برش
مراحل طراحی
هر مرحله یک خروجی واقعی از همان پروژه است — نه تصویر تبلیغاتی.
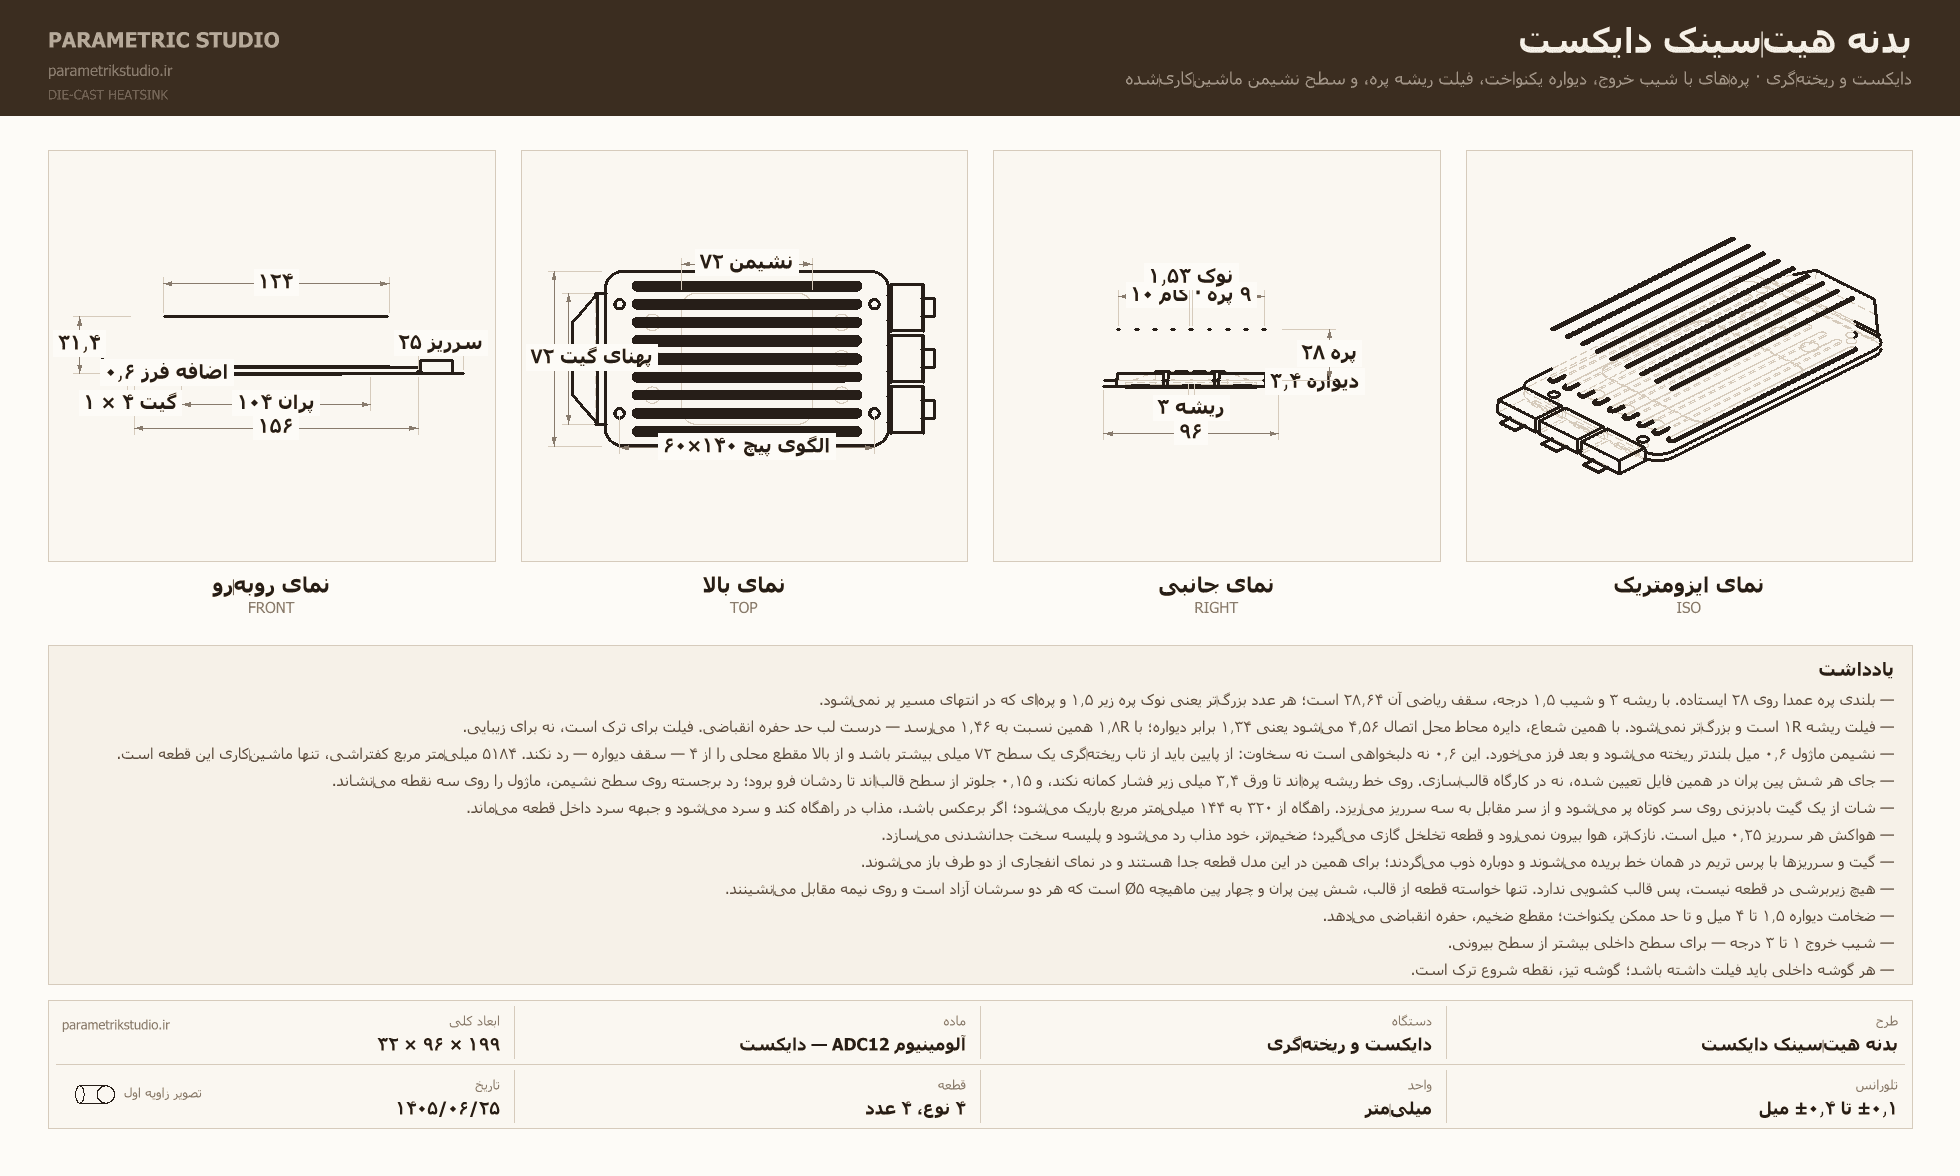
نقشهٔ فنی — سه نما، اندازهگذاری و جدول عنوان
قطعات تخت روی ورق، آمادهٔ برش
مدل سهبعدی تعاملی
همان مدلی که پیش از برش به مشتری تحویل میشود؛ میچرخد، زوم میشود و از هر زاویه دیده میشود.
در حال بارگذاری مدل سهبعدی…
مشخصات فنی
اعدادی که مستقیم از فایل تولید بیرون آمدهاند.
- ابعاد (عرض × عمق × ارتفاع)
- ۱۹.۹ × ۹.۶ × ۳.۲ سانتیمتر
- تعداد نوع قطعه
- ۴ نوع
- تعداد قطعه
- ۴ قطعه
- ماده
- آلومینیوم ADC12 — دایکست
دربارهٔ این طرح
قطعهای که همزمان باید حرارت رد کند، از قالب در بیاید و ارزان باشد — سه قیدِ متضاد.
پرههای با شیبِ خروج، دیوارهٔ یکنواخت، فیلتِ ریشهٔ پره، و سطحِ نشیمنِ ماشینکاریشده
— بلندیِ پره عمداً روی ۲۸ ایستاده. با ریشهٔ ۳ و شیبِ ۱٫۵ درجه، سقفِ ریاضیِ آن ۲۸٫۶۴ است؛ هر عددِ بزرگتر یعنی نوکِ پره زیرِ ۱٫۵ و پرهای که در انتهای مسیر پُر نمیشود. — فیلتِ ریشه R۱ است و بزرگتر نمیشود. با همین شعاع، دایرهٔ محاطِ محلِ اتصال ۴٫۵۶ میشود یعنی ۱٫۳۴ برابرِ دیواره؛ با R۱٫۸ همین نسبت به ۱٫۴۶ میرسد — درست لبِ حدِ حفرهٔ انقباضی. فیلت برای ترک است، نه برای زیبایی. — نشیمنِ ماژول ۰٫۶ میل بلندتر ریخته میشود و بعد فرز میخورد. این ۰٫۶ نه دلبخواهی است نه سخاوت: از پایین باید از تابِ ریختهگریِ یک سطحِ ۷۲ میلی بیشتر باشد و از بالا مقطعِ محلی را از ۴ — سقفِ دیواره — رد نکند. ۵۱۸۴ میلیمتر مربع کفتراشی، تنها ماشینکاریِ این قطعه است.
نکتهٔ مهندسی این طرح
مقطعِ ضخیم در وسطِ قطعه که در نقشه بیضرر بهنظر میرسد و در ریختهگری، حفره میشود.
همین را برای من بساز
همین طرح، یا نسخهای از آن با ابعاد و رنگ خودت. چون کل مسیر پارامتریک است، تغییر سایز دوبارهطراحی نمیخواهد.
پروژههای مرتبط
 صفر یراق
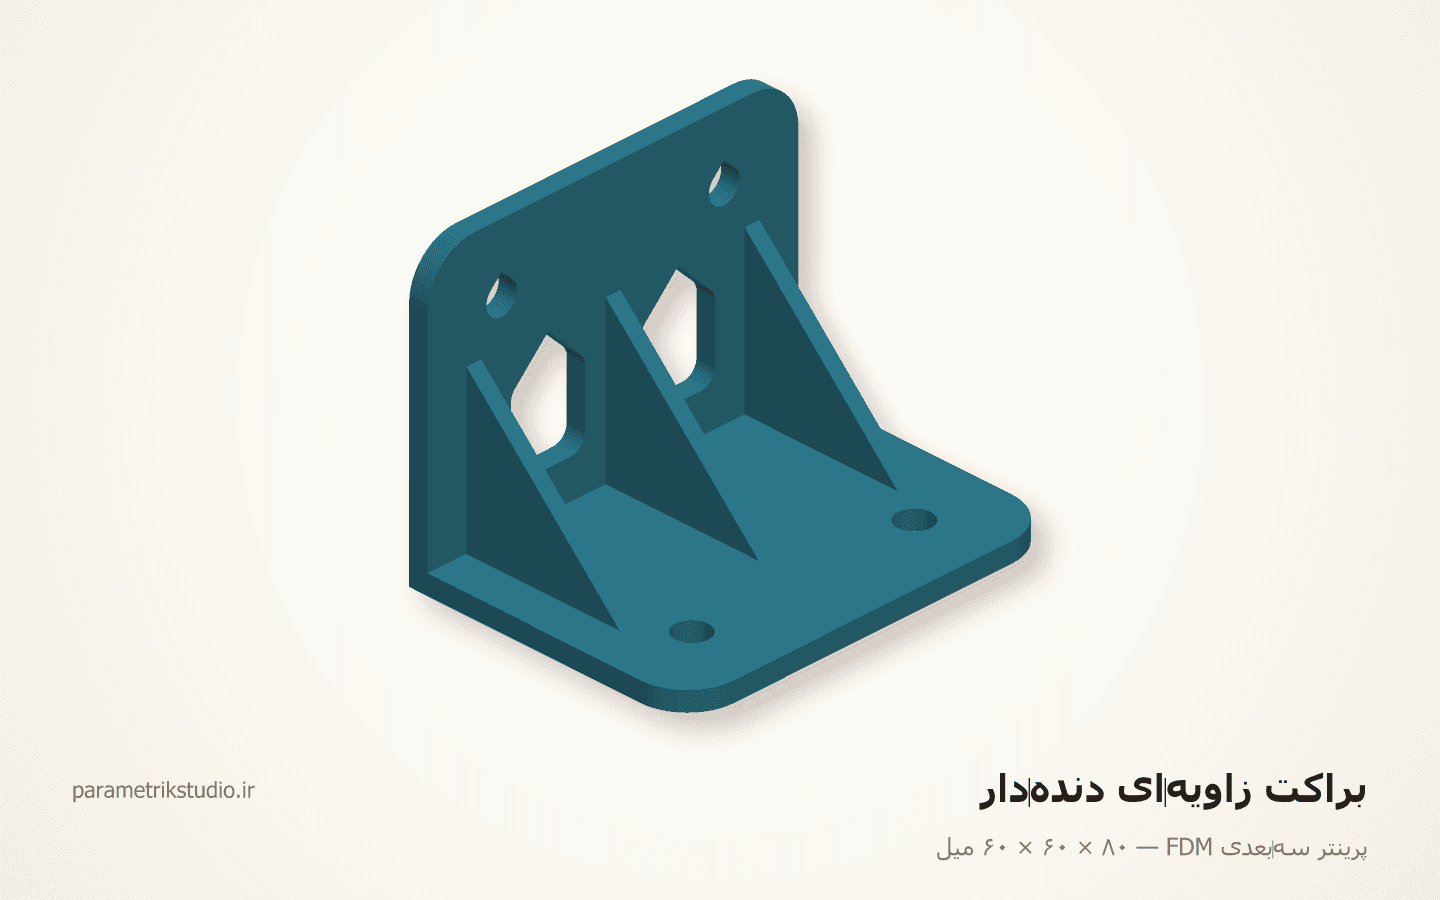
براکت زاویهای دندهدار
Ribbed Angle Bracket
جهتِ چاپِ بهینه، پخِ ۴۵ درجه بهجای آویز، دنده بهجای دیوارِ ضخیم، و جبرانِ قطرِ سوراخ — نمونهٔ کارِ پرینتر سهبعدی FDM.
 صفر یراق
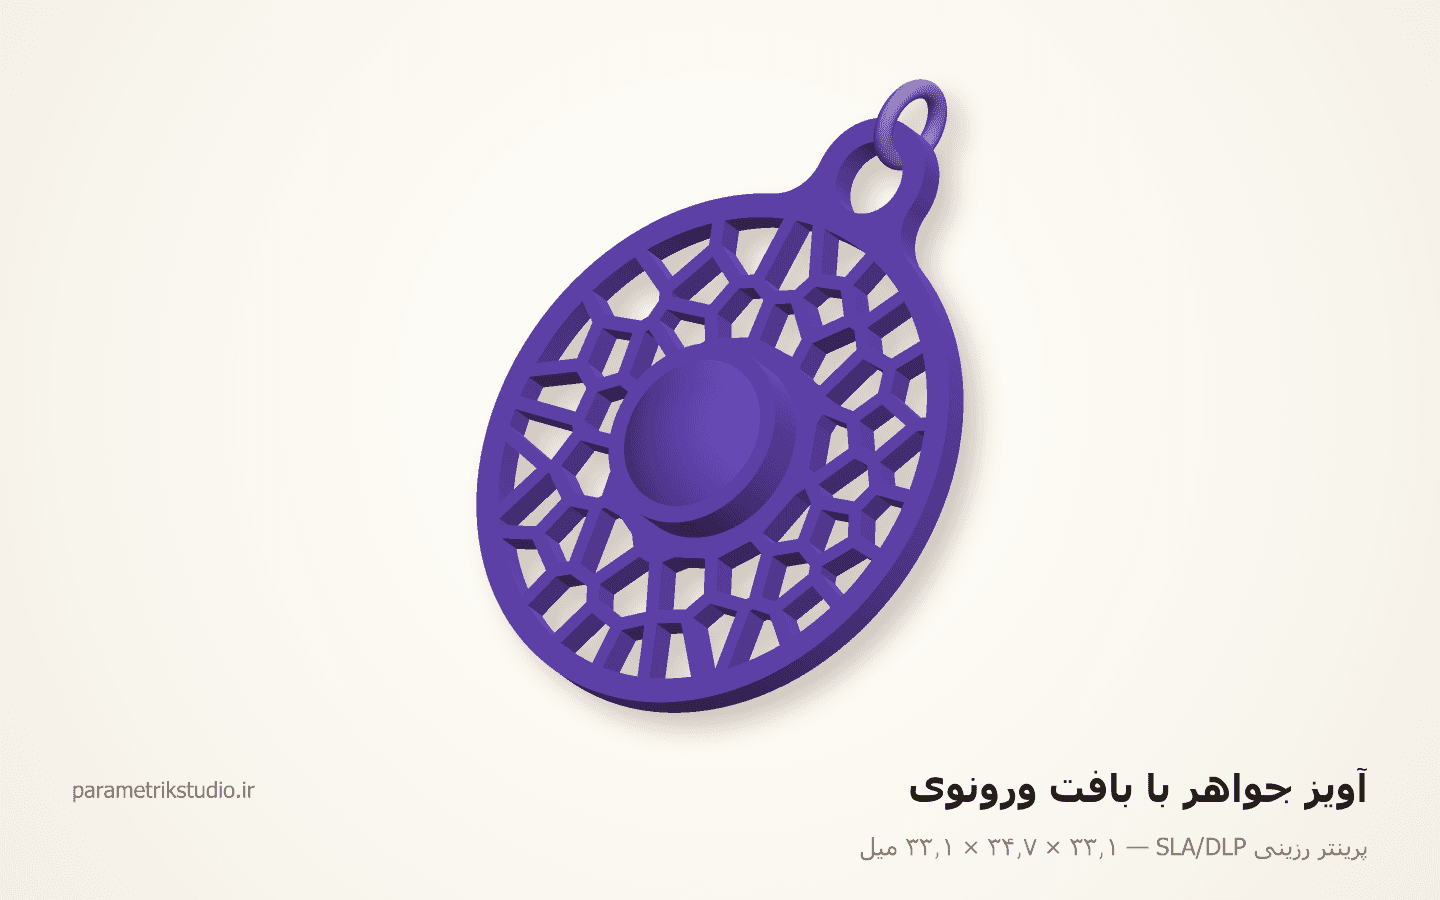
آویز جواهر با بافت ورونوی
Voronoi Pendant
بافتِ الگوریتمی با حداقل ضخامتِ تضمینشده، سوراخ تخلیه، و جهتِ چاپ برای مخفیکردنِ ساپورت — نمونهٔ کارِ پرینتر رزینی SLA/DLP.
 صفر یراق
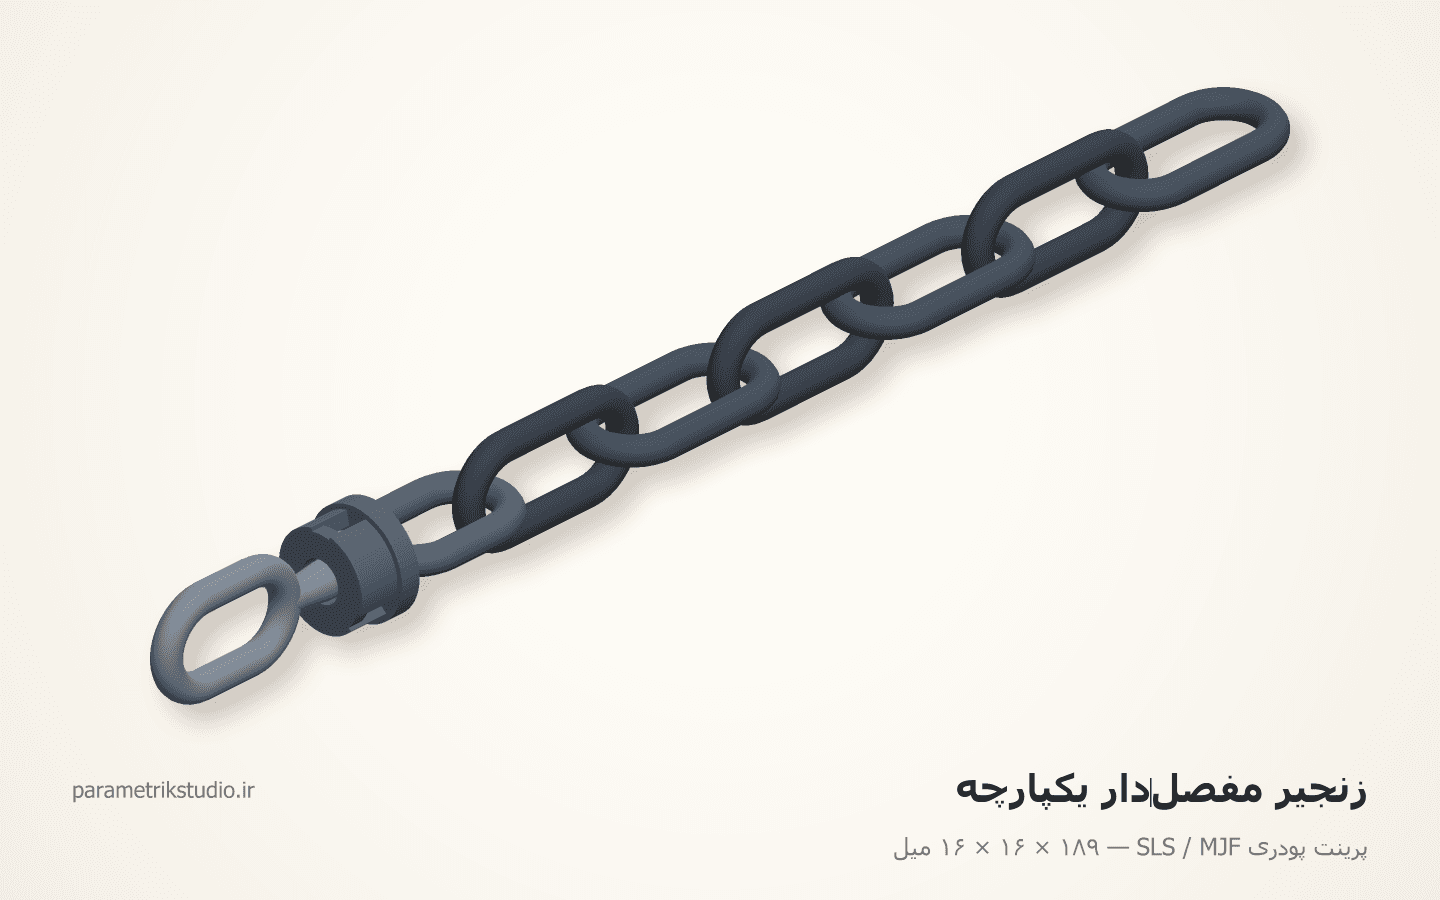
زنجیر مفصلدارِ یکپارچه
Print-in-Place Chain
لقیِ ۰٫۵ میلِ بین حلقهها، چاپ بدون مونتاژ، و مسیرِ خروج پودر — نمونهٔ کارِ پرینت پودری SLS / MJF.