وقتی کسی میگوید «ورق ۱۲ میل»، دو نفر در اتاق دو عدد متفاوت در ذهنشان دارند: یکی عدد روی فاکتور را، دیگری عددی که کولیس نشان میدهد. انتخاب ضخامت پلایوود دو بخش دارد و معمولاً فقط بخش اولش جدی گرفته میشود — اینکه برای این کار چه ضخامتی لازم است (PW4، PW9، PW12 یا PW15)، و اینکه ورق انبار تو دقیقاً چند میلیمتر است. بخش دوم همان جایی است که فایل برش خراب میشود و یک ورق کامل هدر میرود.
چهار ضخامت پلایوود، چهار کار مشخص
در استاندارد کارگاهی ما چهار ضخامت روی میز است، هر کدام با یک کار مشخص:
- PW4 — پشتبند کارکاس و کف کشو. سازهای به حساب نمیآید، ولی نقش واقعی دارد (بخش بعد).
- PW9 — اسباببازی، پازل و قطعهٔ ریز؛ جایی که وزن خود قطعه یک معیار است.
- PW12 — پیشفرض: مبلمان کودک، قفسهٔ سبک، میز و صندلی، کتابخانه. اگر دلیل مشخصی برای بالا یا پایین رفتن نداری، جواب PW12 است.
- PW15 — وقتی بار سازهای واقعی هست: چیزی که کودک رویش میایستد، یا دهانهای که نباید خیز بدهد.
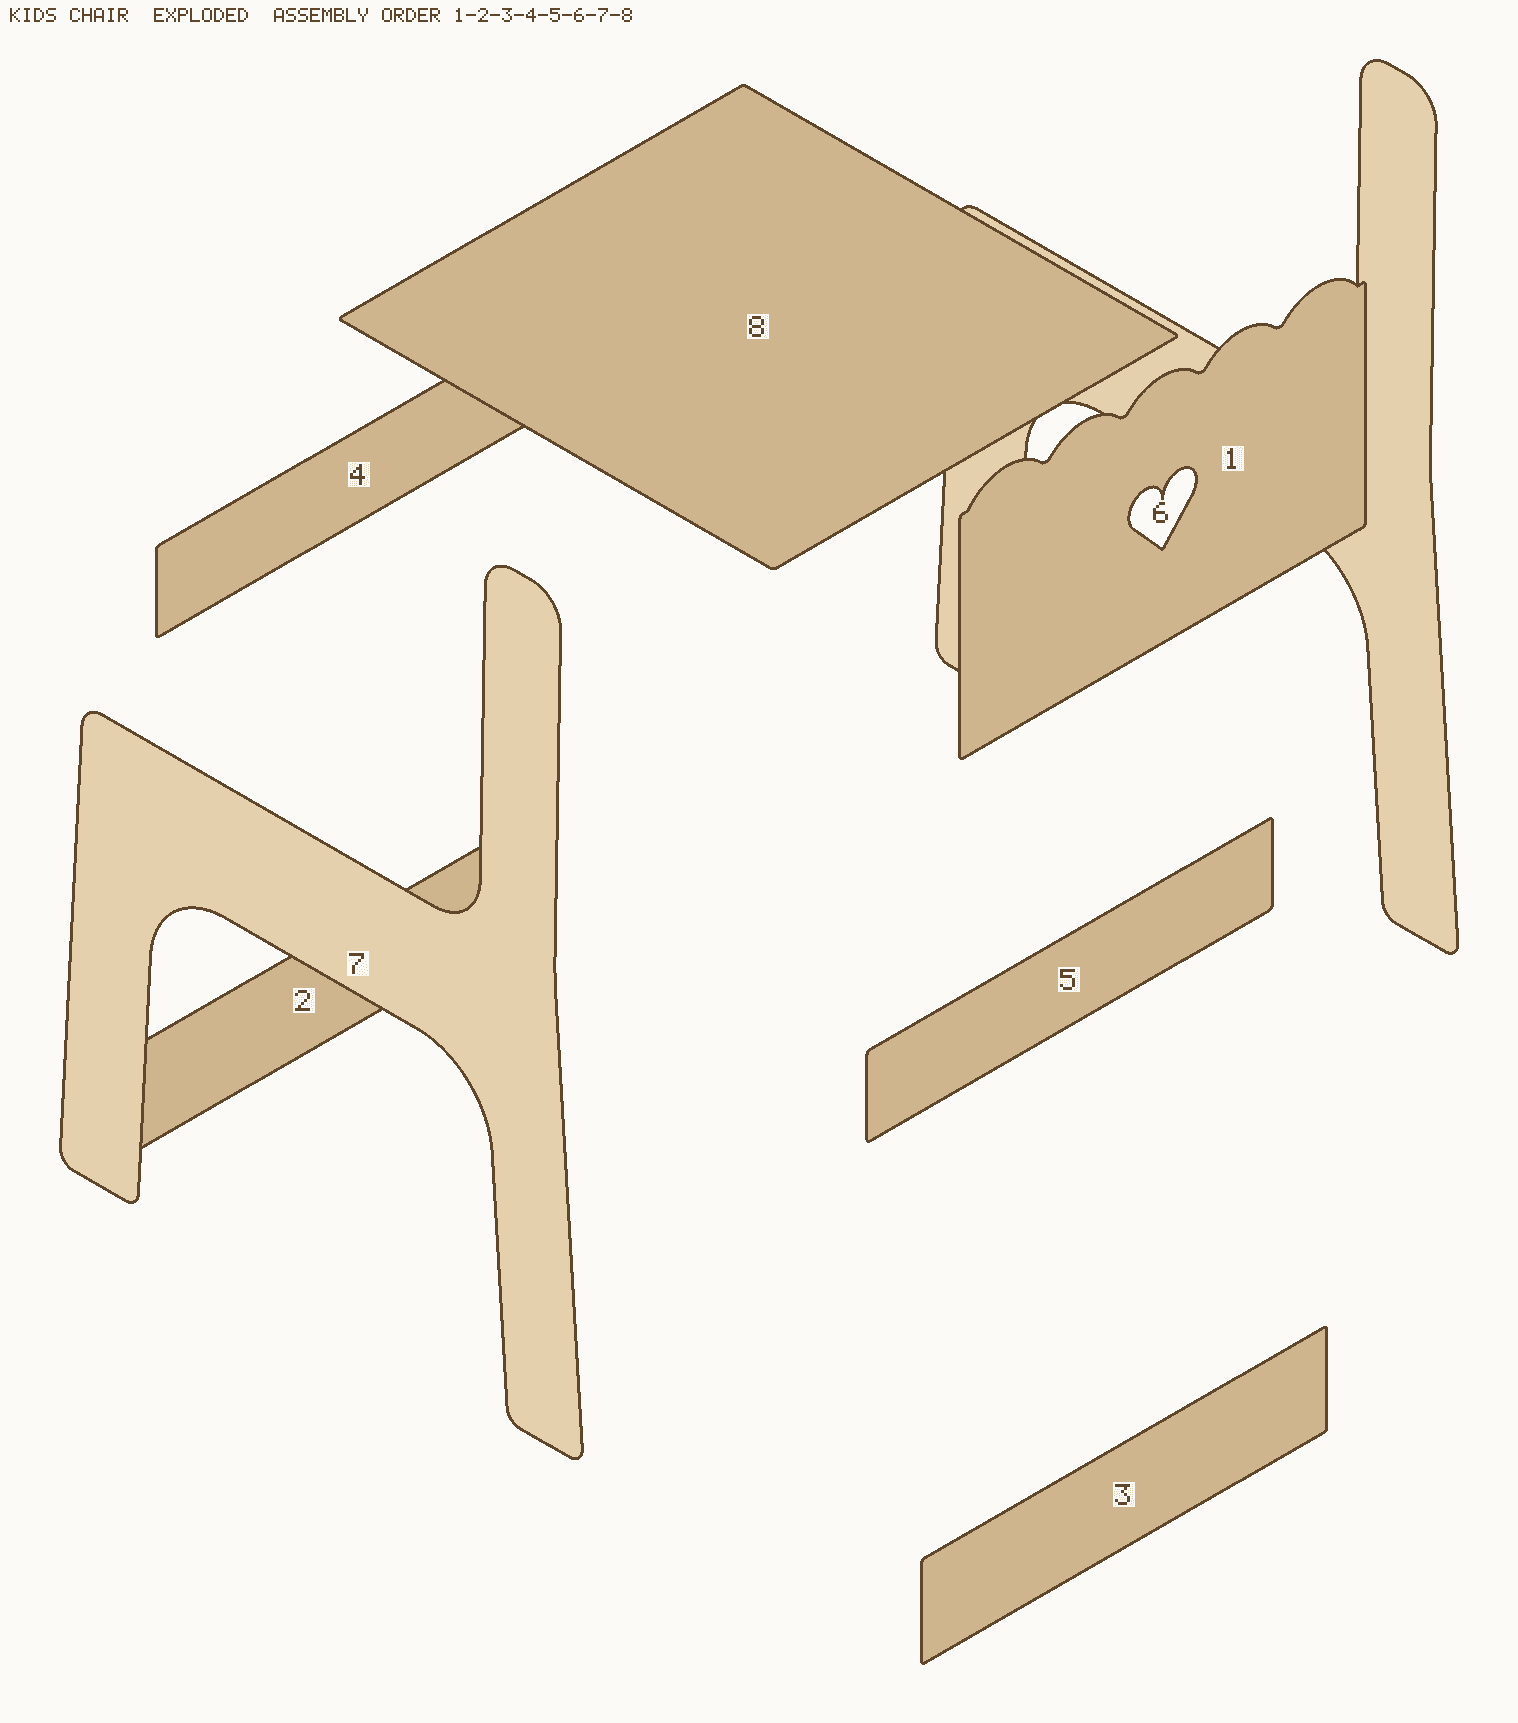
«بار سازهای واقعی» شهودی نیست. صندلی کودک ۳۲۴×۴۰۳×۵۷۰ با ارتفاع نشیمن ۳۰۰، با اینکه وزن کامل یک بچه را میبرد، PW12 است — چون بدنهٔ کناریاش یکتکه است و بار از یک قطعهٔ پیوسته به زمین میرسد. برج یادگیری با ارتفاع ۸۸۰ و صفحه در سه تراز ۵۰۰، ۴۲۰ و ۳۲۰ اما PW15 است: کودک روی صفحهای میایستد که دو سرش تکیه دارد و وسطش آزاد. اولی فشار محوری است، دومی خمش — و ضخامت را خمش تعیین میکند، نه وزن.
PW4: نازکترین ورق، با نقشی که واقعاً سازهای است
پشتبند ۴ میلیمتری معمولاً به چشم قطعهای تزئینی میآید که «پشت کار را میپوشاند». این برداشت غلط است و گران تمام میشود.
یک کارکاس مستطیلی را تصور کن: دو بدنهٔ کناری، یک کف، یک سقف، چهار اتصال گوشه. حتی اگر هر چهار اتصال کاملاً محکم باشند، این قاب در صفحهٔ خودش آزاد است که لوزی شود — کافی است کسی از پهلو به آن تکیه بدهد. مثلث است که شکل را قفل میکند، و در قاب مستطیلی مثلثی نیست.
پشتبند یکتکه دقیقاً همین کار را میکند: قاب را به یک صفحهٔ صُلب تبدیل میکند. ورق نازک در برابر خمش ضعیف است ولی در برابر برشِ درونصفحهای بهشدت سفت، و اینجا فقط همین یک خاصیت لازم است. برای همین ۴ میلیمتر کافی است و رفتن به ۹ میلیمتر چیز معناداری اضافه نمیکند.
دو شرط اما باید رعایت شود، وگرنه پشتبند واقعاً تزئینی میشود:
- یکتکه باشد. پشتبندی که از وسط دو قطعه شده، همان لولایی را میسازد که میخواستیم حذفش کنیم.
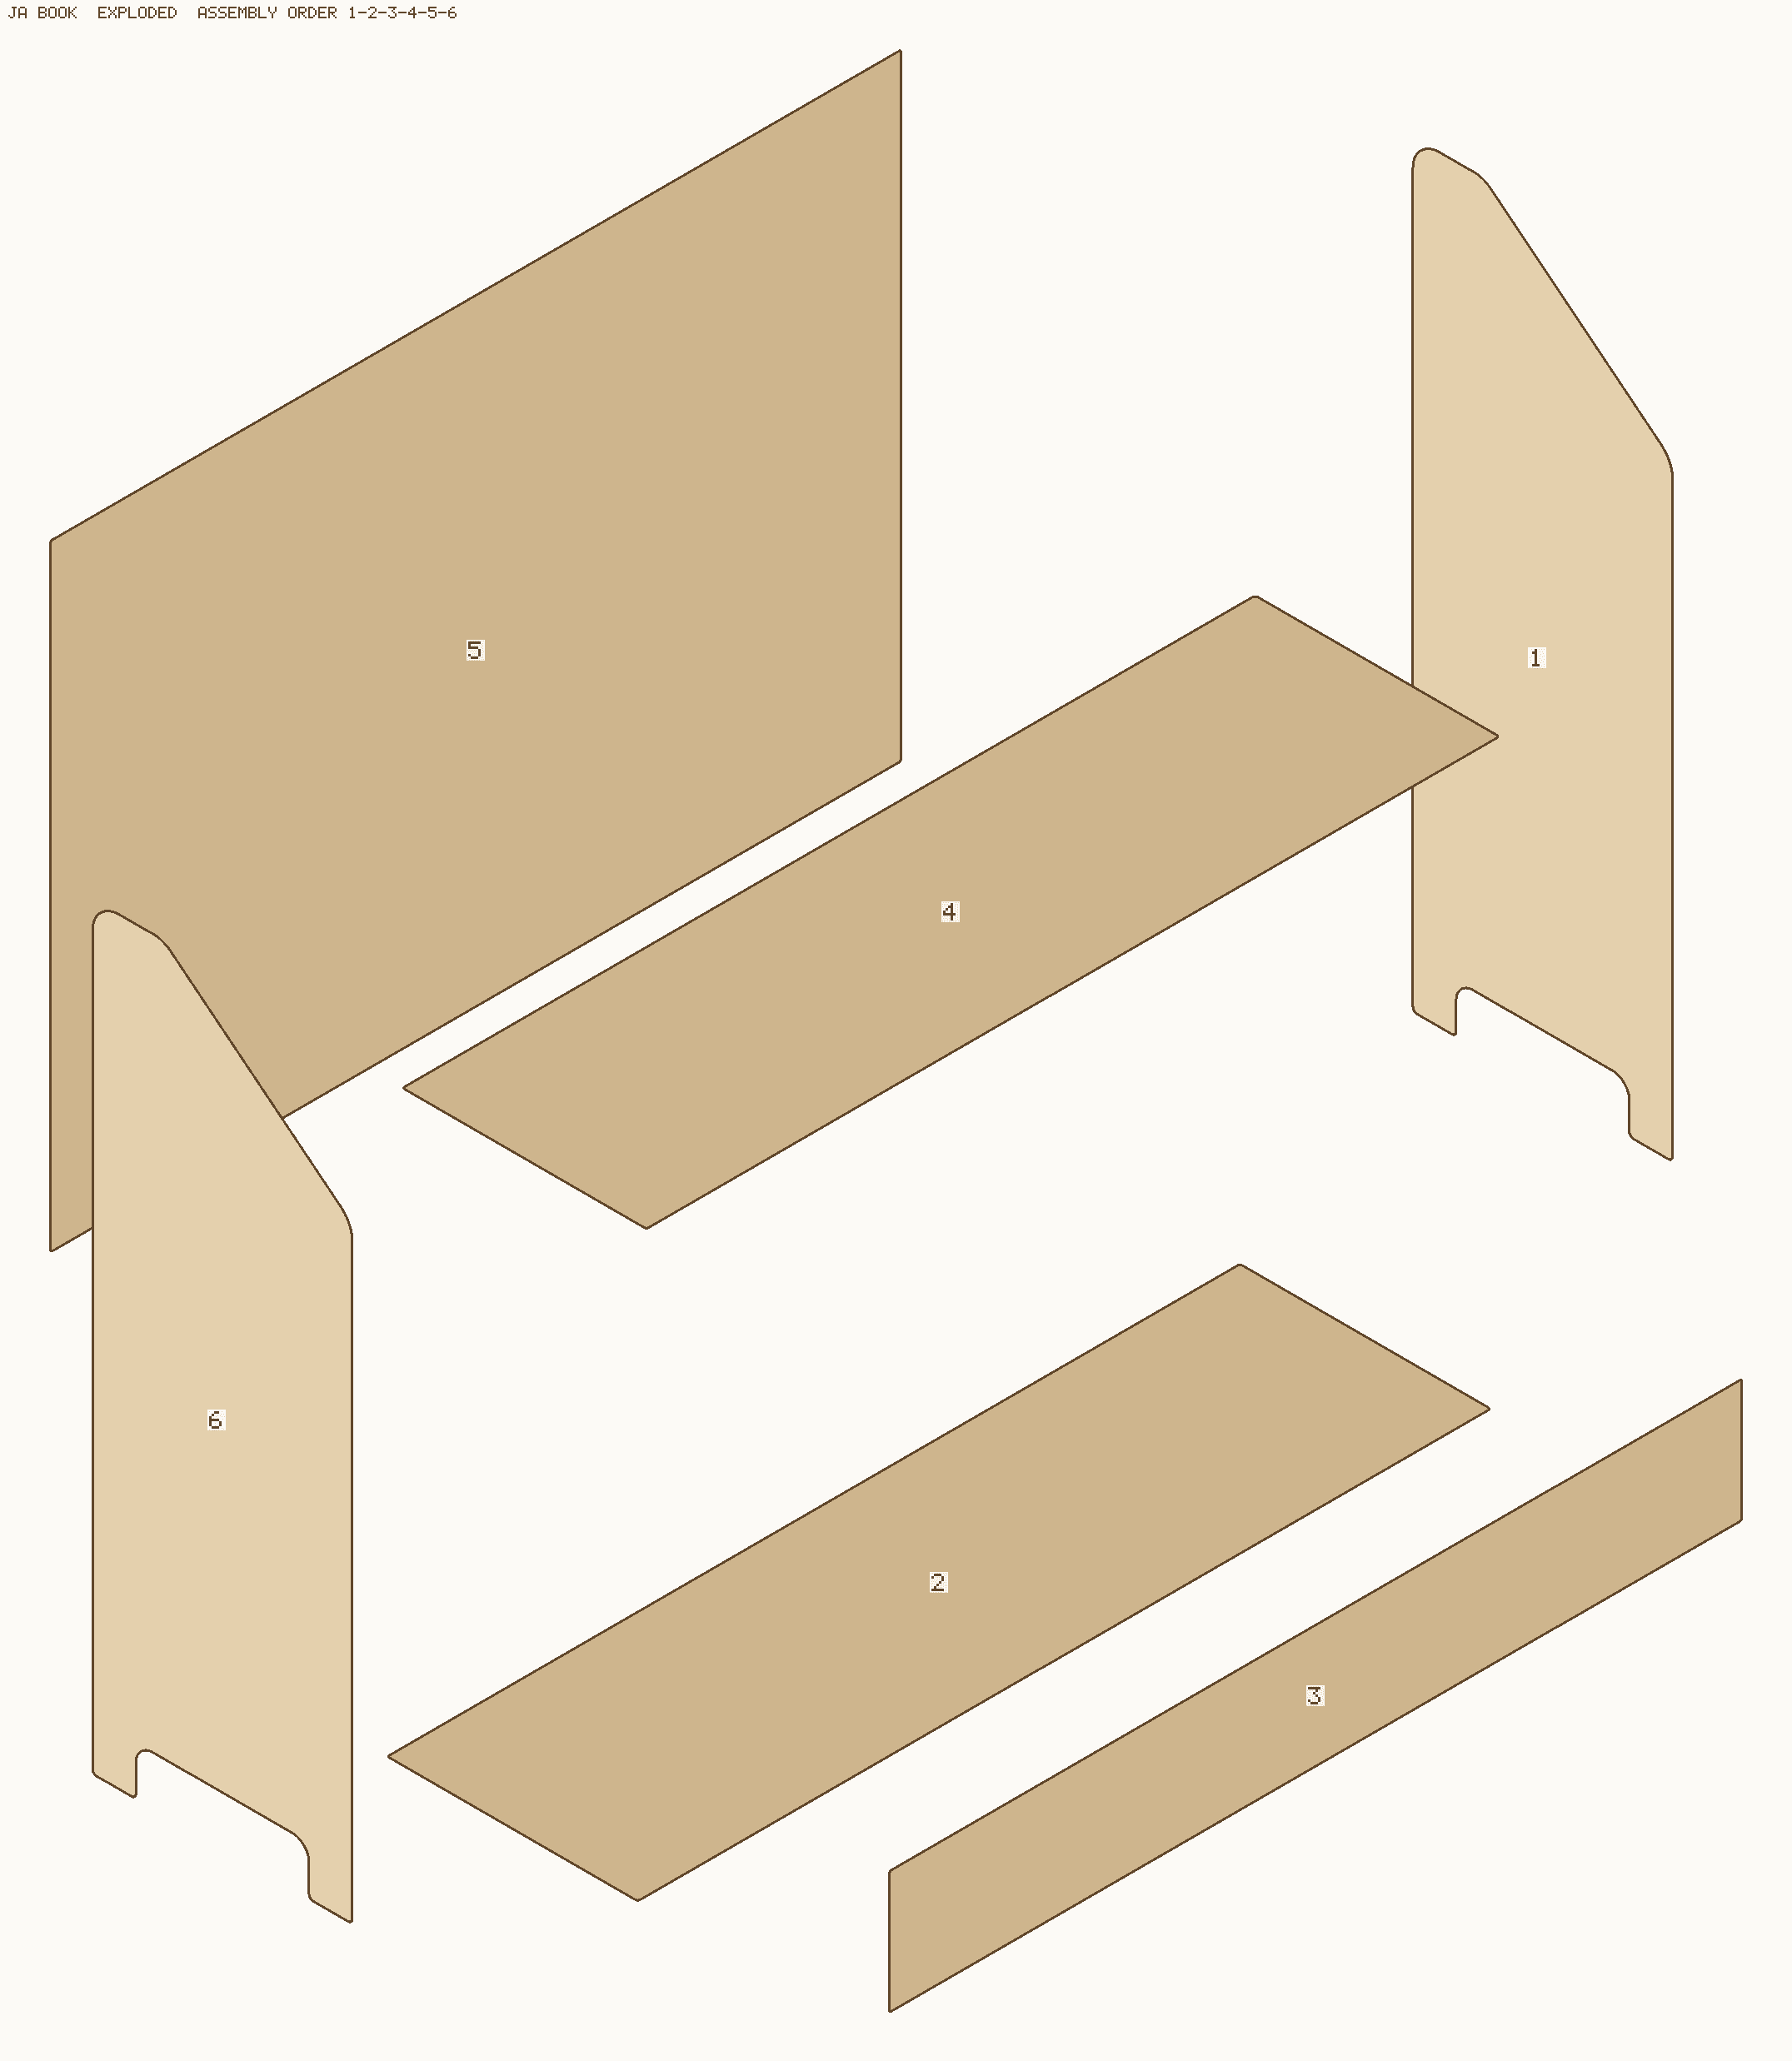
- در شیار بنشیند، نه روی سطح. در کتابخانهٔ سادهٔ ما پشتبند PW4 از بالا داخل شیار سرتاسری سه لبه میلغزد. اگر همان ورق فقط از پشت میخ شود، بار برشی روی چند نقطه جمع میشود و لبه میشکافد.
PW9، PW12 و PW15: انتخاب ضخامت ورق بر اساس بار واقعی
PW9 برای قطعهٔ ریز و اسباببازی انتخاب درستی است، ولی یک مشکل دارد که فقط پای دستگاه معلوم میشود: قطعهٔ کوچک روی میز مکشی بالا میپرد. نیروی نگهدارندهٔ مکش با سطح قطعه متناسب است؛ قطعهٔ کوچک سطح کمی دارد و ورق نازک وزن کمی. وقتی تیغه به دور قطعه میرسد، نیروی جانبی برش از نیروی نگهدارنده بیشتر میشود و قطعه کنده میشود — هم قطعه خراب میشود، هم تیغه میشکند. راهحل تب نگهدارنده است: چند پل نازک که قطعه را تا آخر کار به ورق وصل نگه میدارد. این تصمیم در فایل گرفته میشود، نه سر دستگاه.
و ضخامت بیشتر همیشه بهتر نیست. چهار دلیل:
- وزن. هر ورق ۲۴۴۰×۱۲۲۰ یعنی ۲٫۹۷۷ متر مربع. رفتن از ۱۲ به ۱۵ میلیمتر حدود یکچهارم به وزن محصول اضافه میکند — هم برای بچهای که باید جابهجایش کند، هم برای کرایهٔ باربری.
- هزینه. قیمت ورق تقریباً با ضخامت بالا میرود. ضخامت را بیدلیل که بالا ببری، روی همهٔ قطعات پرداخت کردهای، نه فقط روی قطعهای که نگرانش بودی.
- ظاهر. کتابخانهٔ کودک با طبقهٔ ضخیم، سنگین و دستوپاگیر به نظر میرسد. در مبلمان کودک ظرافت بخشی از محصول است.
- هندسه. هر تغییر ضخامت یعنی همهٔ جیبها، شیارها و زبانهها عوض میشوند. اگر فایل پارامتریک نباشد، این یعنی بازطراحی.
راه بهتر از ضخیمکردن همهجا این است که ضخامت را PW12 نگه داری و دهانه را کوتاه کنی. در میز کودک ۸۰×۸۰ ما یک کلاف کوتاه سوم در وسط اضافه میشود — نه برای اینکه رویه نشکند، بلکه برای کنترل خیز وسط رویه.
ضخامت اسمی در برابر ضخامت واقعی: مهمترین عدد این مقاله
ورق ۱۲ میلیمتری در عمل بین ۱۱٫۴ تا ۱۲٫۲ میلیمتر درمیآید. این خطای تولیدکننده نیست، ذات محصول است: ضخامت نهایی به لایهها، مقدار رزین، فشار پرس و سنبادهکاری نهایی بستگی دارد و بین برندها و حتی بین دو بچ از یک برند فرق میکند.
عدد کلیدی ما این است: عرض جیب = ضخامت واقعی + ۲٫۰ میلیمتر. عمق جیب ۶ میلیمتر است و تیغه Ø۴.
چرا اصلاً لقی میدهیم؟ چون اتصال با چسب D3 ساخته میشود و چسب به درز نیاز دارد. جیب دقیقاً هماندازه یعنی قطعه باید با چکش جا برود، و آنوقت چسب از درز رانده میشود و خط چسب گرسنه میماند — همان چیزی که قرار بود اتصال را بسازد، دیگر آنجا نیست. این عدد در کارگاه ما قبلاً ۱٫۰ میلیمتر بود و عمداً به ۲٫۰ رسید، چون مونتاژ با لقی کمتر به چکش میرسید.
و چرا «واقعی» نه «اسمی»؟ فرض کن جیب را روی عدد اسمی بزنی: ۱۲ بهعلاوهٔ ۲٫۰ میشود ۱۴٫۰. اگر ورق واقعی ۱۱٫۴ باشد، لقی ۲٫۶ میلیمتر است و قطعه در جیب لق میزند؛ گونیا از دست میرود و بار بهجای سطح تماس روی خط چسب میافتد. اگر ورق ۱۲٫۲ باشد، لقی ۱٫۸ میشود، تنگتر از چیزی که میخواستیم. با یک عدد اسمی، تو دقیقاً در دو سر همان بازهای میایستی که هدفت فرار از آن بود.
چطور ضخامت واقعی بچ را اندازه بگیری:
- کولیس بردار، نه متر و نه خطکش. کولیس دیجیتال با دقت ۰٫۰۱ ایدهآل است، ولی حتی کولیس ۰٫۱ هم از حدس زدن بهتر است.
- اول کولیس را ببند و صفرش را چک کن.
- حداقل شش نقطه بگیر: چهار گوشه — حدود ۵۰ میلیمتر داخل از لبه، نه روی خود لبه — و دو نقطه وسط ورق.
- اگر چند ورق از یک بچ داری، دو سه ورق مختلف را اندازه بگیر، نه فقط ورق رویی پالت را.
- نقطهای که ضربه خورده، لبپر شده یا نم کشیده را کنار بگذار.
- میانگین را بنویس، و اختلاف بیشینه تا کمینه را هم. اگر پراکندگی از ۰٫۳ میلیمتر بیشتر شد، بچ ناهمگن است.
اشتباه رایج: سفارش فایل بدون گفتن ضخامت واقعی ورق
این پرتکرارترین چیزی است که بین ما و کارگاهها پیش میآید: سفارش با «ورق ۱۲» میرسد و هیچ عدد اندازهگیریشدهای همراهش نیست. ما فایل را روی یک فرض میسازیم، فایل درست است، بچ چیز دیگری است، و نتیجه یا قطعهای است که تو نمیرود یا اتصالی که لق است.
دو نکتهٔ عملی:
- فایل به ضخامت گره خورده است. در DXF تحویلی ما عمق و وجه از نام لایه خوانده میشود —
POCKET-6روی رو،POCKET-6-Bروی پشت — ولی عرض جیب در خود هندسه است. با تغییر ضخامت، هندسه باید دوباره ساخته شود؛ با عوضکردن نام لایه درست نمیشود. - اگر بچ عوض شد، خبر بده. چون مسیر ما پارامتریک است، تولید دوبارهٔ فایل با ضخامت جدید چند دقیقه کار است، نه بازطراحی. ولی کسی باید بگوید بچ عوض شده؛ ورق جدید با همان اسم، لزوماً همان ورق نیست.
جمعبندی
انتخاب ضخامت ورق دو تصمیم جداست. اولی از روی بار گرفته میشود: PW4 برای پشتبند، PW9 برای قطعهٔ ریز، PW12 پیشفرض مبلمان کودک، و PW15 وقتی چیزی خمش میخورد یا کسی رویش میایستد. دومی از روی کولیس گرفته میشود نه از روی فاکتور — و همان دومی است که جیبها را میسازد.
اگر میخواهی سفارشی را درست شروع کنی، ضخامت واقعی بچ موجودت را اندازه بگیر و همان عدد را بفرست. پنج دقیقه کار با کولیس، ارزانترین بیمهای است که میشود روی یک ورق کامل خرید.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.