فایل را فرستادی و کارگاه جواب داده «باز نمیشود». یا بدتر: باز شده، برش خورده، و قطعهای که باید ۳۲۴ میلیمتر میشد ۱۲٫۷ میلیمتری درآمده. هر دو یک ریشه دارند: فایل DXF فقط یک نقشهٔ قشنگ نیست، یک قرارداد فنی بین طراح و کنترلر دستگاه است. اگر آن قرارداد مبهم باشد اپراتور حدس میزند، و حدس زدن روی ورق ۲۴۴۰×۱۲۲۰ — یعنی ۲٫۹۷۷ متر مربع مادهٔ خام — گران تمام میشود. اینجا میگوییم فرمت فایل برش CNC باید چه شکلی باشد و چه چیزهایی داخلش قابل قبول نیست.
سه فرمت، سه کار متفاوت
DWG — فرمت بومی، نه فرمت تبادل
DWG فرمت داخلی اتوکد است: باینری، بسته و بهشدت نسخهدار. DWGی که با نسخهٔ تازه ذخیره شده روی CAMی که ده سال پیش نوشته شده باز نمیشود — نه چون کارگاه بیسواد است، چون ساختار فایل عوض شده. جز این، DWG معمولاً پر از چیزی است که برشکار لازم ندارد: لایهٔ اندازهگذاری، بلاک تودرتو، xref، فضای کاغذ با مقیاس ۱:۵.
SVG — زبان وب، نه زبان ماشین
SVG برای مرورگر ساخته شده؛ واحد ذاتیاش پیکسل است و اندازهٔ واقعیاش به viewBox و DPI بستگی دارد. همین یک مورد — ۹۶ در برابر ۷۲ نقطه بر اینچ — قطعه را ۱٫۳۳ برابر بزرگ یا کوچک میکند، و چون هر دو عدد معقولاند کسی تا وسط برش متوجه نمیشود.
DXF — کمترین مخرج مشترک
DXF فرمت تبادل است، نه فرمت بومی: متنی، خواندنی، و باز شدنی با هر CAMی که تا حالا دیدهایم. موجودیتهایش همانهاییاند که دستگاه میفهمد — خط، کمان، دایره، پلیلاین. زبان مشترک کارگاه است نه چون بهترین فرمت دنیاست، چون تنها فرمتی است که همه سرش توافق دارند. خروجی استاندارد ما هم همین است: DXF نسخهٔ R12، واحد میلیمتر، متن ASCII.
چرا نسخهٔ R12، چرا میلیمتر، چرا ASCII
R12 روی همهٔ دستگاهها باز میشود
R12 (شناسهٔ AC1009) سالها پیش تثبیت شده و دقیقاً به همین دلیل ارزش دارد: ساده است. نه spline دارد، نه آبجکت پیچیده، نه ویژگی تازهای که CAM قدیمی نشناسد. کارگاههای ایران از دستگاه نو تا CNCهایی که سالهاست نرمافزارشان بهروز نشده را دارند؛ نسخهٔ جدیدتر چیزی به برش اضافه نمیکند، فقط ریسک باز نشدن را بالا میبرد.
میلیمتر، و فاجعهای که اینچ میسازد
DXF متغیری به اسم $INSUNITS دارد که قرار است واحد را اعلام کند، ولی خیلی از CAMها نادیدهاش میگیرند و عدد خام مختصات را همانطور که هست میخوانند. اگر فایل اینچ باشد، عدد ۱۲٫۷۵ که باید ۳۲۴ میلیمتر را نشان بدهد همان ۱۲٫۷۵ میلیمتر برش میخورد؛ ضریب خطا ۲۵٫۴. این خطا ساکت است: فایل باز میشود، شکل درست است، فقط همهچیز بیستوپنج برابر کوچک. قبل از ارسال فاصلهٔ دو نقطهٔ شناختهشده را اندازه بگیر؛ اگر عرض ورق ۱۲۲۰ نشان میدهد، واحد درست است.
متن ASCII، چون فارسی در R12 بههم میریزد
R12 برای یونیکد ساخته نشده و هر متن فارسی با کدپیجی خوانده میشود که CAM حدس میزند. بدترین حالت وقتی است که اسم لایه فارسی باشد: CAM اسم را نمیفهمد و همهٔ هندسه را در یک سطل «متفرقه» میریزد، و اپراتور دیگر نمیداند کدام کانتور برش سرتاسری است و کدام کفتراشی ۶ میلی. قاعده: شمارهٔ قطعه، اسم لایه و برچسب ستآپ همه لاتین. توضیح فارسی جایش برگهٔ ستآپ است، نه داخل DXF.
چرا spline در فایل DXF ممنوع است — و کمان bulge چه میکند
spline منحنیای است که با نقاط کنترل و گره تعریف میشود. روی صفحهٔ طراحی عالی است؛ روی دستگاه سه مشکل دارد.
یک: کنترلر CNC فقط دو حرکت بومی دارد، خط مستقیم و کمان دایرهای. spline هیچکدام نیست، پس CAM آن را به صدها پارهخط ریز میشکند. نتیجه یا لبهای است که از نزدیک چندضلعی دیده میشود، یا مسیری با هزاران دستور که دستگاه مدام رویش شتاب میگیرد و ترمز میکند.
دو: هر CAM با تلورانس متفاوتی خردش میکند؛ یک فایل روی دو دستگاه دو لبهٔ متفاوت میدهد. برای قطعهای که باید داخل جیب ۱۴ میلیمتری بنشیند، یعنی کنترل نداری.
سه: R12 اصلاً موجودیت spline ندارد. خروجی R12 از فایلی که spline دارد یا خالی است یا از قبل به پارهخط تبدیل شده، بدون اینکه کسی به تو خبر بدهد.
جایگزین درست، پلیلاین با bulge است: یک عدد اضافه روی هر رأس که میگوید «تا رأس بعدی بهجای خط، کمان دایرهای برو»، و مقدارش تانژانت یکچهارم زاویهٔ کمان است. صفر یعنی خط صاف. اینطور کمان واقعاً کمان میماند و دستگاه یک دستور دورانی با سرعت ثابت میگیرد. عملاً هر شکلی که در مبلمان لازم داری از ترکیب خط و کمان درمیآید — تا نقش ابر که از اجتماع هفت دایره ساخته میشود. spline راحتیِ طراح است، نه نیاز قطعه.
کانتور بسته و لایهٔ معنادار
بسته یعنی واقعاً بسته
اگر دو سر یک کانتور ۰٫۰۲ میلیمتر فاصله داشته باشند، چشم نمیبیند ولی CAM میبیند و کانتور را باز حساب میکند. کانتور باز داخل و بیرون ندارد؛ دستگاه نمیداند کدام طرفِ خط قطعه است، پس نمیتواند جبران شعاع بزند و مجبور است روی خط برود. با تیغهٔ Ø۴ یعنی از هر طرف ۲ میلیمتر: قطعه ۴ میلیمتر کوچکتر، و جیبی که باید ۱۴ میلیمتر باشد ۱۸ میلیمتر. هیچکدام در پیشنمایش فایل دیده نمیشود.
سه ایراد همخانواده که زیاد میبینیم: پلیلاین دوتایی (کانتوری که دو بار روی هم کشیده شده و دستگاه دو بار برشش میزند)، پارهخط یتیم (تهماندهٔ trim و extend که CAM هم مسیر برش حسابش میکند)، و کانتور ریزتر از تیغه که دستگاه یا ردش میکند یا خطا میدهد.
اسم لایه باید عمق و وجه را حمل کند
اینجا مرز فایلِ «قابل برش» با فایلِ «آمادهٔ تولید» است: اسم لایه متادیتاست، نه برچسب.
POCKET-6— کفتراشی وجه رو، عمق ۶ میلیمتر.POCKET-6-B— همان، روی وجه پشت؛ پسوند-Bیعنی back.PIN— پین رجیستر Ø۸. هر قطعهای که هم رو و هم پشت کفتراشی دارد این را میگیرد؛ هندسهٔ پشتش از قبل آینه شده، پس اپراتور فقط قطعه را برمیگرداند و روی همان پینها مینشاند.DRILL— سوراخ نافذ.CUT— کانتور دورگرد، آخرین عملیات.
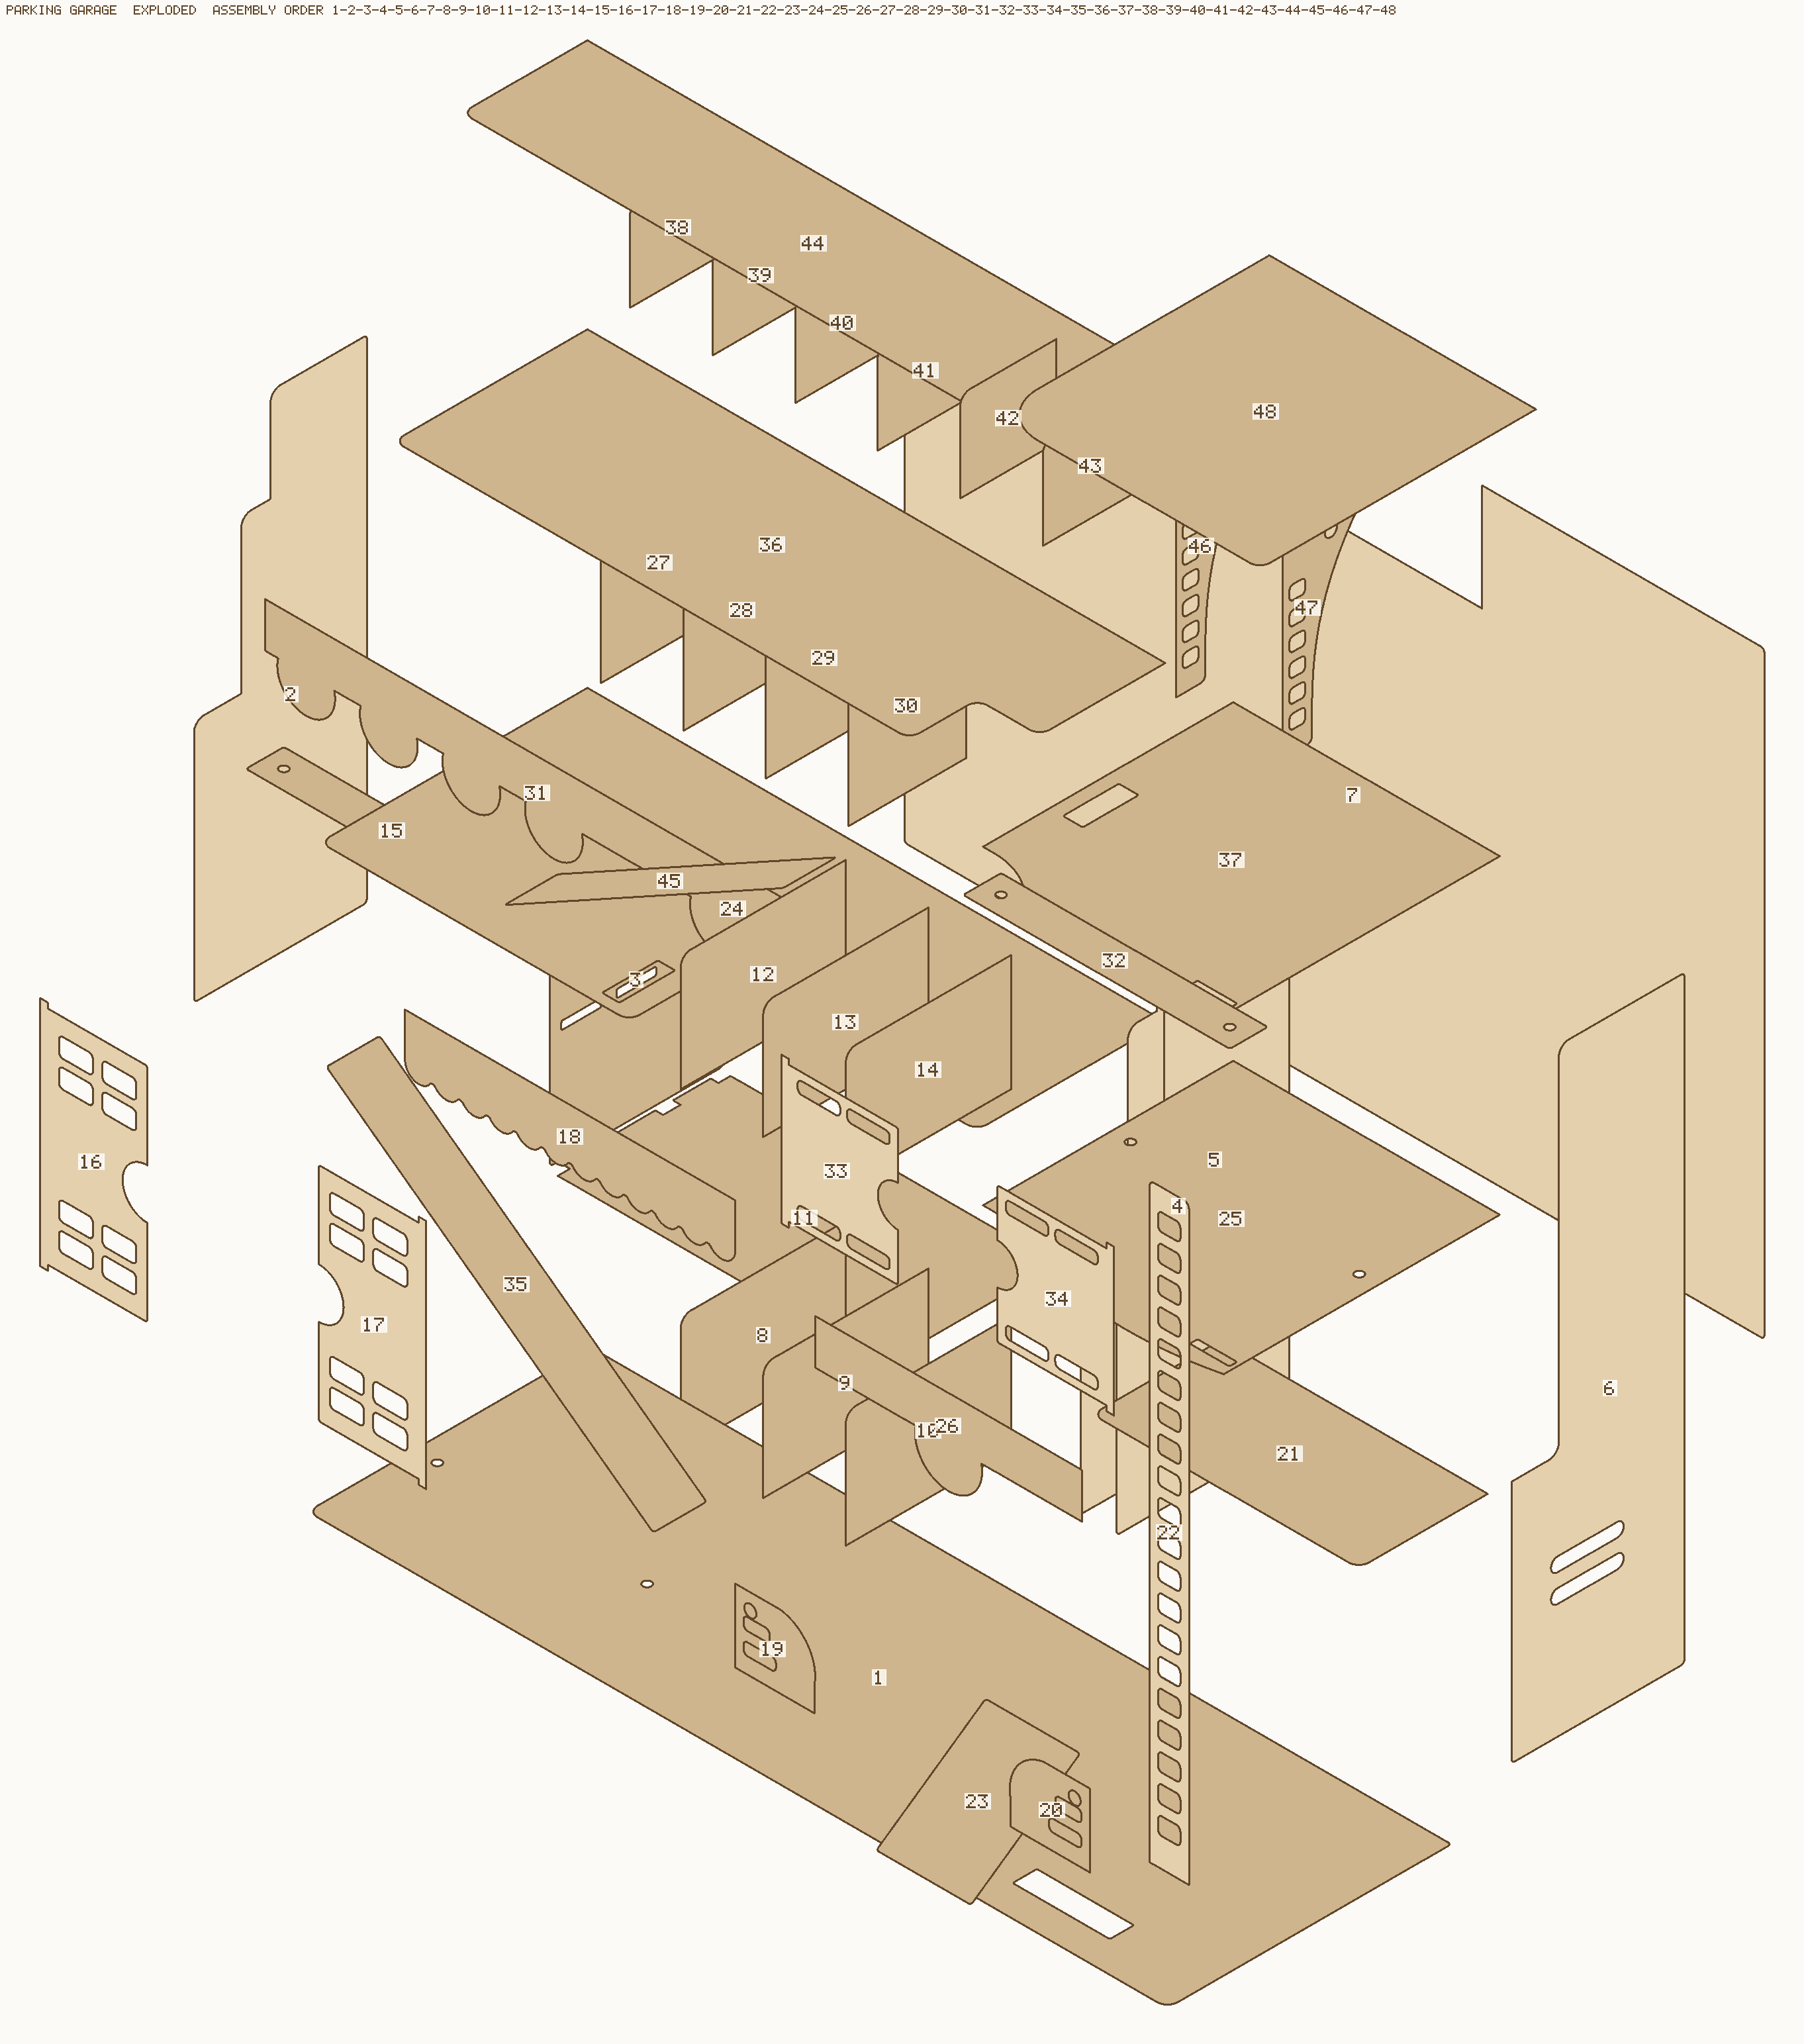
ترتیب اجرا هم از همین درمیآید: اول کفتراشی، تا قطعه هنوز به ورق چسبیده و نمیلرزد؛ بعد سوراخ؛ آخر برش دورگرد. در پارکینگ چندطبقه با ۵۸ قطعه در دو ورق، همین لایهبندی تفاوت یک ساعت و یک روز ستآپ است.
اشتباه رایج: PDF فرستادن و انتظار اینکه کارگاه «خودش درست کند»
شایعترین چیزی که دستمان میرسد PDF یا عکس نقشه است، با این جمله که «ابعادش رویش نوشته، لطفاً بزنید». سه دلیل که کار نمیکند:
- PDF معمولاً برداری نیست، و وقتی هم هست مقیاسش برای چاپ صفحه ساخته شده، نه برای ۱:۱.
- ابعاد نوشتهشده با هندسهٔ کشیدهشده یکی نیست و در نقشهٔ دستی چند دهم میلیمتر اختلاف دارند؛ اپراتور کدام را باور کند؟
- PDF نمیداند کدام خط برش است. خط دور قطعه، اندازهگذاری، خط مرکز و هاشور از نظر فایل یکساناند.
نتیجه اینکه فایل دوباره کشیده میشود و مسئولیت اشتباه معلق میماند. اگر فایل برداری نداری، راهش این است که از روی همان عکس و ابعاد فایل تولید ساخته شود؛ پارکینگ چندطبقه از روی ۳۳ عکس بازسازی شد. شدنی است، ولی یک مرحلهٔ مستقل است، نه چیزی که وسط برش اتفاق بیفتد.
چکلیست قبل از فرستادن فایل
- نسخه R12 است؟
- واحد میلیمتر است؟
- هیچ spline در فایل نمانده؟
- هر کانتور یک پلیلاین بستهٔ دوبعدی است و Z همه صفر است؟
- پلیلاین تکراری، پارهخط یتیم و کانتور ریزتر از تیغه پاک شده؟
- اسم لایهها لاتین و از مجموعهٔ قراردادیاند؟
- عمق داخل اسم لایه آمده (
POCKET-6) و با ضخامت واقعی ورق همخوان است؟ - قطعات دوطرفه لایهٔ
PINدارند و پشتشان آینه شده؟ - کوچکترین شعاع داخلی از شعاع تیغه بزرگتر است؟ با Ø۴ یعنی حداقل ۲ میلیمتر.
- مبدأ مختصات یک گوشهٔ مشخص ورق است و همهچیز داخل ۲۴۴۰×۱۲۲۰ جا شده؟
این ده سؤال ده دقیقه وقت میگیرد؛ یک ورق خرابشده هم مادهٔ خام است، هم زمان دستگاه، هم نوبت مشتری بعدی.
فرمت فایل برش CNC سلیقه نیست، قرارداد است: DXF نسخهٔ R12 با واحد میلیمتر، کانتور بسته، بدون spline، و لایههایی که عمق و وجه را حمل میکنند.
فایل خوب آن است که اپراتور برای اجرایش مجبور نشود چیزی را حدس بزند.
اگر فایلی داری و مطمئن نیستی از این چکلیست رد میشود یا نه، بفرست نگاه کنیم.
همین محصول را میخواهی روی دستگاه ببری؟
عکس مرجع، ضخامت ورق کارگاهت و قطر تیغه را بفرست؛ ظرف چند روز کاری فایل برشِ راستیآزماییشده با چیدمان ورق و برگهٔ مونتاژ تحویل میگیری.